Как измерять драпируемость ткани в условиях, похожих на реальную одежду
Авторы предложили недорогой трехмерный тест, в котором ткань висит так же, как штора, юбка или брюки, и сопоставили его с традиционным прибором и визуальными оценками людей.
Unidirectional Fabric Drape Testing Method
Оригинал научной работыСодержание исследования
Аннотация
В большинстве случаев шторы, юбки, костюмные брюки и другие изделия драпируются под собственной тяжестью так, что сила тяжести действует параллельно плоскости ткани. В традиционном тесте она направлена перпендикулярно этой плоскости. Поэтому испытание не вполне воспроизводит реальные условия, а его результаты недостаточно убедительны. Авторы предлагают новый метод, который имитирует фактическую механическую схему и направляет силу тяжести параллельно плоскости ткани. Недорогой сенсор Kinect фиксирует трехмерный профиль драпировки, после чего параметры степени драпируемости и эстетические показатели получают с помощью трехмерной реконструкции, обработки и анализа изображений. На разработанном авторами приборе испытали ткани разных переплетений и сравнили результаты с традиционным методом и субъективной оценкой. Регрессионный и корреляционный анализ показал значимую связь нового метода и с традиционным испытанием, и с оценкой наблюдателей. Так получен новый бесконтактный способ трехмерного измерения — метод однонаправленного испытания драпируемости. Он лучше соответствует реальным механическим условиям, в которых висит ткань, и согласуется с требованиями к ее зрительному и эстетическому характеру.
Введение
Драпируемость — важный эстетический показатель текстиля: это трехмерная деформация ткани под собственным весом [1,2], которая сильно влияет на внешний вид одежды [3,4]. Измерение и прогнозирование драпировки остается одной из важных задач компьютерного моделирования тканей, помогающего проектировать и производить одежду [5–8].
В проектировании и производстве текстиля и одежды драпируемость обычно оценивают субъективно [9], поэтому результат сильно зависит от конкретного человека и плохо воспроизводится. Чтобы описывать свойство эффективно, точно и надежно, исследователи много раз пытались перевести его в количественные показатели. В 1930 году Peirce первым предложил прибор и два параметра — длину изгиба и изгибную жесткость — вместо оценки грифа или ощущения ткани [10]. Это косвенный подход. Он применим, но двухмерной деформации и двух параметров недостаточно для сложной трехмерной ткани. В 1950 году Chu и соавторы предложили модифицированный метод [11,12]: стандартный драпметр F.R.L., который деформировал ткань в трех измерениях, и впервые ввели коэффициент драпируемости. Круглый образец зажимали между двумя круглыми пластинами; оптический прибор переносил контур складок на тонкую бумагу, затем контур вырезали и взвешивали. Этот принцип лег в основу большинства последующих приборов, но процедура требовала много времени и навыка [13]. Наиболее распространенный прибор — драпметр Cusick [14], также основанный на F.R.L. Он дал более точный коэффициент при менее трудоемкой и дорогой процедуре, однако не мог полностью описать драпировку одной двухмерной проекцией и одним параметром.
С развитием фотографии и вычислительной техники исследователи стали применять обработку изображений [13,15–17] вместе с драпметром Cusick. Камера и параллельный пучок света фиксировали проекцию ткани, а программа обрабатывала изображение. Анализ профиля дал подробные параметры формы и статистику: амплитуду и длину волн, число узлов [9]. Метод требует меньше времени, не зависит от оператора, лучше воспроизводится, дает больше показателей и позволяет исследовать изменение коэффициента драпируемости со временем [18].
И приборы с вырезанием и взвешиванием контура, и системы анализа изображений основаны на «зонтичной» проекции: круглый образец свешивается с круглой опоры, а оценка строится по его контуру. Двухмерная проекция используется для трехмерной деформации [19], причем разные образцы могут иметь одинаковый контур. Еще важнее, что сила тяжести направлена перпендикулярно плоскости образца. В реальности шторы, юбки и брюки обычно висят так, что тяжесть действует вдоль плоскости ткани. Поэтому традиционный метод недостаточно точен и уместен, и требуется другой подход.
Некоторые исследователи применяли трехмерную реконструкцию, но все равно использовали зонтичную модель [20,21]. Коммерческие 3D-сканеры способны получить объемную модель ткани, однако обычно слишком дороги для испытания драпируемости.
В этой работе мы предлагаем новый, недорогой и более физически обоснованный метод однонаправленного испытания драпируемости, который при анализе драпировки имитирует реальные механические условия свисания полотна. Мы разработали соответствующий прибор и построили систему оценки однонаправленной драпируемости по фактическому трёхмерному контуру свисающего материала. Чтобы проверить применимость нового метода, мы сопоставили точность его измерений с точностью традиционного метода. Кроме того, для дополнительной проверки применимости результаты сравнили с субъективной оценкой.
Экспериментальные сведения
Оборудование
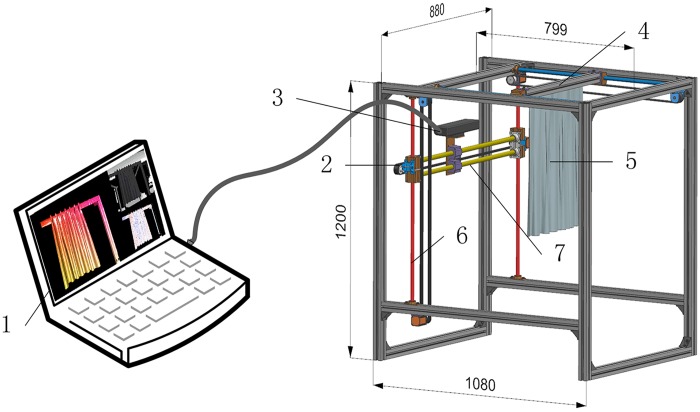
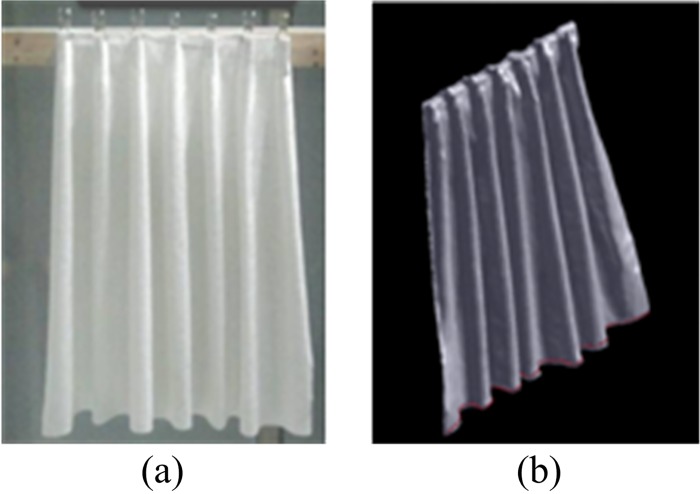
Испытания проводили на разработанном авторами драпметре — компьютеризированном приборе с трехмерным сканированием. Он состоит из зажима, сенсора Kinect и компьютера; схема показана на рисунке 1. Один край образца закрепляют, второй свободно свисает, как на рисунке 2a: это и есть однонаправленная драпировка. Сенсор Kinect установлен на направляющих и шаговыми двигателями перемещается в стороны и по вертикали. Образец можно сдвигать вперед и назад, меняя расстояние сканирования. Для четкого изображения сенсор многократно сканирует ткань из разных точек. На рисунке 2b показана типичная трехмерная модель профиля. Ее сохраняют на компьютере и обрабатывают программой анализа изображений, которая рассчитывает параметры однонаправленной драпировки.
Kinect — это камера глубины Microsoft, позволяющая получать трехмерные изображения. KinectFusion [22,23], технология объединения облаков точек, совмещает несколько карт глубины в одной системе координат и формирует четкую трехмерную модель образца.
Точность и повторяемость прибора проверили на прямоугольном параллелепипеде размером 562 × 391 × 112 мм. В таблице 1 приведены десять измерений. Относительная ошибка составила около 0,3%, максимальное отклонение — менее 2 мм; устойчивость и воспроизводимость были высокими. Для данного испытания приемлема относительная ошибка до 1%, поэтому точность соответствует требованиям.
| № | Длина, мм | Ширина, мм | Высота, мм |
|---|---|---|---|
| 1 | 559 | 388,3 | 113,7 |
| 2 | 554,1 | 391,9 | 114 |
| 3 | 554,4 | 386,6 | 110,5 |
| 4 | 568,5 | 391,1 | 111,3 |
| 5 | 564 | 392,8 | 113 |
| 6 | 562,8 | 387,4 | 112,2 |
| 7 | 558,6 | 390 | 110,9 |
| 8 | 560,2 | 389,9 | 113 |
| 9 | 555,6 | 392,4 | 113,1 |
| 10 | 567,2 | 391,2 | 111,2 |
| Среднее | 560,44 | 390,4 | 112,29 |
| Фактическое значение | 562 | 391 | 112 |
| Абсолютная ошибка | 1,56 | 0,6 | 0,29 |
| Относительная ошибка | 0,28% | 0,15% | 0,26% |
| Стандартное отклонение | 5,105 | 2,15 | 1,242 |
| Относительное стандартное отклонение | 0,91% | 0,55% | 1,11% |
Материалы
Использовали 20 образцов тканого полотна из чистого полиэстера с разными переплетениями. Перед измерением их выдерживали 24 часа при относительной влажности 65 ± 2% и температуре 20 ± 2 °C, чтобы снять локальные напряжения после подготовки. Эти ткани распространены в одежде, доступны в продаже и сравнительно слабо зависят от температуры и влажности. Подробные физические свойства приведены в таблице 2.
| Ткань | Переплетение | Толщина, мм | Масса, г/м² | Плотность, нитей/дюйм — основа | Плотность, нитей/дюйм — уток | Изгибная жесткость, сН·см — основа | Изгибная жесткость, сН·см — уток |
|---|---|---|---|---|---|---|---|
| 1 | Полотняное | 0,8 | 215 | 96 | 84 | 0,078 | 0,088 |
| 2 | Полотняное | 4,542 | 321 | 120 | 100 | 0,23 | 0,226 |
| 3 | Полотняное | 0,722 | 65 | 105 | 77 | 0,006 | 0,014 |
| 4 | Полотняное | 2,264 | 232 | 53 | 65 | 0,071 | 0,045 |
| 5 | Полотняное | 0,324 | 78 | 121 | 99 | 0,058 | 0,019 |
| 6 | Полотняное | 0,516 | 195 | 96 | 80 | 0,005 | 0,007 |
| 7 | Полотняное | 0,496 | 166 | 119 | 102 | 0,178 | 0,065 |
| 8 | Полотняное | 0,73 | 120 | 99 | 84 | 0,098 | 0,034 |
| 9 | Саржа 1/2 | 1,238 | 167 | 112 | 85 | 0,119 | 0,037 |
| 10 | Саржа 1/2 | 0,98 | 168 | 118 | 78 | 0,268 | 0,037 |
| 11 | Саржа 1/2 | 1,5 | 262 | 101 | 101 | 0,216 | 0,109 |
| 12 | Саржа 1/2 | 0,68 | 53 | 118 | 76 | 0,051 | 0,081 |
| 13 | Саржа 1/4 | 0,506 | 133 | 111 | 95 | 0,066 | 0,067 |
| 14 | Саржа 1/4 | 0,962 | 72 | 96 | 73 | 0,014 | 0,013 |
| 15 | Саржа 1/4 | 0,704 | 81 | 66 | 80 | 0,046 | 0,027 |
| 16 | Сатин | 1,424 | 268 | 122 | 84 | 0,079 | 0,076 |
| 17 | Сатин | 0,658 | 104 | 124 | 102 | 0,089 | 0,038 |
| 18 | Сатин | 0,16 | 71 | 147 | 158 | 0,017 | 0,018 |
| 19 | Сатин | 0,472 | 103 | 113 | 91 | 0,1 | 0,051 |
| 20 | Сатин | 0,134 | 78 | 89 | 105 | 0,012 | 0,041 |
Метод
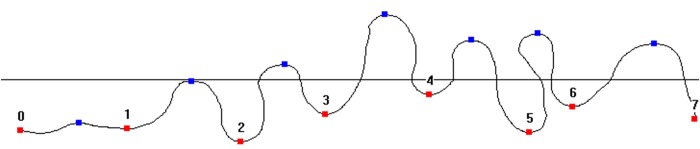
Объектом оценки выбрали проекционную волновую кривую — красную линию на рисунке 2b, полученную пересечением трехмерной модели горизонтальной плоскостью у нижнего края ткани. Чем ближе плоскость к держателю, тем сильнее зажим влияет на образец: ткань уже не висит свободно, и результат становится неточным. Извлеченная кривая показана на рисунке 3. По ее вершинам и впадинам — синим и красным точкам — рассчитывают коэффициент однонаправленной драпируемости UDC, число волн, индекс изгиба, высоту и ширину пиков. UDC — новый показатель степени драпировки, заданный уравнением 1: чем он меньше, тем лучше ткань драпируется.
Здесь L₀ — длина образца, L₁ — ширина сложения, L₂ — ширина драпировки, как показано на рисунке 4.
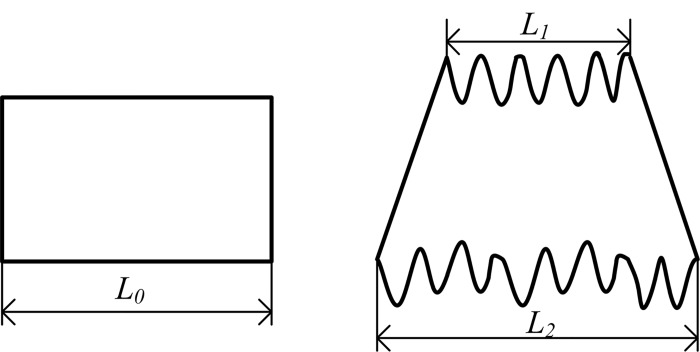
Индекс изгиба — отношение длины кривой между двумя соседними впадинами, например точками 2 и 3 на рисунке 4, к расстоянию между ними по горизонтали; он описывает степень драпируемости. Число волн, высота и ширина пиков также относятся к параметрам степени драпировки и определяются так же, как в традиционном методе.
Высота образца
Форма ткани заметно меняется с высотой образца. При уменьшении высоты влияние зажима усиливается. Если же высота слишком велика, форма становится случайной, а нижняя складчатая кромка стремится выпрямиться. Чтобы выбрать подходящую высоту, авторы сравнили кривые всех 20 тканей при 30, 40, 50 и 60 см и выделили три образца, форма которых менялась особенно сильно, как показано на рисунке 5.
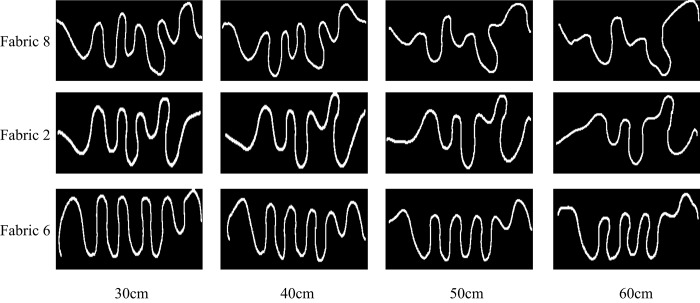
При уменьшении высоты проекционные кривые становятся похожими. На высоте 60 см число волн минимально, а их равномерность хуже всего. При 30 и 40 см формы трех тканей различаются слабо, поэтому хорошую драпировку трудно отличить от плохой. При 50 см различия выражены яснее всего; эту высоту и выбрали. Ширина ткани значительно слабее связана с однонаправленной драпировкой, поэтому с учетом размеров прибора ее установили равной 87 см.
Способ зажима
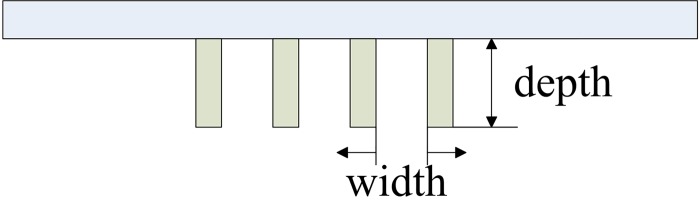
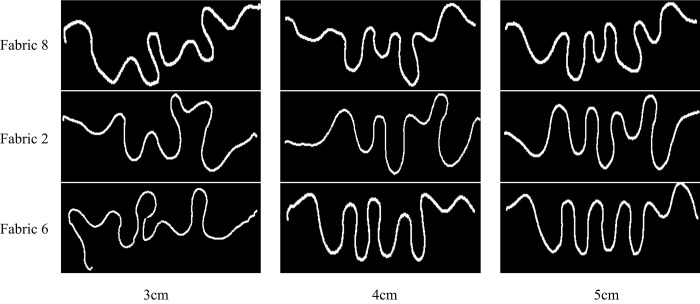
Способ зажима определяется глубиной и шириной закрепления, показанными на рисунке 6, и заметно влияет на однонаправленную драпировку. При слишком малой глубине амплитуда волн мала и кривая плохо формируется; слишком большая глубина уменьшает число волн и делает их регулярнее, поэтому различия между тканями становятся менее заметными. С увеличением ширины зажима волн становится меньше. Если зажим слишком узок, волновая кривая накладывается сама на себя и Kinect не может полностью зафиксировать контур ткани.
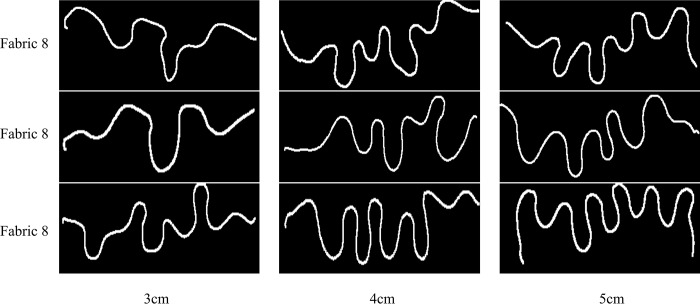
С учетом ширины ткани глубину и ширину зажима поочередно задавали равными 3, 4 и 5 см. Для трех ранее выбранных тканей получили кривые при каждом значении; результаты приведены на рисунках 7 и 8. Чем больше глубина и ширина, тем регулярнее форма и меньше различия между тканями. При глубине и ширине 3 см у тканей 8 и 2 число волн минимально, а их форма выражена слабо. Между 4 и 5 см последнее значение хуже различает ткани. Поэтому для однонаправленного измерения рекомендованы глубина и ширина зажима 4 см.
Результаты и анализ
В качестве традиционного метода применили китайский национальный стандарт CNS GB/T 23329-2009 «Текстиль. Определение драпируемости тканей» и сравнили его с новым подходом. В таблицах 3 и 4 показаны параметры 20 тканей. На основании предыдущих работ авторы оставили основные показатели степени и эстетики драпировки, в наибольшей мере определяющие результат.
| Ткань | Коэффициент драпируемости, % | Неравномерность углов, % | Неравномерность высоты пиков | Неравномерность ширины пиков, % |
|---|---|---|---|---|
| 1 | 47,3 | 9,255 | 10,471 | 9,726 |
| 2 | 90,8 | 8,977 | 11,096 | 11,404 |
| 3 | 26,8 | 10,051 | 7,507 | 6,695 |
| 4 | 58,3 | 7,051 | 6,048 | 4,245 |
| 5 | 48,9 | 10,794 | 4,942 | 7,428 |
| 6 | 12,4 | 2,187 | 7,985 | 7,3 |
| 7 | 79,6 | 5,347 | 7,327 | 8,684 |
| 8 | 76,2 | 11,173 | 1,789 | 3,427 |
| 9 | 32,2 | 5,753 | 7,229 | 3,566 |
| 10 | 85,6 | 6,618 | 3,388 | 3,812 |
| 11 | 77,2 | 6,168 | 10,116 | 10,518 |
| 12 | 63,5 | 5,377 | 6,301 | 8,007 |
| 13 | 72,6 | 3,816 | 6,341 | 6,579 |
| 14 | 64,4 | 10,08 | 4,92 | 4,44 |
| 15 | 71,4 | 7,667 | 6,4 | 1,693 |
| 16 | 54 | 9,953 | 1,481 | 1,2 |
| 17 | 78,6 | 11,77 | 6,716 | 5,751 |
| 18 | 69,4 | 9,514 | 1,582 | 2,105 |
| 19 | 74,4 | 6,618 | 4,134 | 7,659 |
| 20 | 42,3 | 6,632 | 2,094 | 5,171 |
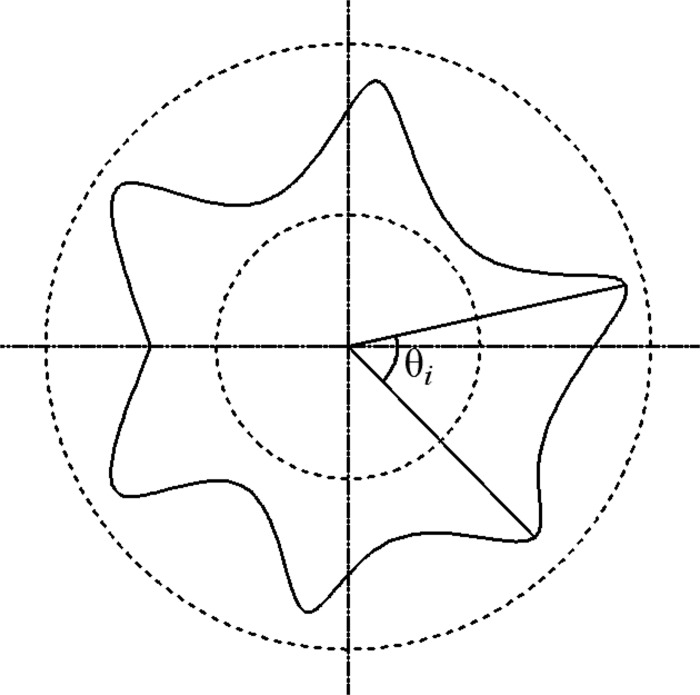
Здесь неравномерность углов — коэффициент вариации угла между двумя соседними пиками; он рассчитывается по следующей формуле.
Здесь θ̂ — неравномерность углов, θ̄ — среднее значение угла пика, θᵢ — угол между соседними вершинами складок, как на рисунке 9.
| Ткань | UDC, % | Число пиков | Средний индекс изгиба | Коэффициент вариации изгиба, % | Средняя высота пика, мм | Коэффициент вариации высоты, % | Средняя ширина пика, мм | Коэффициент вариации ширины, % |
|---|---|---|---|---|---|---|---|---|
| 1 | 76,45 | 6 | 2,077 | 7,39 | 40,126 | 8,073 | 40,256 | 5,922 |
| 2 | 44,84 | 4 | 7,901 | 17,861 | 63,326 | 12,996 | 57,027 | 6,62 |
| 3 | 89,7 | 6 | 2,577 | 3,823 | 45,716 | 14,627 | 49,082 | 8,125 |
| 4 | 75,6 | 6 | 2,684 | 6,419 | 50,709 | 6,002 | 46,061 | 6,265 |
| 5 | 80,27 | 7 | 2,594 | 5,474 | 44,889 | 4,155 | 52,939 | 5,651 |
| 6 | 92,78 | 7 | 2,387 | 2,686 | 40,115 | 6,657 | 55,764 | 7,513 |
| 7 | 48,87 | 5 | 1,811 | 12,179 | 43,628 | 11,083 | 43,096 | 12,532 |
| 8 | 59,31 | 6 | 2,124 | 12,95 | 41,789 | 10,013 | 57,331 | 8,652 |
| 9 | 87,83 | 7 | 2,193 | 4,622 | 42,692 | 7,015 | 49,032 | 7,201 |
| 10 | 56,52 | 5 | 2,222 | 11,608 | 47,591 | 10,564 | 48,64 | 9,562 |
| 11 | 54,3 | 5 | 2,148 | 8,001 | 50,058 | 11,688 | 49,18 | 9,628 |
| 12 | 69,57 | 5 | 2,263 | 13,022 | 47,391 | 7,877 | 51,315 | 11,526 |
| 13 | 60,87 | 5 | 2,385 | 12,722 | 45,051 | 9,233 | 60,281 | 7,654 |
| 14 | 72,91 | 7 | 2,263 | 8,975 | 39,924 | 4,444 | 47,908 | 9,854 |
| 15 | 66,45 | 7 | 2,265 | 10,816 | 41,352 | 7,85 | 52,5 | 7,485 |
| 16 | 77,36 | 7 | 2,743 | 11,884 | 50,413 | 5,077 | 46,261 | 5,598 |
| 17 | 57,68 | 6 | 2,317 | 10,651 | 42,783 | 10,498 | 57,755 | 8,486 |
| 18 | 64,77 | 6 | 2,397 | 10,822 | 45,359 | 6,139 | 43,143 | 3,634 |
| 19 | 63,26 | 6 | 2,656 | 10,179 | 45,924 | 8,187 | 54,166 | 7,233 |
| 20 | 84,52 | 7 | 2,748 | 7,881 | 42,506 | 5,211 | 51,351 | 10,621 |
Напрямую сравнить методы нельзя: их принципы различаются. Поэтому нужен сводный показатель драпировки. В SPSS 17 методом главных факторов рассчитали веса отдельных параметров и получили комплексный эстетический коэффициент, заданный уравнениями 3 и 4.
Здесь B₁ — эстетический коэффициент традиционного метода; f — коэффициент драпируемости; θ̂ — неравномерность углов; ĥ — неравномерность высоты пиков; d̂ — неравномерность ширины пиков.
Здесь B₂ — эстетический коэффициент однонаправленного метода; fᵤ — коэффициент однонаправленной драпируемости; θ — коэффициент вариации изгиба; h — коэффициент вариации высоты пиков.
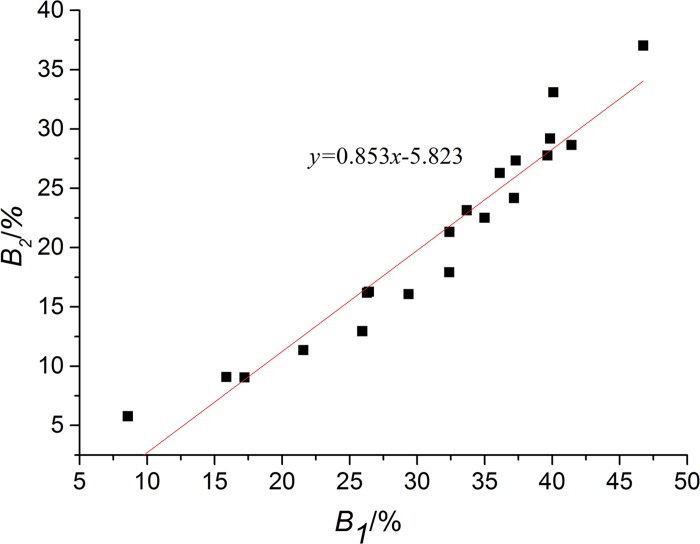
Связь B₁ и B₂ оценили линейной регрессией; результат показан на рисунке 10. Коэффициент корреляции на уровне значимости 1% составил 0,964, то есть между показателями есть сильная линейная связь. Иными словами, однонаправленный и традиционный методы хорошо согласуются по своим параметрам; новый метод приемлем и эквивалентен традиционному при описании драпируемости.
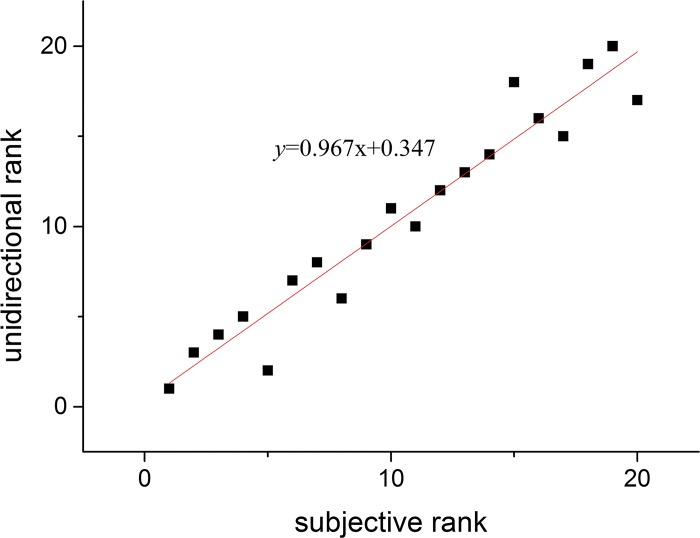
Драпируемость субъективна, поэтому приборные результаты должны согласовываться с оценкой людей [14]. Авторы пригласили 10 специалистов и 10 неспециалистов. Драпировку разделили на пять градаций от плохой к хорошей; оценки шли от 1 до 20, где 20 — лучший результат. Участники визуально оценивали степень и эстетическое впечатление формы складок. Итог рассчитывали как (оценки специалистов × 60% + оценки неспециалистов × 40%) / 10. Итоговые баллы и рассчитанный B₂ ранжировали; результаты приведены в таблице 5. Линейная регрессия рангов на рисунке 11 дала коэффициент корреляции 0,967 при уровне значимости 1%. Однонаправленный метод сильно связан с субъективной оценкой; значимого различия между ними в описании драпировки не обнаружено.
| Ткань | Сумма оценок 10 специалистов | Сумма оценок 10 неспециалистов | Итоговый балл | Ранг балла | Ранг B₂ |
|---|---|---|---|---|---|
| 1 | 151 | 161 | 15,5 | 6 | 7 |
| 2 | 19 | 21 | 1,98 | 19 | 20 |
| 3 | 181 | 176 | 17,9 | 2 | 3 |
| 4 | 135 | 131 | 13,34 | 8 | 6 |
| 5 | 168 | 167 | 16,76 | 4 | 5 |
| 6 | 200 | 197 | 19,84 | 1 | 1 |
| 7 | 25 | 23 | 2,42 | 18 | 19 |
| 8 | 46 | 44 | 4,52 | 17 | 15 |
| 9 | 162 | 157 | 16 | 5 | 2 |
| 10 | 17 | 17 | 1,7 | 20 | 17 |
| 11 | 55 | 56 | 5,54 | 15 | 18 |
| 12 | 95 | 89 | 9,26 | 11 | 10 |
| 13 | 80 | 83 | 8,12 | 14 | 14 |
| 14 | 121 | 118 | 11,98 | 9 | 9 |
| 15 | 105 | 115 | 10,9 | 10 | 11 |
| 16 | 138 | 139 | 13,84 | 7 | 8 |
| 17 | 48 | 49 | 4,84 | 16 | 16 |
| 18 | 92 | 87 | 9 | 12 | 12 |
| 19 | 84 | 93 | 8,76 | 13 | 13 |
| 20 | 178 | 177 | 17,76 | 3 | 4 |
Заключение
Предложен новый метод испытания драпируемости и создан соответствующий драпметр с автоматическим измерением. Это недорогой бесконтактный способ сканирования и трехмерного измерения.
Для описания степени драпировки введен коэффициент UDC. По трехмерному контуру ткани также получают высоту и ширину пиков, индекс изгиба и число волн.
Чтобы проверить применимость метода, его результаты отдельно сравнили с традиционным испытанием и субъективной оценкой. Однонаправленный метод хорошо согласовался с обоими. Следовательно, его можно применять для быстрого автоматического и полного описания профиля драпировки.
У однонаправленного метода есть несколько преимуществ. Во-первых, он имитирует реальные механические условия, где сила тяжести направлена параллельно, а не перпендикулярно плоскости ткани, поэтому результат ближе к фактической драпировке. Во-вторых, трехмерное измерение полнее описывает поведение ткани. В-третьих, результат не зависит от светопропускания ткани. Но в исследовании использовались только тканые материалы из полиэстера. Авторы намерены испытать другие материалы и структуры, чтобы дополнительно подтвердить применимость нового метода. Из-за ограниченного времени они также не разбирали, какие факторы и каким образом влияют на однонаправленную драпировку; дальнейшая работа должна установить эти связи.
Авторы благодарят Ключевую лабораторию современных текстильных материалов и производственных технологий Министерства образования при Чжэцзянском научно-техническом университете.
Библиография
- 1 AgrawalS.A. Study Of Height Dependency Of Drape Parameters. International Journal of Engineering Research and Application. 2013; 3: 261–265.
- 2 MizutaniC., AmanoT., SakaguchiY. A. New Apparatus for the Study of Fabric Drape. Textile Research Journal. 2005; 75(1): 81–87.
- 3 GeršakJ. Investigation of the Impact of Fabric Mechanical Properties on Garment Appearance. Tekstil. 2003; 52:368–378.
- 4 GeršakJ. Study of Relationship Between Fabric Elastic Potential and Garment Appearance Quality. International Journal of Clothing Science and Technology. 2004; 16: 238–251.
- 5 AgrawalS.A., PatelD.P., VasavadaD.A. Numerical Simulation of Three Dimensional Drape. Man-Made Textiles in India. 2011; 39: 363–366.
- 6 CollierB.J. Measurement of Fabric Drape and Its Relation to Fabric Mechanical Properties and Subjective Evaluation. Clothing and Textiles Research Journal. 1991; 10: 46–52.
- 7 LimH., IstookC.L. Drape Simulation of Three-Dimensional Virtual Garment Enabling Fabric Properties. Fibers and Polymers. 2011; 12: 1077–1082.
- 8 LojenD.Z., JevsnikS. Some Aspects of Fabric Drape. FIBRES & TEXTILES in Eastern Europe. 2007; 15: 39–45.
- 9 SanadR., CassidyT., CheungV. Fabric and Garment Drape Measurement-Part 1. Journal of Fiber Bioengineering & Informatics. 2012; 5: 341–358.
- 10 PeirceF.T., B.Sc., F.Inst.P., F.T.I. THE “HANDLE” OF CLOTH AS A MEASURABLE QUANTITY. Journal of the Textile Institute Transactions. 1930; 21: 377–416.
- 11 ChuC.C., CummingsC.L., TeixeiraN.A. Mechanics of Elastic Performance of Textile Materials: Part V: A Study of the Factors Affecting the Drape of Fabrics -The Development of a Drape Meter. Textile Research Journal. 1950; 20: 539–548.
- 12 ChuC.C., PlattM.M., HamburgerW.J. Investigation of the Factors Affecting the Drapeability of Fabrics. Textile Research Journal. 1960; 30: 66–67.
- 13 JeongY.J. A Study of Fabric-Drape Behaviour with Image Analysis Part I: Measurement, Characterisation, and Instability. The Journal of The Textile Institute. 1998; 89: 59–69.
- 14 CusickG.E. THE DEPENDENCE OF FABRIC DRAPE ON BENDING AND SHEAR STIFFNESS. Journal of the Textile Institute Transactions. 1965; 56: 596–606.
- 15 BeheraB. K., MishraR. Objective measurement of fabric appearance using digital image processing. The Journal of The Textile Institute. 2006; 97: 147–153.
- 16 KenkareN., May-PlumleeT. Fabric Drape Measurement: A Modified Method Using Digital Image Processing. Journal of Textile and Apparel, Technology and Management. 2005; 4: 1–8.
- 17 TsaiK-H., TsaiM-C., WangP-N., ShyrT-W. New Approach to Directly Acquiringe the Drape Contours of Various Fabrics. FIBRES & TEXTILES in Eastern Europe. 2009; 17: 54–59.
- 18 VangheluweL., KiekensP. Time Dependence of the Drape Coefficient of Fabrics. International Journal of Clothing Science and Technology. 1993; 5: 5–8.
- 19 ThilagavathiG., NatarajanV. Development of a method for measurement of fabric three-dimensional drape and studies on influencing factors. Indian Journal of Fibre & Textile Research. 2003; 28: 41–49.
- 20 YiS., HuaZ., HongyuanY. Model ZYF-3 fabric-drape three-dimensional tester. Journal of Textile Research. 2008; 29: 118–122.
- 21 ThilagavathiG., & NatarajanV. 3-D measurement of fabric drapeability. The Indian Textile Journal. 2003; 113: 27–31.
- 22Richard A., Izadi S., Hilliges O., Molyneaux D., Kim D. KinectFusion: Real-Time Dense Surface Mapping and Tracking. 10th IEEE International Symposium on; 2011 Oct 26–29; Basel, Switzerland: Mixed and Augmented Reality (ISMAR); 2011. p. 127–136.
- 23Izadi S., Kim D., Hilliges O., Molyneaux D., Newcombe R., Kohli P., et al. KinectFusion: Real-Time 3D Reconstruction and Interaction Using a Moving Depth Camera. Proceedings of the 24th annual ACM symposium on User interface software and technology; 2011 Oct 16–19; Santa Barbara, CA, USA: UIST’11; 2011.p. 559–568.