Как получить белую, серую и черную лазерную маркировку на нержавеющей стали?
Эксперимент показывает, как пакетные фемтосекундные импульсы создают на нержавеющей стали белые, серые и черные участки за счет управляемого рассеяния и поглощения света.
High-Contrast Marking of Stainless-Steel Using Bursts of Femtosecond Laser Pulses
Оригинал научной работыСодержание исследования
Аннотация
Маркировка и структурирование поверхности различных материалов важны для производства биоматериалов, предметов роскоши и средств защиты от подделок, а также для автомобильной, аэрокосмической, электронной и полупроводниковой промышленности. Новые лазерные технологии, в том числе лазеры с пакетным режимом, позволяют иначе воздействовать на поверхность материалов и изменять внешний вид или свойства облученных участков. Из предыдущих исследований известно, что разделение одного импульса на несколько импульсов с формированием квазирежима повторения от мегагерц до гигагерц может повысить эффективность абляции и позволяет управлять притоком тепла к поверхности. Эти режимы дают возможность регулировать шероховатость, оптические свойства и коррозионную стойкость поверхности. В этой работе мы анализируем влияние разных пакетных режимов на маркировку образцов нержавеющей стали, стремясь получить высококонтрастную маркировку разных оттенков от черного через серый к белому. Кроме того, по измеренной морфологии поверхности мы численно исследуем угловую зависимость отраженного света после лазерной обработки.
Ключевые слова: черная маркировка, белая маркировка, высококонтрастная маркировка, фемтосекундный пакетный режим, управляемое плавление.
1. Введение
Лазерное окрашивание материалов вызывает большой интерес в промышленной маркировке, защите и искусстве [1]. Хотя нелазерные способы маркировки различных поверхностей по-прежнему применяются [2], лазерная маркировка имеет особые преимущества: бесконтактность, долговечность, точность микрометрового масштаба, высокие скорость и производительность, низкие эксплуатационные расходы и высокую степень автоматизации. Один источник при этом дает широкий диапазон возможностей. Цель лазерной маркировки состоит в создании на поверхности материала постоянного, читаемого и узнаваемого следа. Обычно лазерную маркировку и гравировку выполняют методами на основе абляции [3]: меняют шероховатость обработанного участка и тем самым увеличивают или уменьшают количество отраженного света. Плавление поверхности непрерывным излучением или длинноимпульсными лазерами улучшает ряд функциональных свойств поверхности [4,5,6]. При нагреве металла может образоваться прозрачный оксидный слой [7,8,9]; в зависимости от его толщины интерференция света подавляет отдельные длины волн. При формировании лазерно-индуцированных периодических поверхностных структур, LIPSS [10,11,12,13,14,15,16], периодический рельеф действует как дифракционная решетка и отражает разные длины волн под разными углами, создавая цветной вид обработанных участков. Описаны и другие способы поверхностной маркировки: окраска за счет поверхностного плазмонного резонанса [17], контраст вследствие изменения химического состава [18] и применение случайно распределенных наночастиц [19].
Недавние разработки в лазерной технике показали, что пакетный режим может быть значительно эффективнее обычных систем при микрообработке материалов [20,21,22,23,24,25]. В этом методе энергию одного импульса разделяют на несколько импульсов, образующих пакет и разделенных определенной временной задержкой. Интервал может составлять примерно от 100 пс до 10 нс. Тогда сравнительно высокую энергию импульса можно распределить по пакету импульсов, энергия каждого из которых ближе к оптимальной для абляции; кроме того, можно усилить или ослабить тепловое воздействие при абляции поверхности [26]. Когда последовательность импульсов попадает на поверхность, свойства материала изменяются. Если временной интервал достаточно мал, тепло не успевает рассеяться до прихода следующего внутрипакетного импульса и начинает локально накапливаться в облученной области. При подходящих условиях отражательная способность металла может снизиться с более чем 95% для первого импульса при комнатной температуре до менее 80% для последующего импульса, если два импульса разделены примерно 100 пс [27]. Однако моделировать поглощение энергии и распространение импульса во времени и пространстве сложно, поскольку необходимо учитывать сохраняющуюся плазму. Во многих работах [28,29,30,31] показано, что после попадания фемтосекундного импульса аблированная масса, первоначально состоящая из смеси горячих электронов, ионов и наночастиц, покидает область около мишени за время менее 10-100 нс. Поэтому неясно, влияют ли на производительность и тепловой эффект такие плазменные явления, как повторное зажигание плазмы, то есть поглощение падающих фотонов релаксирующей плазмой, рассеяние и дефокусировка луча и продолжительная связь плазмы с мишенью [32,33,34,35].
Хотя перечисленные методы применимы и продолжают совершенствоваться, трудно получить поверхность, которая отражает свет во всех направлениях и при этом сохраняет его спектральный состав, то есть ее интенсивность и цвет не зависят от угла наблюдения. Мы предлагаем создавать на поверхности образца определенные неровности с помощью лазерной абляции пакетами фемтосекундных импульсов. Неровности должны отвечать двум условиям. Во-первых, при одном наборе параметров лазера модифицированная поверхность должна рассеивать свет по ламбертовскому или квазиламбертовскому закону и выглядеть яркой или белой. Во-вторых, при другом наборе параметров нанорешетка должна сильно поглощать свет и придавать поверхности темный или черный вид. Совмещение черного и белого режимов позволило получать разные оттенки серого. Метод подходит для формирования белого цвета и серых оттенков на полированной нержавеющей стали без дополнительных химических или механических операций. Благодаря квазиламбертовскому рассеянию белый цвет и оттенки серого не зависят от угла наблюдения. Меняя свойства поверхности, можно также изготовить поверхность с неламбертовским рассеянием: белый цвет будет виден только в определенном диапазоне углов, а при других углах эффективность рассеяния снизится или появятся цветовые оттенки.
2. Материалы и методы
2.1. Экспериментальная установка для абляции металлических листов
Для получения пакетов фемтосекундных импульсов с временным разделением примерно от 100 пс до 10 нс и центральной длиной волны 1030 нм использовали многопакетный лазер Carbide® (Light Conversion Ltd., Вильнюс, Литва). Максимальная средняя мощность лазера составляла 40 Вт. Пакеты фемтосекундных импульсов можно было генерировать с частотой повторения от 1 МГц до одиночного импульса; в экспериментах частоту зафиксировали на 200 кГц. Интервалы между импульсами в пакете составляли от 400 пс до 16 нс. Кроме того, можно было формировать комбинированный пакет с интервалами и 400 пс, и 16 нс. Этот режим назвали BiBurst. Схемы пакетов и режимов показаны на рис. 1b. Пакеты фемтосекундных импульсов формировали так: определенное число импульсов задающего генератора вводили в регенеративный усилитель в разные моменты времени, усиливали пакет за несколько обходов оптического резонатора, а затем выводили усиленные импульсы из резонатора [36]. Энергию каждого импульса в пакете во всем диапазоне средней мощности измеряли методом время-коррелированного счета одиночных фотонов [37]; стандартное отклонение не превышало 10%. Гальванометрический сканер Excelliscan14 (Scanlab Ltd., Пуххайм, Германия) и телецентрическая F-тета-линза с фокусным расстоянием 100 мм фокусировали импульсы на образце. Луч перемещали по поверхности образца. Экспериментальная установка показана на рис. 1a. Перетяжку луча располагали непосредственно на поверхности образца. Диаметр пятна в фокусе, измеренный ПЗС-камерой, составлял 33 мкм по уровню 1/e². Расчетная длина Рэлея равнялась 0,9 мм. Исследовали листы нержавеющей стали AISI 304 толщиной 1 мм. Размер каждого образца составлял 5 × 5 см. Все образцы были отполированы до зеркального качества.
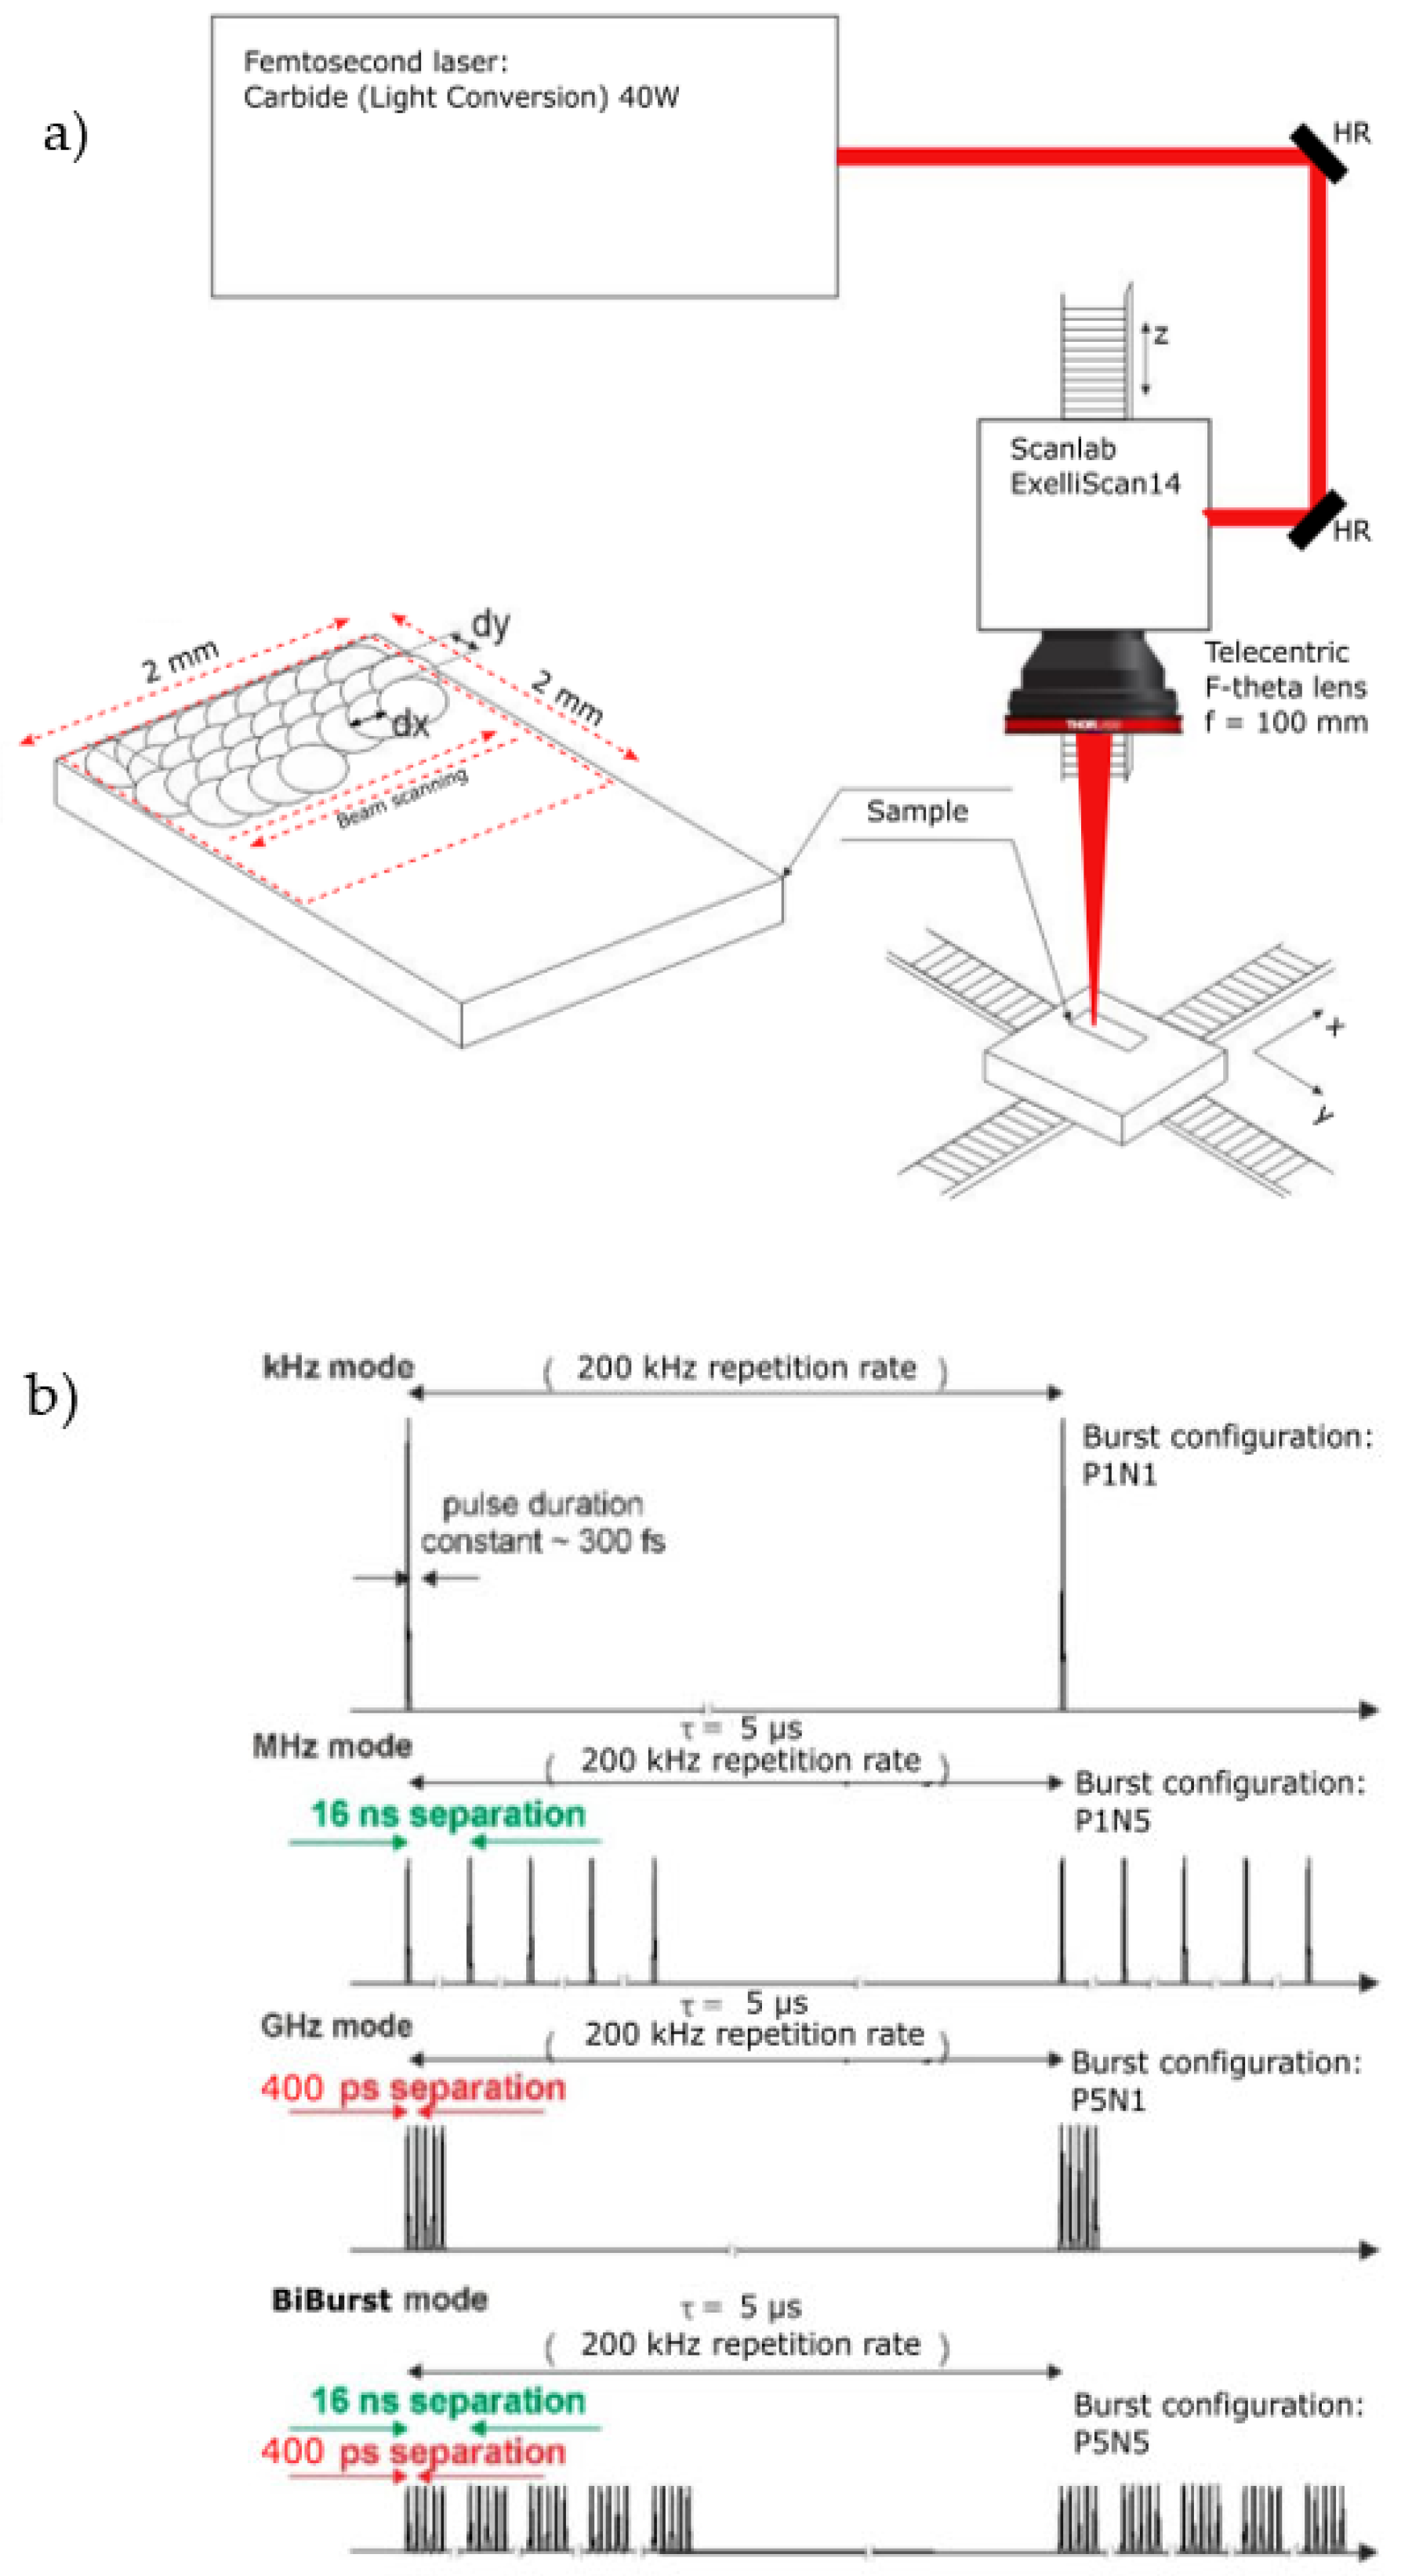
В экспериментах луч многократно сканировал поверхность образца. Траекторию повторяли до 40 раз; число повторов обозначали NP. Параметры маркировки приведены в таблице 1. Для каждого набора параметров изготавливали квадраты 2 × 2 мм. Пространственное перекрытие dx, dy изменяли от 9 до 70%, регулируя скорость сканирования и расстояние между соседними линиями, как показано на рис. 1a. Перекрытие по осям x и y было одинаковым, поэтому во всех случаях dx = dy. Величина F/Fth обозначает отношение плотности энергии к порогу абляции, который экспериментально определили равным 0,22 Дж/см². Обозначение P соответствует пакету ГГц-типа с пикосекундным интервалом между субимпульсами, N соответствует пакету МГц-типа с наносекундным интервалом, а PN означает комбинированный режим BiBurst (рис. 1b). При изменении конфигурации пакета пространственное перекрытие немного менялось. Например, при сравнении P1N1 и P1N8 пространственный интервал слегка различается даже при неизменных скорости сканирования и перекрытии линий. Однако поскольку интервал между субимпульсами меньше 16 нс, минимальное перекрытие между ними при движении луча превышает 99,7%, а для ГГц-режима составляет примерно 99,99%. Поэтому это изменение пространственного перекрытия при смене пакетной конфигурации сочли пренебрежимо малым. После микрообработки яркость полученных квадратов оценивали микроскопом Leica DM2500M и КМОП-камерой IDS с программой µEYE Cockpit. Для оценки углов рассеяния света, отраженного от обработанной поверхности, трехмерный профиль измеряли лазерным сканирующим микроскопом Olympus LEXT OLS500.
| Parameter | Setting, Value |
|---|---|
| F/Fth | 0.5, 0.7, 1.2, 1.8, 3, 4, 6, 14, 20, 26, 32, 40, 46, 53, 60 |
| Scanning overlap dx, dy (%) | 9, 24, 39, 54, 70 |
| # of repetitions (NP) | 1, 3, 6, 9, 12, 15, 20, 25, 30, 35, 40 |
| Burst configuration | P2N1, P4N1, P8N1, P2N2, P2N4, P2N8, P1N2, P1N4, P1N8 |
| Wavelength (nm) | 1030 |
| Laser rep. rate (kHz) | 200 |
2.2. Теоретические основы формирования белых поверхностей с ламбертовским рассеянием
Белый цвет можно получить, создав сильно рассеивающую поверхность, близкую к ламбертовской и одинаково рассеивающую весь видимый свет во всех направлениях. Для этого лазерное излучение должно сформировать шероховатую поверхность с нужными размерами и топологией. Определенный характер рассеяния создают выступы и углубления заданного диаметра. Шероховатость поверхности с ламбертовским рассеянием можно оценить параметром Рэлея Rar. Согласно [38], поверхность считается очень шероховатой при Rar > 1. Если условие Rar > 1 выполняется во всем видимом диапазоне, наблюдатель увидит поверхность белой, если не учитывать поглощение материала. Параметр Rar выражается формулой:
где k , волновое число, σh , среднеквадратичная высота, θ , угол падения волны. При θ = 0 формула принимает вид Rar = kσh. Если нижнюю границу видимого спектра принять равной 740 нм, а Rar равным 1, то σh поверхности должна превышать 118 нм. Экспериментально шероховатость можно также измерять как среднее арифметическое отклонение:
В этом случае соответствие параметра Ra очень шероховатой поверхности не столь однозначно. Однако экспериментальные данные позволяют оценить геометрические размеры сформированных ямок, углублений, отверстий или глухих отверстий. Они должны отвечать следующим условиям:
Изменение высоты материала из-за созданных неровностей должно превышать 150 нм, чтобы вызвать рассеяние во всем угловом спектре.
Расстояние между сформированными углублениями по координатам X и Y должно быть меньше 10 мкм, чтобы поверхность рассеивала свет равномерно. Участки между углублениями должны иметь низкую шероховатость, Ra < 30 нм, чтобы избежать многократных отражений, увеличивающих поглощение света поверхностью.
При выполнении этих условий параметр шероховатости Ra превысит 0,2 мкм и поверхность станет сильно рассеивающей. Для изотропного рассеяния лучше использовать непериодическое, хаотическое или квазихаотическое распределение неровностей: периодичность может вызывать нежелательную дифракцию. Белая поверхность получается, когда обработанный участок слабо поглощает и равномерно отражает свет во всем оптическом диапазоне. Те же рассуждения показывают, что той же установкой для лазерной микрообработки можно создавать области с нерегулярной субмикронной периодичностью и равномерным поглощением света. Так можно регулировать оттенок белого. Например, сочетание субмикронных периодических участков, поглощающих видимый свет, с поверхностью, рассеивающей свет по ламбертовскому закону, позволяет придать металлу серый вид. Одиночный фемтосекундный импульс обычно не вызывает плавления, поскольку преобладает абляция. Если же в пакете два импульса или больше, температуру плавления можно легко достичь и управлять плавлением [39].
3. Результаты и обсуждение
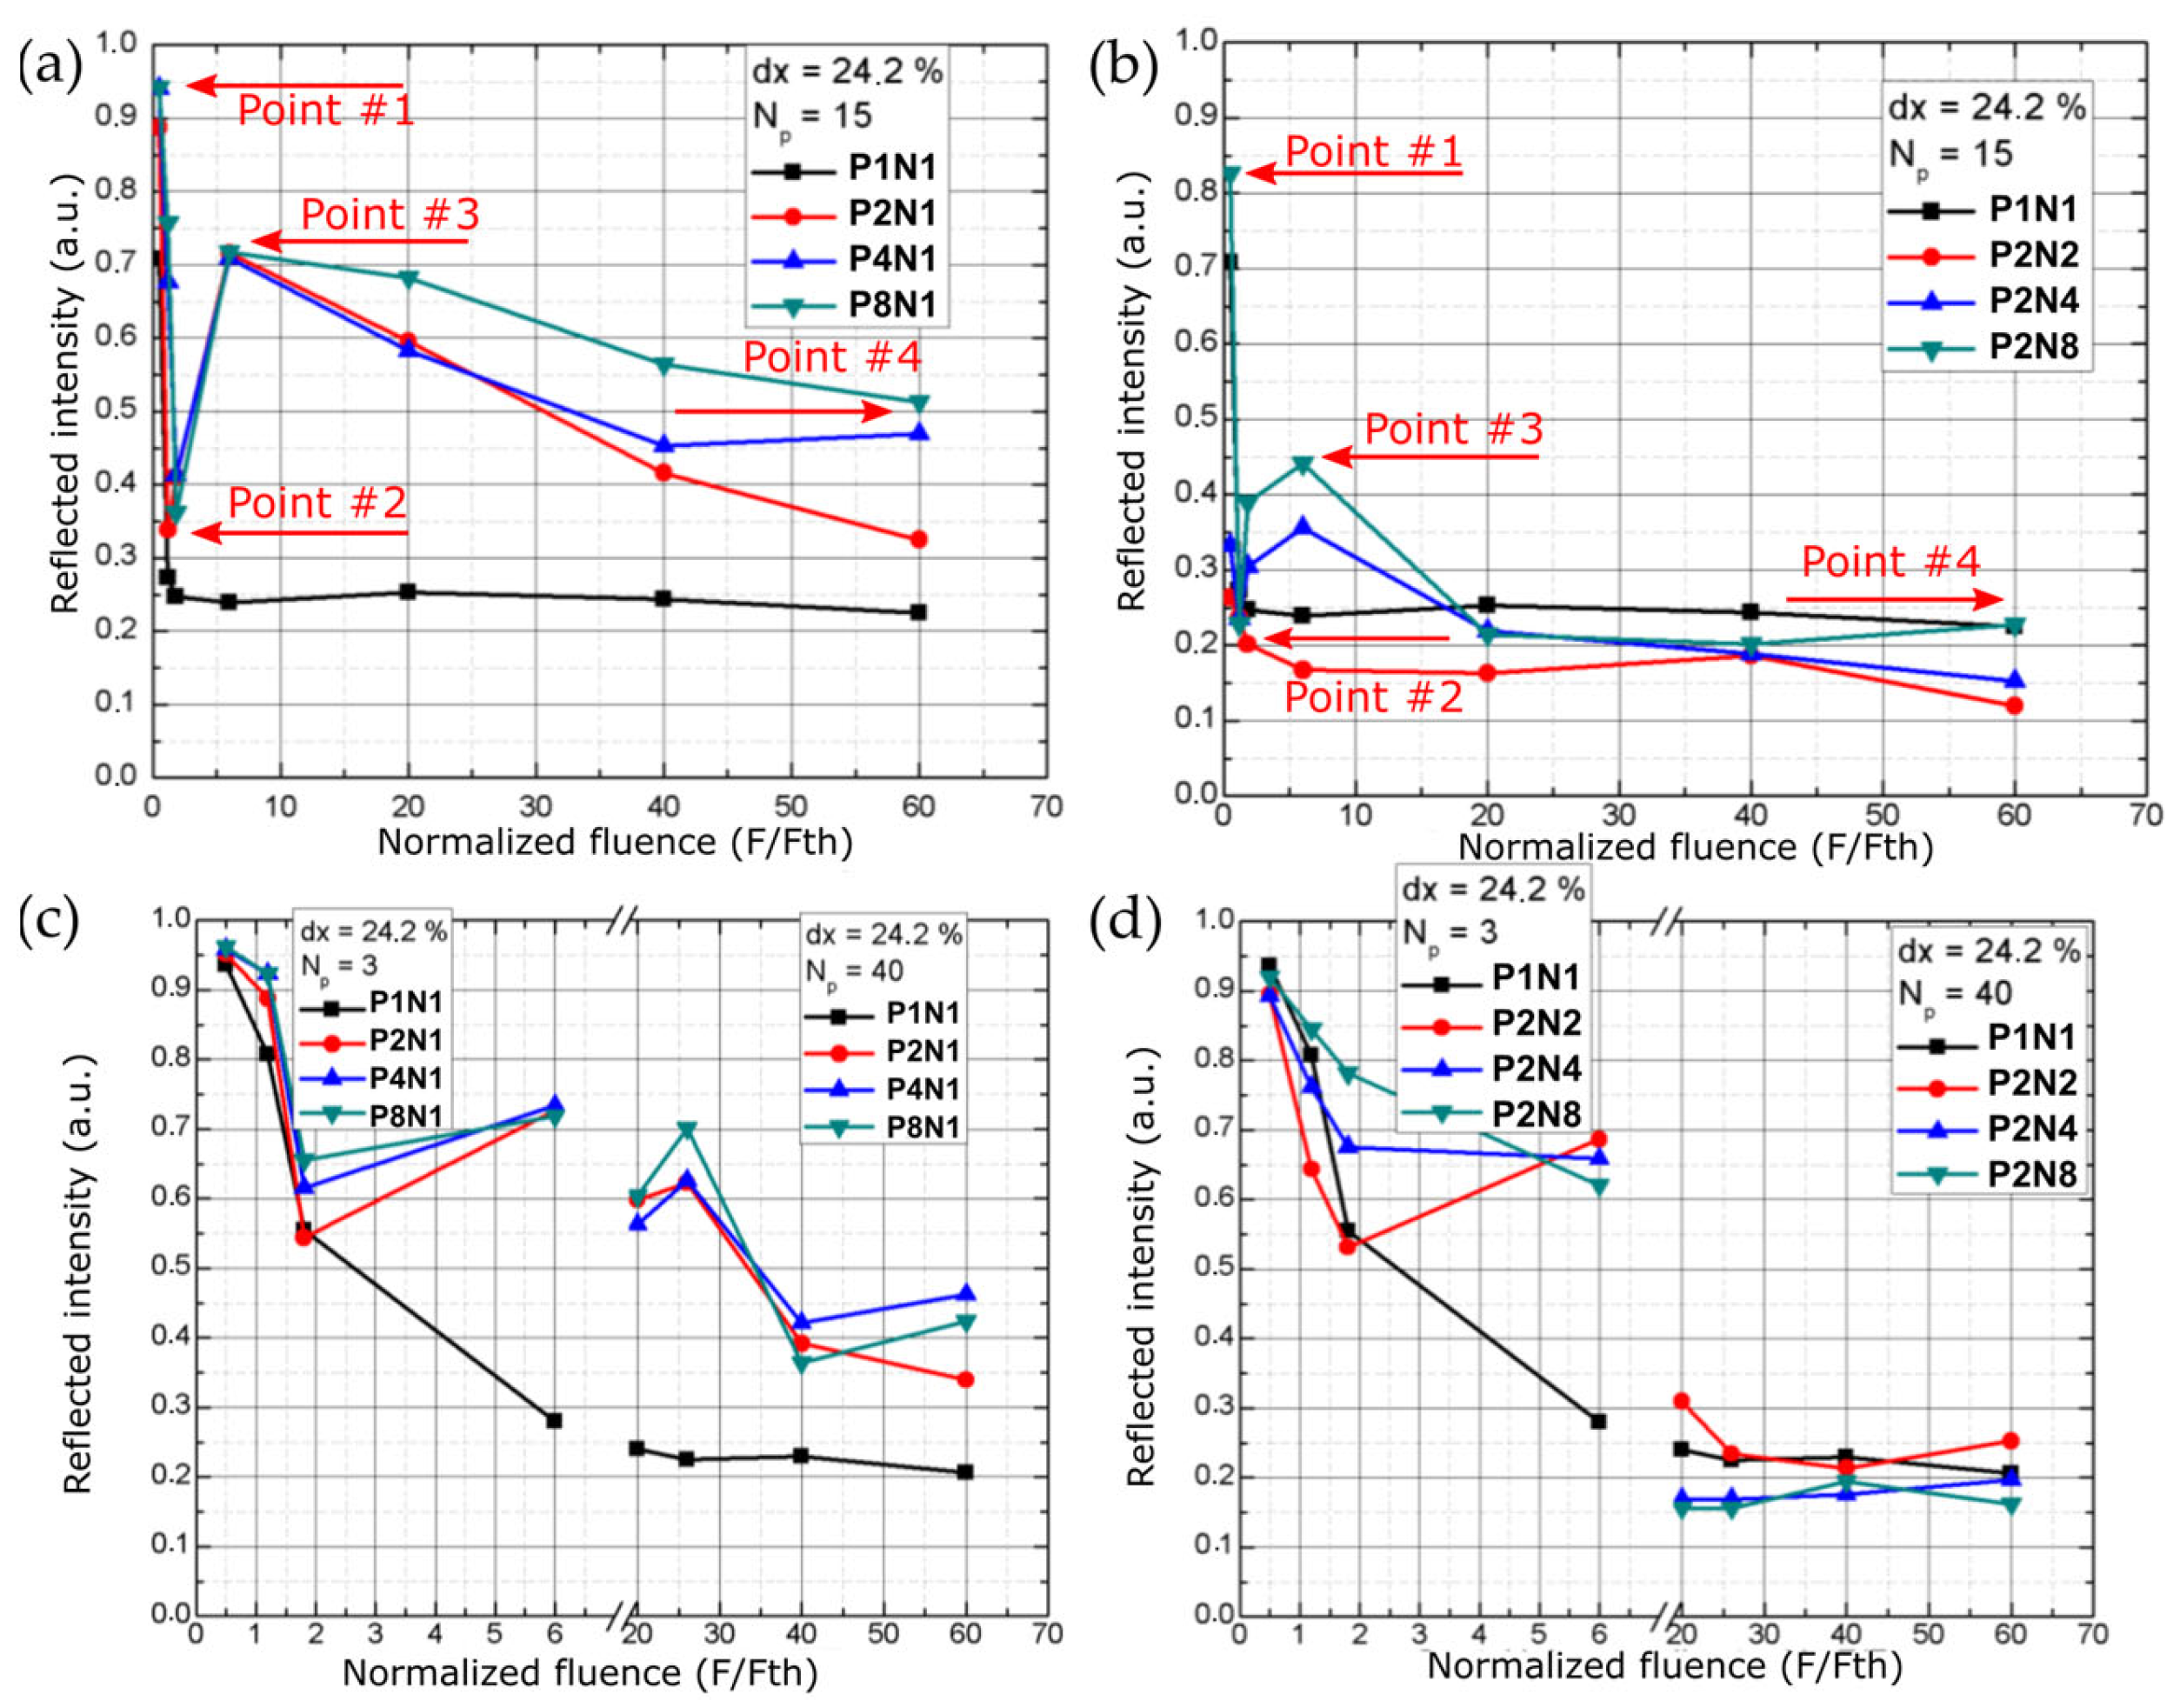
При значениях параметров из таблицы 1 полный эксперимент потребовал бы 7425 экспериментальных точек. Поэтому на начальном этапе провели отсеивающие эксперименты и исключили неинтересные точки, то есть режимы, в которых маркированные участки почти не меняли цвет или отражали мало света. Все точки, полученные в МГц-пакетном режиме P1N2, P1N4 и P1N8, дали неудовлетворительные результаты и были исключены из анализа. Анализ микрообработанных поверхностей показал, что их низкая отражательная способность вызвана многократными отражениями. Углубления нужных размеров, описанных в разделе 2.2, получить удавалось, но участки между ними покрывались наноструктурой с плохими отражающими свойствами. Более яркие поверхности получались в ГГц-режиме и комбинированном режиме BiBurst. На рисунке 2 показаны результаты измерения яркости при многократном сканировании квадратов 2 × 2 мм с разной энергией импульса и разными пакетными конфигурациями. Несколько точек отмечены для дальнейшего обсуждения. Точка 1 на рис. 2a и 2b соответствует наибольшей отраженной интенсивности, но плотность энергии здесь ниже порога абляции и поверхность почти не меняется. При увеличении плотности энергии яркость уменьшается до точки 2 независимо от пространственного перекрытия импульсов. В этом режиме поверхность подвергается абляции, становится шероховатой и приобретает светопоглощающую структуру. При дальнейшем росте плотности энергии отраженная интенсивность увеличивается до точки 3. Исследование образцов показало, что между точками 2 и 3 начинается повторное плавление поверхности. Точка 3 соответствует максимальной яркости. Причина заключается в низкой шероховатости обработанной области, которая может быть ниже Ra = 50 нм. Верхний слой мягко переплавляется без нежелательного окисления, показанного на рис. 3, хотя волнистость поверхности может сохраняться и, согласно разделу 2.2, необходима. При дальнейшем увеличении плотности энергии от точки 3 к точке 4 яркость снова уменьшается. Это связывают с перегревом поверхности, при котором могут возникать самоорганизованные микроструктуры и оксидный слой, меняющий белый цвет на коричневый или другие цвета. Такие зависимости от точки 1 до точки 4 наблюдались при любом перекрытии и числе проходов. Сравнение графиков a и b на рис. 2 показывает, что с ростом числа проходов отраженный свет в ГГц-режиме уменьшается медленнее, чем в режиме BiBurst. Исследование показало, что в режиме BiBurst удаляется до десяти раз больше материала, чем в ГГц-режиме. Возможная причина связана со взаимодействием субимпульсов с плазменным облаком, выбрасываемым поверхностью; в режиме BiBurst субимпульсы приходят позже, когда облако успевает рассеяться. Если в режиме BiBurst выполнить более 40 проходов, отражение приближается к результату обычного одиночного импульса. После трех проходов отражение в ГГц- и BiBurst-режимах сходно, как видно на рис. 2c и 2d. После 15 проходов полное отражение в режиме BiBurst ниже, чем в ГГц-режиме, рис. 2a и 2b. Поскольку в режиме BiBurst удаляется больше материала, формируется микроструктура, тогда как в ГГц-режиме поверхность остается сравнительно плоской. Примеры микрообработанных образцов показаны на рис. 3. Некоторые квадраты выглядят белыми благодаря описанным условиям, другие имеют оттенки от черного, возникающего из-за светопоглощающей наноструктуры, до серого. Серые оттенки можно объяснить сочетанием белой поверхности с вкраплениями наноструктурированных кластеров, показанных на рис. 4.
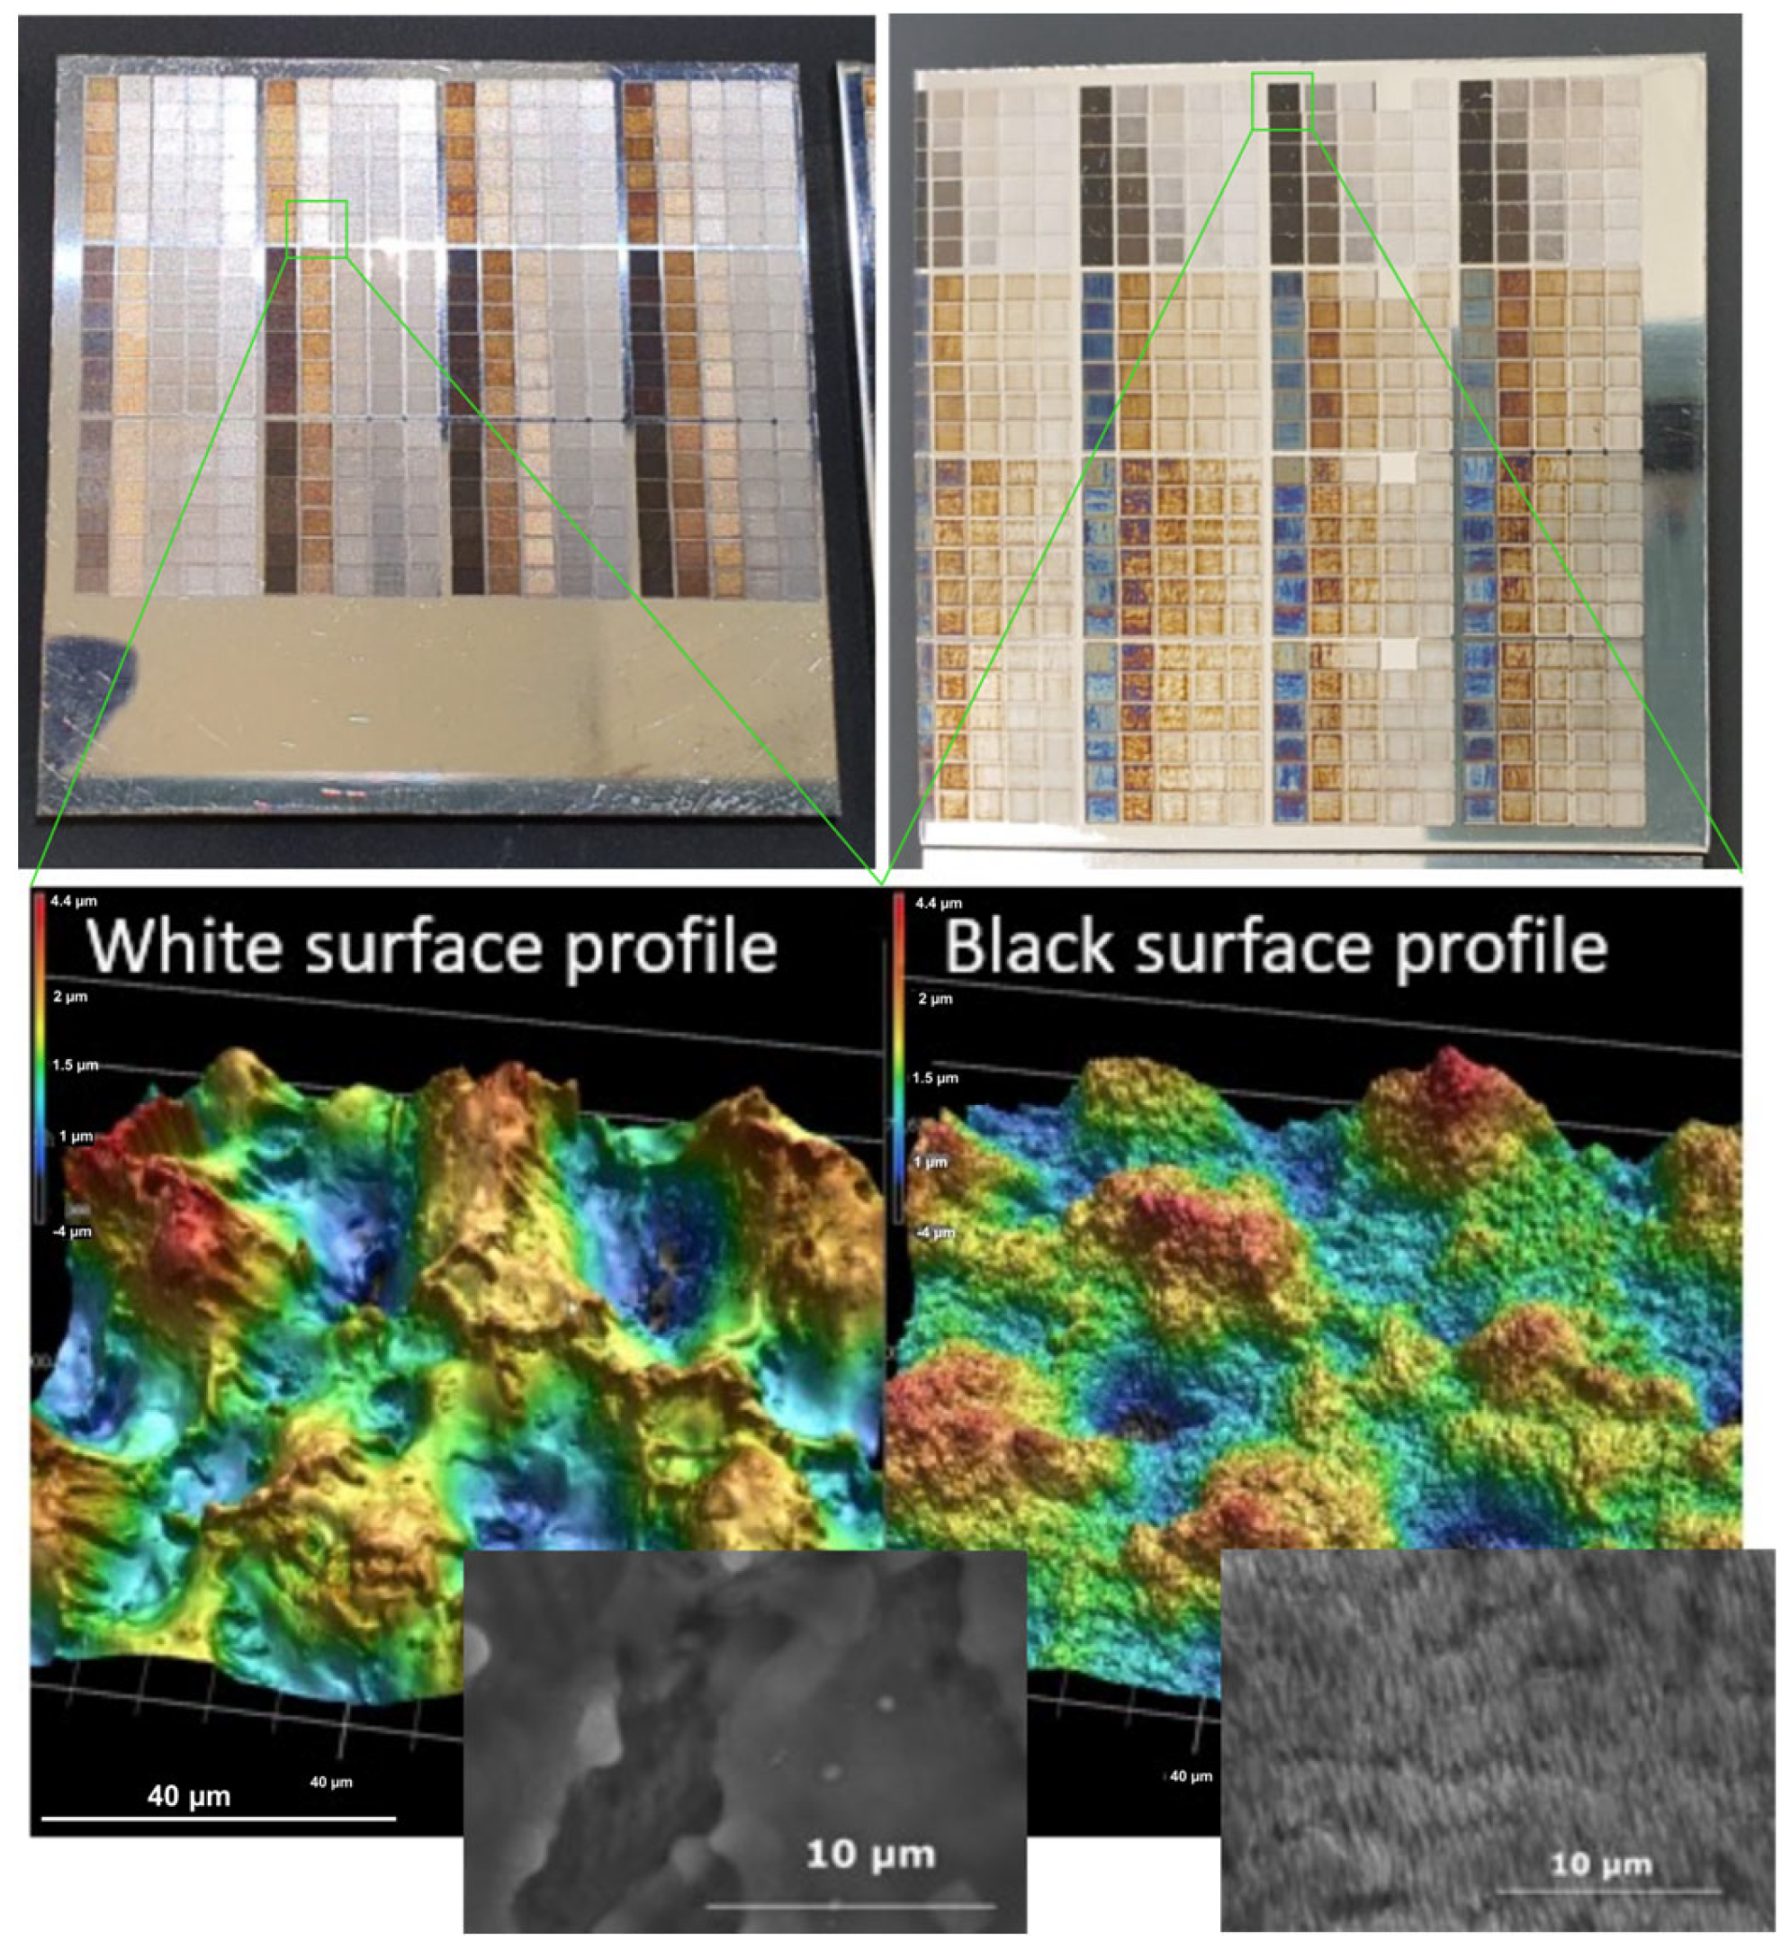
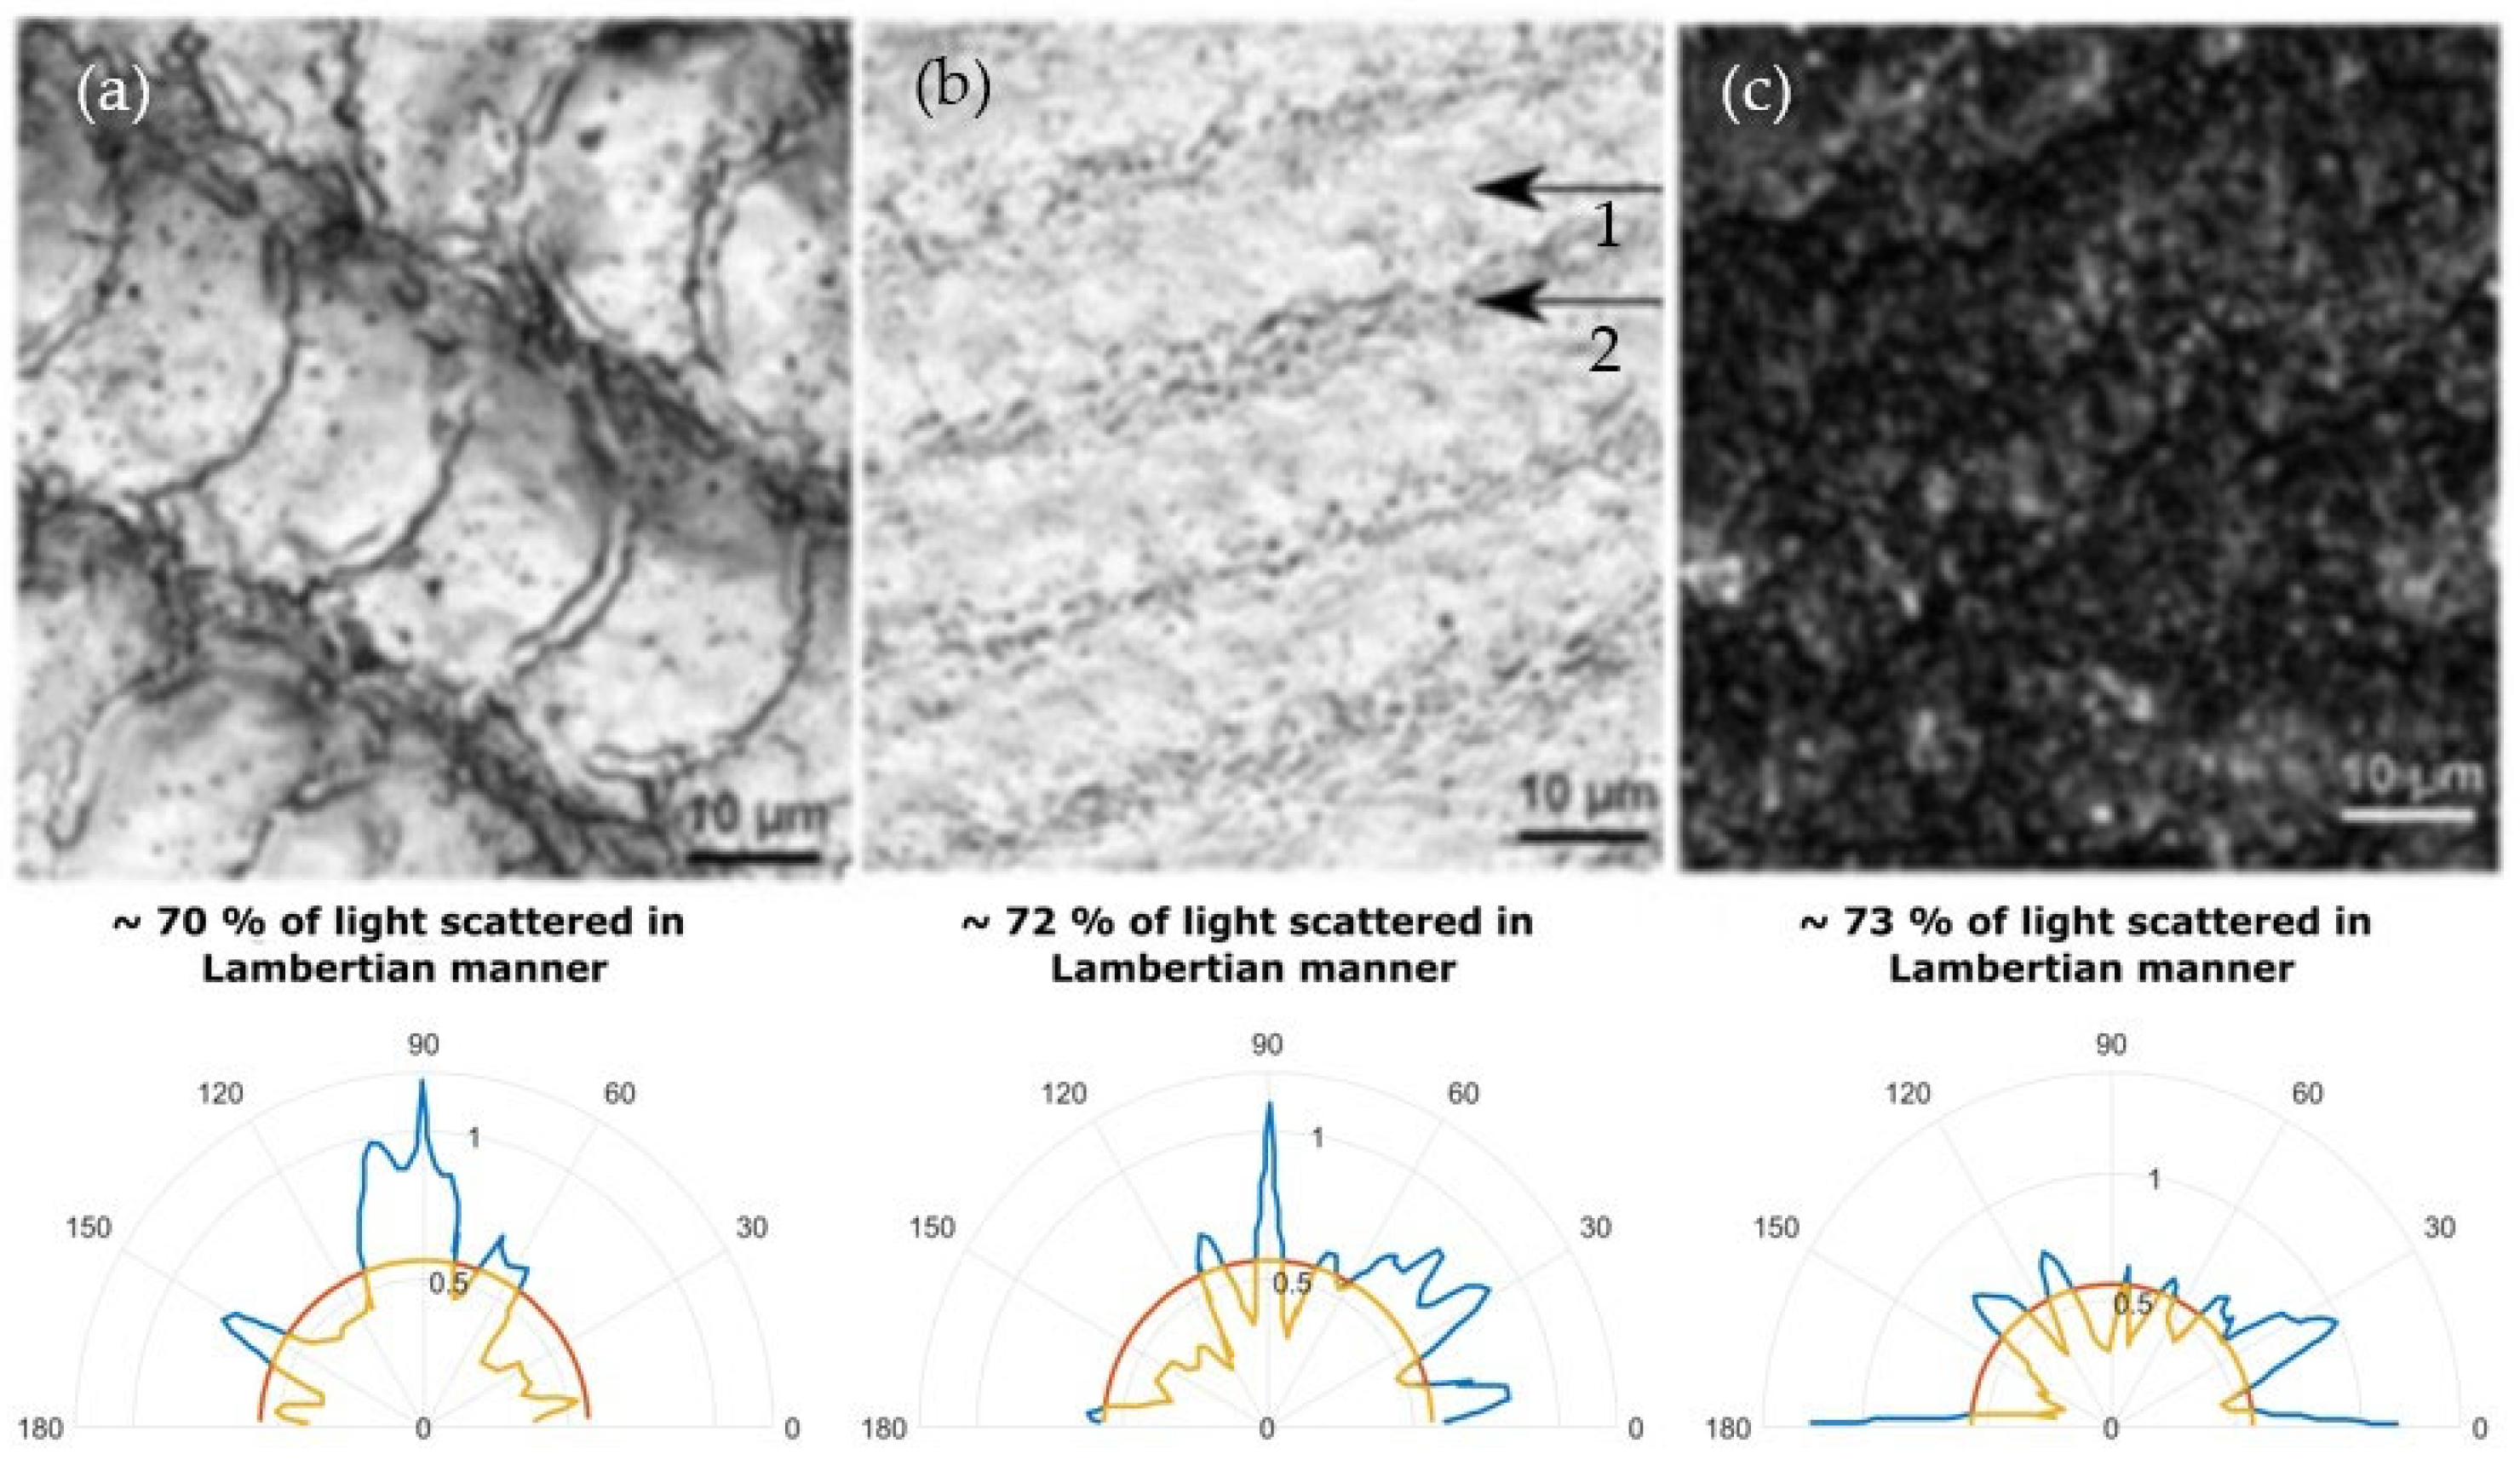
Согласно разделу 2.2, для слабого поглощения и ламбертовского рассеяния поверхности необходима микроструктура. Чтобы исследовать рассеяние, трехмерную топографию микрообработанных участков измерили лазерным сканирующим микроскопом. Разность высот в микроструктуре использовали для изменения фазы падающей на поверхность и отраженной от нее плоской волны. Преобразование Фурье модифицированной волны позволяет определить углы рассеяния света. Такой результат показан на рис. 4a для белой поверхности, похожей на образец на рис. 3. Более 70% отраженного света рассеивалось по ламбертовскому закону. Поэтому поверхность выглядела белой не только при наблюдении по нормали, но и под другими углами. На изображении b показан оттенок белого, или серый цвет. Серый вид возникает потому, что отдельные области переплавленной поверхности, стрелка 1, содержат наноструктурированные участки, стрелка 2. Свет рассеивается по ламбертовскому закону, но часть его поглощается в этих областях, формируя серый оттенок. Темные поверхности на изображении c также рассеивают свет близко к ламбертовскому закону. Переплавленных участков там нет: вся поверхность покрыта нерегулярными наноструктурами. Нерегулярность помогает сохранять темный вид под разными углами, поскольку поверхность не действует как дифракционная решетка и не направляет разные длины волн под разными углами. Эксперименты проводили на нержавеющей стали, однако при выполнении условий рассеяния те же цветовые и угловые свойства могут быть получены на других металлах, диэлектриках и полупроводниках. Внешний вид зависит от материала. При равномерном спектре отражения в видимом диапазоне поверхность может выглядеть белой. Если спектр неравномерен, как у золота, результат будет другим, поскольку отдельные длины волн не отражаются или ослабляются. Если источник освещения не белый, вид белых маркированных участков также изменится. На рис. 5 образец освещен светодиодной лампой с холодным спектром и усиленными синими и фиолетовыми компонентами.
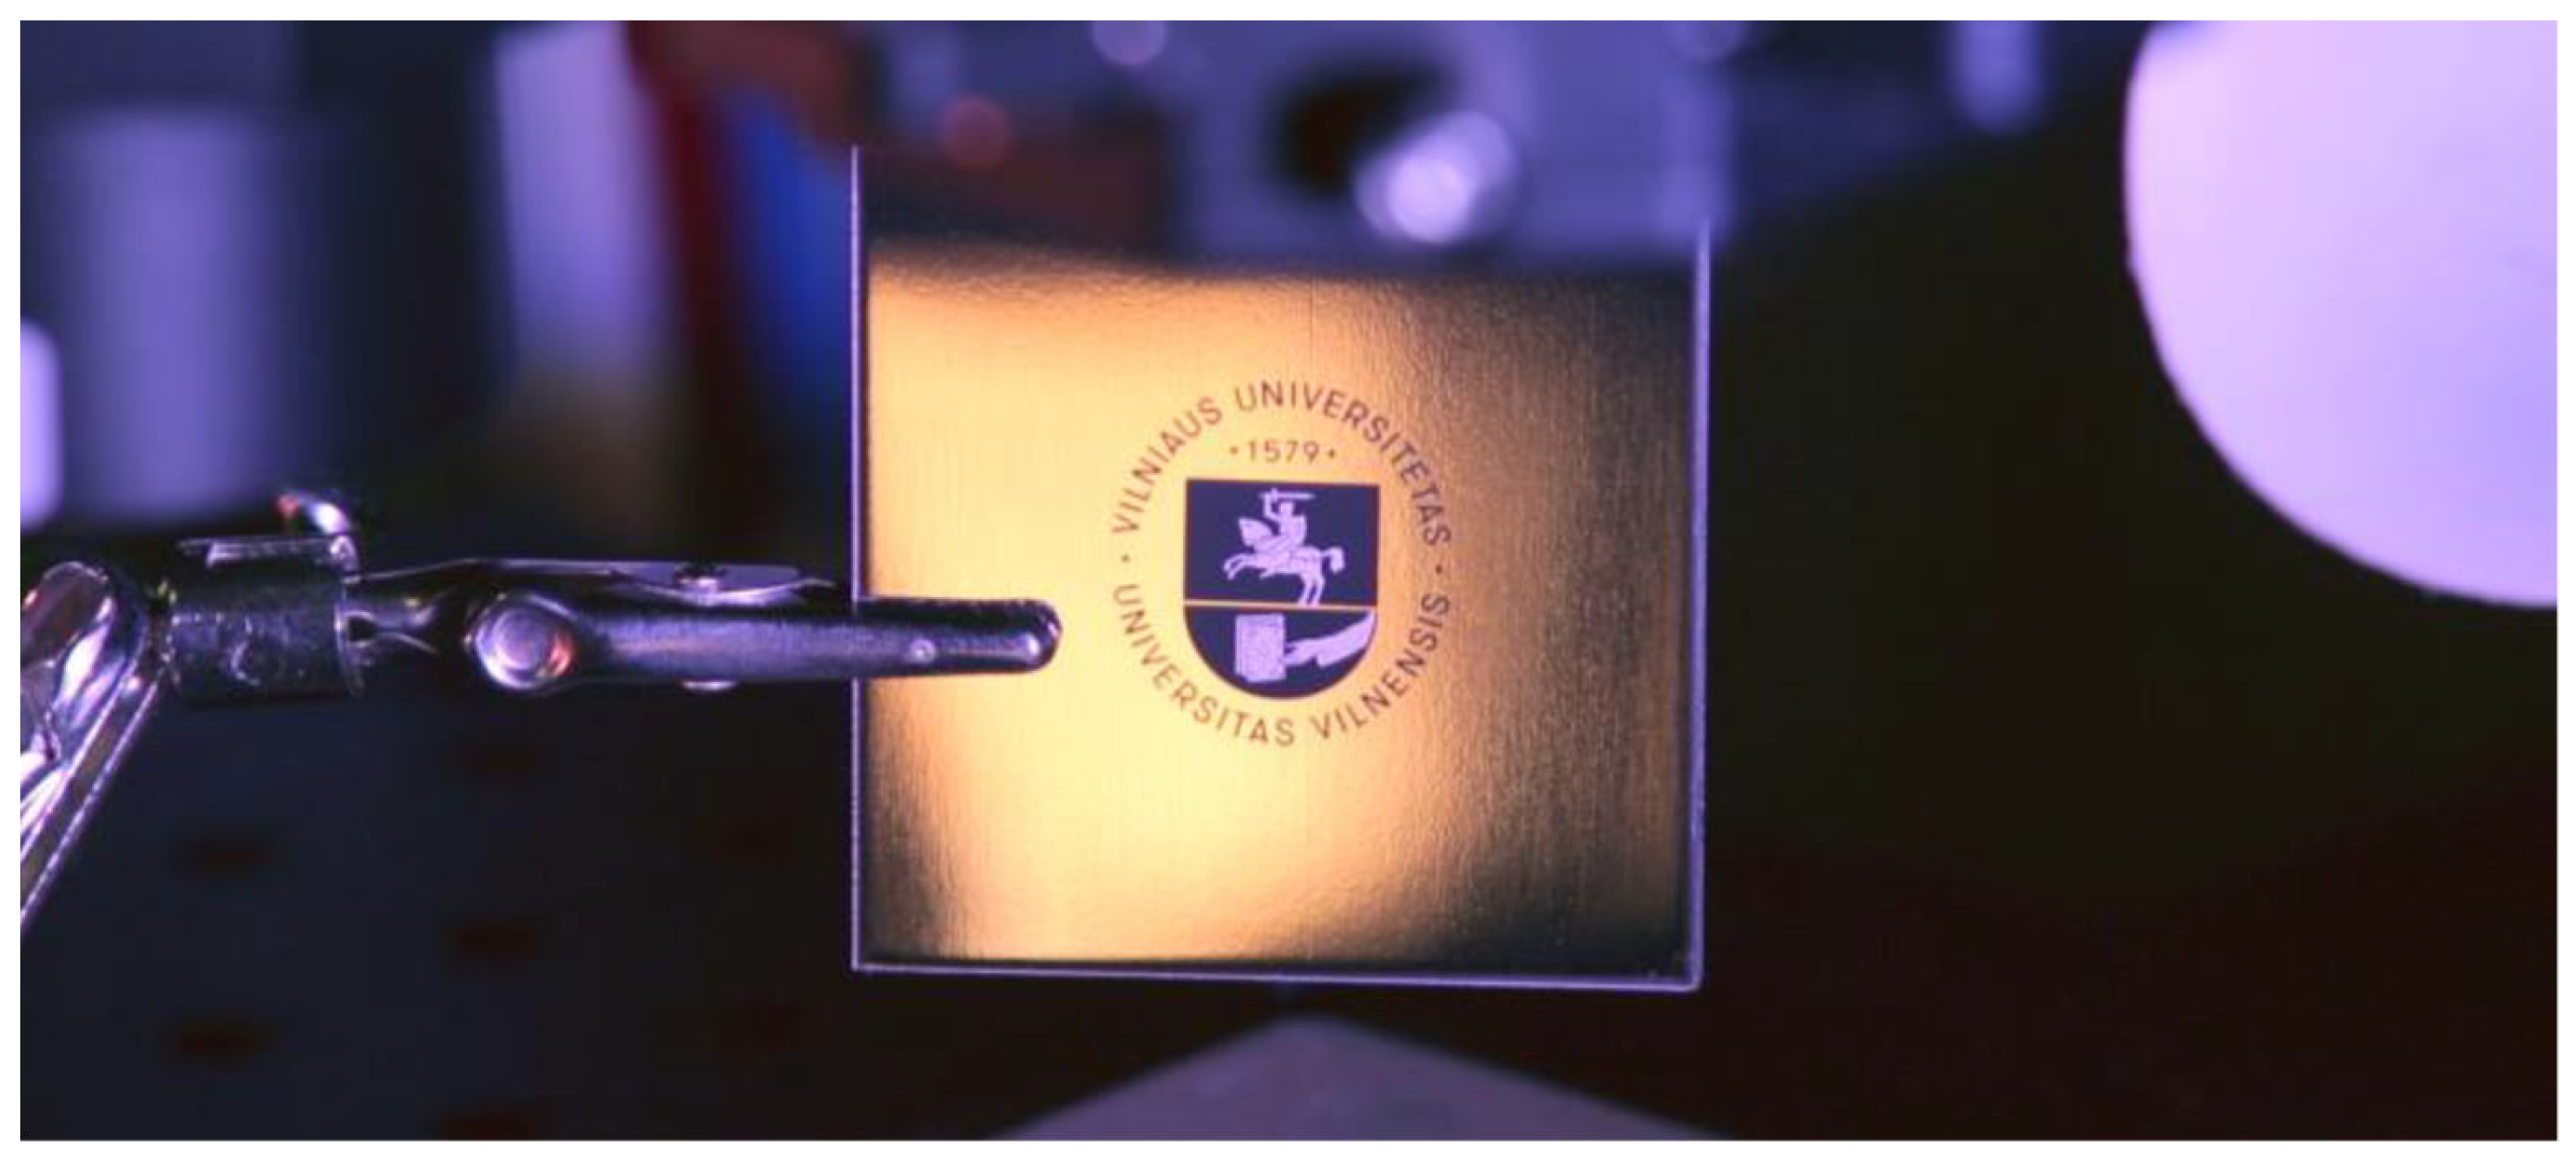
Расширенный экспериментальный анализ показал, что белые поверхности можно получать при разных наборах параметров, если в ГГц-режиме или BiBurst используется не менее двух субимпульсов. Серые и черные поверхности можно получать и в МГц-режиме. Максимальная яркость, то есть минимальное поглощение поверхностью, обычно достигается, когда плотность энергии в 5-10 раз превышает порог абляции для одиночного импульса. В качестве примера высококонтрастной маркировки на рис. 5 показан логотип Вильнюсского университета, выполненный черным и белым. Для белой маркировки использовали конфигурацию P2N8, перекрытие 24%, частоту повторения 200 кГц, плотность энергии 1,6 Дж/см² и 15 повторов рисунка. Для темной маркировки использовали P1N2, перекрытие 70%, частоту повторения 200 кГц, плотность энергии 5 Дж/см² и также 15 повторов.
4. Выводы
Мы представили результаты высококонтрастной маркировки образцов нержавеющей стали AISI 304 белым, серым и черным цветами. Исследованы пакетные режимы, соответствующие частотам повторения в гигагерцевом, мегагерцевом и килогерцевом диапазонах, а также комбинированный ГГц- и МГц-режим BiBurst. Установлено, что при плотности энергии, примерно в 5-10 раз превышающей порог абляции одиночного импульса, и не менее чем двух субимпульсах в пакете ГГц- или BiBurst-режима можно создать белую поверхность с квазиламбертовским рассеянием, если выполняются условия рассеяния Рэлея. Белый вид определяется морфологией, сформированной лазером: шероховатым микроструктурированным переплавленным слоем со слабым поглощением света. Серый и черный цвета возникают из-за нерегулярных наноструктур, которые поглощают и удерживают свет. Соотношением плотности микро- и наноструктур, а значит, параметрами рассеяния и поглощения, можно управлять, меняя параметры импульсов в лазерном пакете.
Вклад авторов
S.B. подготовил данные для статьи, собрал экспериментальную установку, организовал и провел эксперименты и написал статью. V.J. предложил идею объяснения рассеяния света микроструктурированной поверхностью, дополнил отдельные части статьи, участвовал в теоретических расчетах и консультировал авторов. E.K. провел часть экспериментов и помог подготовить статью. Ž.S. провел часть экспериментов. D.P. участвовал в планировании и организации экспериментов и консультировал по техническим аспектам установки для микрообработки. V.S. руководил всем исследованием и консультировал по физическим и техническим вопросам. Все авторы прочитали и одобрили опубликованную версию рукописи.
Доступность данных
Данные, представленные в исследовании, можно получить у автора для корреспонденции по запросу.
Конфликт интересов
Авторы заявляют об отсутствии конфликта интересов.
Финансирование
Работа выполнена при финансовой поддержке Европейского фонда регионального развития, проект № 1.2.2-LMT-K-718-02-0017, по соглашению с Научным советом Литвы (LMTLT).
Примечания
Отказ от ответственности / примечание издателя: утверждения, мнения и данные во всех публикациях принадлежат исключительно отдельным авторам и соавторам, а не MDPI и/или редакторам. MDPI и/или редакторы не несут ответственности за ущерб людям или имуществу, возникший в результате применения идей, методов, инструкций или продуктов, упомянутых в материале.
Литература
Связанные данные
Доступность данных
Данные, представленные в исследовании, можно получить у автора для корреспонденции по запросу.
Библиография
- 1.Ding K., Wang C., Li S., Zhang X., Lin N., Duan J. Single-Step Femtosecond Laser Structuring of Multifunctional Colorful Metal Surface and Its Origin. Surf. Interfaces. 2022;34:102386. doi: 10.1016/j.surfin.2022.102386. Источник
- 2.Lazov L., Deneva H., Narica P. Laser Marking Methods. Environ. Technol. Resour. Proc. Int. Sci. Pract. Conf. 2015;1:108. doi: 10.17770/etr2015vol1.221. Источник
- 3.Žemaitis A., Gaidys M., Gečys P., Barkauskas M., Gedvilas M. Femtosecond Laser Ablation by Bibursts in the MHz and GHz Pulse Repetition Rates. Opt. Express. 2021;29:7641. doi: 10.1364/OE.417883. Источник
- 4.Yue T.M., Yu J.K., Man H.C. The Effect of Excimer Laser Surface Treatment on Pitting Corrosion Resistance of 316LS Stainless Steel. Surf. Coat. Technol. 2001;137:65–71. doi: 10.1016/S0257-8972(00)01104-X. Источник
- 5.Courant B., Hantzpergue J.J., Avril L., Benayoun S. Structure and Hardness of Titanium Surfaces Carburized by Pulsed Laser Melting with Graphite Addition. J. Mater. Process. Technol. 2005;160:374–381. doi: 10.1016/j.jmatprotec.2004.06.025. Источник
- 6.Kwok C.T. Laser Surface Alloying of Various Engineering Alloys for Sliding Wear and Corrosion Resistance. J. Laser Micro/Nanoeng. 2010;5:90–96. doi: 10.2961/jlmn.2010.01.0019. Источник
- 7.Veiko V., Odintsova G., Vlasova E., Andreeva Y., Krivonosov A., Ageev E., Gorbunova E. Laser Coloration of Titanium Films: New Development for Jewelry and Decoration. Opt. Laser Technol. 2017;93:9–13. doi: 10.1016/j.optlastec.2017.01.036. Источник
- 8.Jwad T., Deng S., Butt H., Dimov S. Laser Induced Single Spot Oxidation of Titanium. Appl. Surf. Sci. 2016;387:617–624. doi: 10.1016/j.apsusc.2016.06.136. Источник
- 9.Khafaji N.Y., Demir A.G., Vitali L., Fustinoni D., Niro A., Previtali B., Taha Z.A. Optical Characterization of Laser Coloured Titanium under Different Processing Atmospheres. Surf. Coat. Technol. 2017;321:156–163. doi: 10.1016/j.surfcoat.2017.04.043. Источник
- 10.Long J., Fan P., Zhong M., Zhang H., Xie Y., Lin C. Superhydrophobic and Colorful Copper Surfaces Fabricated by Picosecond Laser Induced Periodic Nanostructures. Appl. Surf. Sci. 2014;311:461–467. doi: 10.1016/j.apsusc.2014.05.090. Источник
- 11.Liu Y., Li S., Niu S., Cao X., Han Z., Ren L. Bio-Inspired Micro-Nano Structured Surface with Structural Color and Anisotropic Wettability on Cu Substrate. Appl. Surf. Sci. 2016;379:230–237. doi: 10.1016/j.apsusc.2016.03.234. Источник
- 12.Gräf S., Kunz C., Undisz A., Wonneberger R., Rettenmayr M., Müller F.A. Mechano-Responsive Colour Change of Laser-Induced Periodic Surface Structures. Appl. Surf. Sci. 2019;471:645–651. doi: 10.1016/j.apsusc.2018.12.051. Источник
- 13.Zhang D., Liu R., Li Z. Irregular LIPSS Produced on Metals by Single Linearly Polarized Femtosecond Laser. Int. J. Extrem. Manuf. 2022;4:015102. doi: 10.1088/2631-7990/ac376c. Источник
- 14.Zhang D., Li X., Fu Y., Yao Q., Li Z., Sugioka K. Liquid Vortexes and Flows Induced by Femtosecond Laser Ablation in Liquid Governing Formation of Circular and Crisscross LIPSS. Opto-Electron. Adv. 2022;5:210066. doi: 10.29026/oea.2022.210066. Источник
- 15.Huang J., Liu Y., Jin S., Wang Z., Qi Y., Zhang J., Wang K., Qiu R. Uniformity Control of Laser-Induced Periodic Surface Structures. Front. Phys. 2022;10:932284. doi: 10.3389/fphy.2022.932284. Источник
- 16.Gräf S. Formation of Laser-Induced Periodic Surface Structures on Different Materials: Fundamentals, Properties and Applications. Adv. Opt. Technol. 2020;9:11–39. doi: 10.1515/aot-2019-0062. Источник
- 17.Vincenti M.A., Grande M., de Ceglia D., Stomeo T., Petruzzelli V., de Vittorio M., Scalora M., D’Orazio A. Color Control through Plasmonic Metal Gratings. Appl. Phys. Lett. 2012;100:201107. doi: 10.1063/1.4718764. Источник
- 18.Shi X., Huang Z., Laakso M.J., Niklaus F., Sliz R., Fabritius T., Somani M., Nyo T., Wang X., Zhang M., et al. Quantitative Assessment of Structural and Compositional Colors Induced by Femtosecond Laser: A Case Study on 301LN Stainless Steel Surface. Appl. Surf. Sci. 2019;484:655–662. doi: 10.1016/j.apsusc.2019.04.147. Источник
- 19.Guay J.-M., Lesina A.C., Côté G., Charron M., Poitras D., Ramunno L., Berini P., Weck A. Laser-Induced Plasmonic Colours on Metals. Nat. Commun. 2017;8:16095. doi: 10.1038/ncomms16095. Источник
- 20.Ageev E.I., Bychenkov V.Y., Ionin A.A., Kudryashov S.I., Petrov A.A., Samokhvalov A.A., Veiko V.P. Double-Pulse Femtosecond Laser Peening of Aluminum Alloy AA5038: Effect of Inter-Pulse Delay on Transient Optical Plume Emission and Final Surface Micro-Hardness. Appl. Phys. Lett. 2016;109:211902. doi: 10.1063/1.4968594. Источник
- 21.Gaudiuso C., Kämmer H., Dreisow F., Ancona A., Tünnermann A., Nolte S., Gaudiuso C., Kämmer H., Dreisow F., Ancona A., et al. Ablation of Silicon with Bursts of Femtosecond Laser Pulses. Front. Ultrafast Opt. Biomed. Sci. Ind. Appl. 2016;9740:974017. doi: 10.1038/s41598-021-92645-7. Источник
- 22.Kramer T., Neuenschwander B., Jäggi B., Remund S., Hunziker U., Zürcher J. Influence of Pulse Bursts on the Specific Removal Rate for Ultra-Fast Pulsed Laser Micromachining of Copper. Phys. Procedia. 2016;83:123–134. doi: 10.1016/j.phpro.2016.08.024. Источник
- 23.US6552301B2- Burst-Ultrafast Laser Machining Method- Google Patents. [(accessed on 30 December 2022)]. Available online: https://patents.google.com/patent/US6552301B2/en. Источник
- 24.Chu K., Guo B., Jiang L., Hua Y., Gao S., Jia J., Zhan N. Throughput Improvement in Femtosecond Laser Ablation of Nickel by Double Pulses. Materials. 2021;14:6355. doi: 10.3390/ma14216355. Источник
- 25.Andrusyak O.G., Bubelnik M., Mares J., McGovern T., Siders C.W., Andrusyak O.G., Bubelnik M., Mares J., McGovern T., Siders C.W. Single-Pulse and Burst-Mode Ablation of Gold Films Measured by Quartz Crystal Microbalance. SPIE. 2005;5647:61–71. doi: 10.1117/12.585335. Источник
- 26.Butkus S., Jukna V., Paipulas D., Barkauskas M., Sirutkaitis V. Micromachining of Invar Foils with GHz, MHz and KHz Femtosecond Burst Modes. Micromachines. 2020;11:733. doi: 10.3390/mi11080733. Источник
- 27.Cheng C.-W., Chen J.-K., Kuo C.-L., Hsu J.-C., Ho C.-C., Chang Y.-J. Drilling of Copper Using a Dual-Pulse Femtosecond Laser. Technologies. 2016;4:7. doi: 10.3390/technologies4010007. Источник
- 28.Ren Y., Cheng C.W., Chen J.K., Zhang Y., Tzou D.Y. Thermal Ablation of Metal Films by Femtosecond Laser Bursts. Int. J. Therm. Sci. 2013;70:32–40. doi: 10.1016/j.ijthermalsci.2013.03.003. Источник
- 29.Ionin A.A., Kudryashov S.I., Makarov S.v., Seleznev L.v., Sinitsyn D.v. Generation and Detection of Superstrong Shock Waves during Ablation of an Aluminum Surface by Intense Femtosecond Laser Pulses. JETP Lett. 2011;94:34–38. doi: 10.1134/S002136401113008X. Источник
- 30.Supersonic Flow and Shock Waves-Richard Courant, K.O. Friedrichs-Google. [(accessed on 7 December 2022)]. Available online: https://books.google.lt/books?hl=lt&lr=&id=Qsxec0QfYw8C&oi=fnd&pg=PA1&ots=aMMJB_pgdi&sig=4mgcni-pBg3wTs0bJfj1TD1-Lus&redir_esc=y#v=onepage&q&f=false. Источник
- 31.Lin Z., Zhigilei L.v., Celli V. Electron-Phonon Coupling and Electron Heat Capacity of Metals under Conditions of Strong Electron-Phonon Nonequilibrium. Phys. Rev. B Condens. Matter. Mater. Phys. 2008;77:075133. doi: 10.1103/PhysRevB.77.075133. Источник
- 32.Sandhu A.S., Dharmadhikari A.K., Kumar G.R. Time Resolved Evolution of Structural, Electrical, and Thermal Properties of Copper Irradiated by an Intense Ultrashort Laser Pulse. J. Appl. Phys. 2004;97:023526. doi: 10.1063/1.1834726. Источник
- 33.Huang J., Zhang Y., Chen J.K., Huang J., Zhang Y., Chen J.K. Superheating in Liquid and Solid Phases during Femtosecond-Laser Pulse Interaction with Thin Metal Film. Appl. Phys. A. 2011;103:113–121. doi: 10.1007/s00339-010-6175-1. Источник
- 34.Hess H. Critical Data and Vapor Pressures for Aluminium and Copper. Int. J. Mater. Res. 2021;89:388–393. doi: 10.3139/IJMR-1998-0072/MACHINEREADABLECITATION/RIS. Источник
- 35.Kelly R., Miotello A. Comments on Explosive Mechanisms of Laser Sputtering. Appl. Surf. Sci. 1996;96–98:205–215. doi: 10.1016/0169-4332(95)00481-5. Источник
- 36.US11276985B2-Device and Method for Generation of High Repetition Rate Laser Pulse Bursts-Google Patents. [(accessed on 19 December 2022)]. Available online: https://patents.google.com/patent/US11276985B2/en. Источник
- 37.Lakowicz J.R., editor. Principles of Fluorescence Spectroscopy. Springer; Boston, MA, USA: 2006.
- 38.Pinel N., Bourlier C., Saillard J. Degree of Roughness of Rough Layers: Extensions of the Rayleigh Roughness Criterion and Some Applications. Prog. Electromagn. Res. B. 2010;19:41–63. doi: 10.2528/PIERB09110907. Источник
- 39.Kažukauskas E., Butkus S., Tokarski P., Jukna V., Barkauskas M., Sirutkaitis V. Micromachining of Transparent Biocompatible Polymers Applied in Medicine Using Bursts of Femtosecond Laser Pulses. Micromachines. 2020;11:1093. doi: 10.3390/mi11121093. Источник