Можно ли одной обработкой сделать реактивную струйную печать по хлопку насыщеннее
Однованная обработка GTA и NaOH повысила K/S четырёх реактивных чернил, но потребовала контроля щёлочи, времени и стабильности ванны.
One-Bath Pretreatment for Enhanced Color Yield of Ink-Jet Prints Using Reactive Inks
Оригинал научной работыСодержание исследования
Аннотация
Чтобы простым способом повысить интенсивность окраски при струйной печати реактивными чернилами, была разработана однованная предварительная обработка хлопчатобумажных тканей составом, содержащим альгинат натрия, глицидилтриметиламмонийхлорид (GTA), гидроксид натрия и мочевину, которая позволяет одновременно провести шлихтование и катионизацию. Условия предварительной обработки, включая концентрации GTA и щёлочи, температуру и продолжительность термообработки, оптимизировали по интенсивности окраски катионизированного хлопка пурпурными чернилами. Обсуждён механизм повышения интенсивности окраски тканей, модифицированных GTA, и исследована стабильность GTA в печатной пасте. Изучены и сопоставлены изображения модифицированного и немодифицированного хлопка, полученные методом сканирующей электронной микроскопии, а также его разрывная прочность и результаты термогравиметрического анализа. При оптимальных условиях предварительной обработки интенсивность окраски катионизированного хлопка пурпурными, голубыми, жёлтыми и чёрными реактивными чернилами увеличилась соответственно на 128,7%, 142,5%, 71,0% и 38,1% по сравнению с соответствующей интенсивностью окраски некатионизированного хлопка. При такой однованной обработке образуется значительно меньше сточных вод. Сопоставлена устойчивость реактивных красителей на модифицированном и немодифицированном хлопке, а чёткость границ между разными цветами оценена посредством струйной печати многоцветных рисунков.
Ключевые слова: струйная печать, модификация хлопка, однованная обработка, реактивные красители
1. Введение
В последние годы струйная печать по текстилю быстро развивается благодаря возможности оперативно реагировать на модные тенденции и удовлетворительному качеству печати [1,2,3,4,5,6]. Этот современный способ печати подходит для мелкосерийного производства, ориентированного на индивидуальные запросы. В будущем струйная печать с большой вероятностью сможет заменить традиционные способы печати с плоскими и ротационными сетчатыми шаблонами или печатными валами [7,8,9,10]. Благодаря мягкости, гигроскопичности и воздухопроницаемости хлопковые волокна занимают ведущую позицию среди современных текстильных материалов [11,12,13,14,15,16]. В отличие от традиционной печати, при струйной печати хлопчатобумажную ткань необходимо предварительно обработать составом, содержащим загуститель, щёлочь и мочевину, а затем высушить, удалив из неё воду до нанесения чернил. Обычные химические вспомогательные вещества нельзя вводить непосредственно в чернила из-за особых требований к их вязкости, стабильности и электропроводности [17,18,19,20].
Чернила на основе реактивных красителей широко применяют для печати по хлопку и другим целлюлозным тканям благодаря широкой цветовой гамме и превосходной устойчивости окраски. Из-за ограниченной реакционной способности и гидролиза реакционноспособных групп на стадии фиксации степень фиксации реактивных красителей составляет лишь 50–80%, вследствие чего образуется большое количество окрашенных сточных вод [21]. Кроме того, для обеспечения стабильности чернил в их рецептурах обычно используют низкореакционные монохлор-s-триазиновые красители, что приводит к ещё более низкой интенсивности окраски отпечатков. Поэтому одним из ключевых недостатков струйной печати реактивными красителями остаётся неудовлетворительная интенсивность окраски, которая ограничивает применение этой технологии для получения глубоких цветов [22].
Для повышения интенсивности окраски реактивных струйных отпечатков предпринимались многочисленные попытки. Сообщалось, что эффективными методами являются предварительная обработка и модификация хлопка, повышающие его реакционную способность и сродство между волокнами и красителями: обработка газовой плазмой [1], модификация глицидилтриметиламмонийхлоридом (GTA) или 3-хлор-2-гидроксипропилтриметиламмонийхлоридом [14,23,24], дендримерными соединениями [4] и хитозаном [14,25,26,27,28]. Эти методы в определённой степени повышали интенсивность окраски отпечатков. Среди них GTA является эффективным агентом для повышения интенсивности окраски. Он вступает в реакцию этерификации с первичными гидроксильными группами волокон, причём во время катионизации параллельно протекает побочная реакция гидролиза. GTA — сравнительно дешёвое и малотоксичное химическое вещество [29]. Кроме того, поскольку его молекула невелика, он слабо влияет на проникновение красителя и устойчивость окраски. Kanik и соавт. [23] модифицировали хлопчатобумажные ткани GTA и гидроксидом натрия при комнатной температуре в течение 24 ч, после чего ткани тщательно промывали и высушивали для удаления воды. Полученные катионизированные ткани использовали для струйной печати реактивными чернилами с повышенной интенсивностью окраски. В этой работе катионизация и обработка подготовительным составом проводились раздельно, а сама катионизация была длительной, что усложняло весь процесс и требовало больших затрат времени и воды. Дополнительная стадия катионизации невыгодна на практике и ограничивает реальное применение метода.
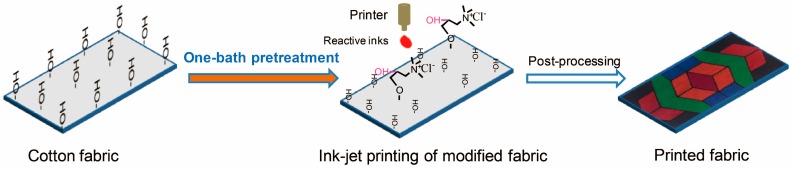
Установлено, что и катионизация с помощью GTA, и шлихтование хлопка протекают в щелочных условиях. Однако в этих двух процессах применяют разные щёлочи: для катионизации GTA эффективен гидроксид натрия, тогда как для предварительного шлихтования обычно используют карбонат натрия. Гидроксид натрия традиционно не вводят в состав для предварительной обработки, поскольку при струйной печати он ускоряет гидролиз реактивных красителей и неблагоприятен для их фиксации. Если объединить катионизацию и предварительную обработку, процесс станет проще и позволит значительно сэкономить время и воду. Поэтому в настоящей работе мы разработали однованную предварительную обработку, объединяющую катионизацию GTA и предварительное шлихтование. Под «шлихтованием» в данной статье понимается поверхностная обработка хлопка альгинатной пастой, то есть полимерным компонентом подготовительного состава. Согласно предложенному методу, перед струйной печатью альгинат натрия, GTA, гидроксид натрия и мочевину равномерно смешивают в одной ванне для предварительной обработки хлопка. На рисунке 1 представлена схема процесса струйной печати по модифицированному хлопку. Цель работы состояла в том, чтобы выяснить, эффективен ли этот метод для повышения интенсивности окраски по сравнению с ранее описанным двухванным методом, а также определить влияние параметров предварительной обработки, включая концентрации GTA и гидроксида натрия, температуру и продолжительность термообработки, на интенсивность окраски. Также исследовались механизм повышения интенсивности окраски и стабильность GTA в ванне предварительной обработки. Кроме того, для всесторонней оценки применимости однованной предварительной обработки в реактивной струйной печати сопоставляли морфологию поверхности, прочность и термические свойства, устойчивость окраски и качество печати катионизированного и некатионизированного хлопка.
2. Результаты и обсуждение
2.1. Влияние концентрации GTA на цветовую насыщенность пурпурных чернил
Чтобы исследовать влияние концентрации GTA на K/S, в составы для предварительной обработки вводили GTA в разных концентрациях, после чего на каждом образце ткани выполняли струйную печать пурпурными чернилами. Концентрация гидроксида натрия составляла 0,4 мас.% от состава для предварительной обработки, а весь обработанный хлопок подвергали термообработке при 90 °C в течение 15 мин. Напечатанные образцы пропаривали 15 мин, а затем тщательно промывали. Полученные для тканей значения K/S приведены на рисунке 2a.
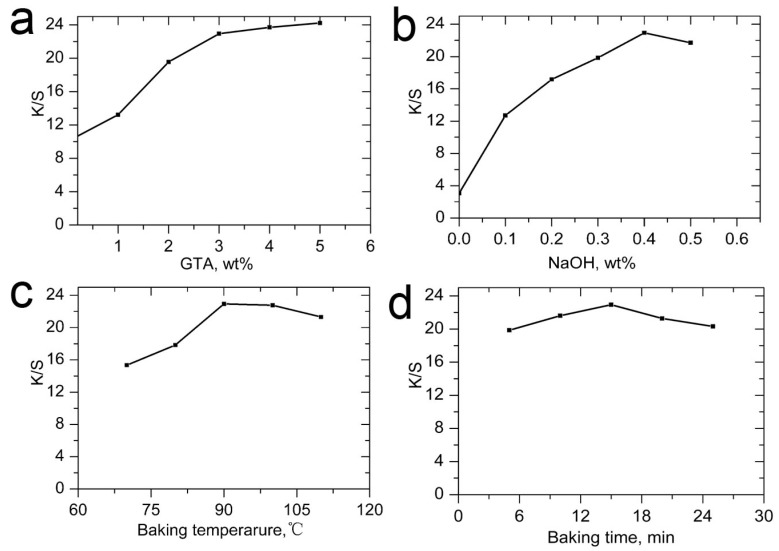
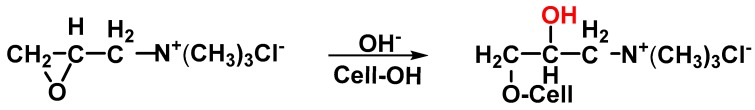
Как видно из рисунка 2a, при содержании GTA 0%, 1%, 2%, 3%, 4% и 5 мас.% значения K/S отпечатков составляли соответственно 10,03; 13,23; 19,56; 22,94; 23,71 и 24,22. С увеличением концентрации GTA значение K/S отпечатков заметно возрастало. По сравнению с составом без GTA увеличение K/S при применении 1%, 2%, 3%, 4% и 5% GTA составляло соответственно 31,9%, 95,0%, 128,7%, 136,4% и 141,5%. Эти результаты показывают, что концентрация GTA является определяющим параметром повышения интенсивности окраски. Особенно значительно K/S возрастало при концентрации GTA выше 2 мас.%. Предложенная однованная предварительная обработка способна повышать интенсивность окраски столь же эффективно, как и двухванный метод [30]. Одной из причин роста K/S могло быть показанное в предыдущих исследованиях более высокое сродство катионных волокон к красителям и меньшее проникновение красителя внутрь волокон вследствие сильного ионного притяжения между катионными волокнами и анионными красителями [14,22,27]. Другой причиной, которую мы считаем основной, была значительно более высокая степень фиксации красителя. Иными словами, в присутствии GTA большее количество красителя ковалентно связывалось с волокнами. Для проверки ковалентных связей между волокнами и красителями применяли процедуру удаления окраски [31]. У образца с исходным K/S 24,22 после удаления окраски это значение снизилось лишь незначительно, до 23,90, что указывает на ковалентное связывание с хлопком большей части красителя. Все эти результаты свидетельствуют, что после предварительной обработки реакционная способность волокон повысилась. Вероятно, вторичная гидроксильная группа во 2-м положении пропановой боковой цепи, образующейся при реакции GTA с целлюлозой, ионизируется при гораздо более низком значении pH, чем гидроксильные группы целлюлозы, и обладает высокой нуклеофильностью (см. рисунок 3) [32]. Этим может объясняться более высокая реакционная способность.
В нашей работе, чтобы доказать роль вновь введённой гидроксильной группы, был проведён сравнительный эксперимент: GTA сначала гидролизовали, а затем добавляли в состав для предварительной обработки. При использовании тех же процессов предварительной обработки и струйной печати мы обнаружили, что K/S отпечатков не увеличивалось. Это показывает, что только прививка GTA к хлопковым волокнам способна повысить реакционную способность волокна и в конечном итоге обеспечить значительно более высокую степень фиксации красителя. Таким образом, ясно показано, что основной причиной повышения интенсивности окраски были более реакционноспособные гидроксильные группы.
Кроме того, из рисунка 2a видно, что при увеличении концентрации GTA с 3% до 5% прирост K/S был сравнительно небольшим. Поскольку уже при использовании 3% GTA значение K/S увеличивалось на 128,7%, что представляет значительный интерес для коммерческого применения, для последующих исследований была выбрана концентрация GTA 3%.
2.2. Влияние концентрации NaOH
Как и в традиционной печати, при струйной печати щёлочь используют для ионизации гидроксильных групп целлюлозы, необходимой для фиксации реактивного красителя [26]. При струйной печати щёлочь вводят в состав для предварительной обработки и наносят на хлопковые волокна вместе со шлихтующим веществом. Для реакции катионизации хлопка GTA также необходимы щелочные условия. Именно поэтому мы объединили процессы шлихтования и катионизации в одну стадию. Однако оказалось, что щёлочь, обычно применяемая при струйной печати, отличается от щёлочи, используемой для модификации GTA. При печати реактивными красителями предпочтителен карбонат натрия, поскольку его щёлочность подходит для фиксации красителя [19]. Для модификации GTA, напротив, наиболее эффективной щёлочью, ускоряющей реакцию, является гидроксид натрия. Обычно считается, что из-за высокой щёлочности гидроксид натрия ускоряет гидролиз реактивных красителей и потому не подходит для реактивного крашения и печати.
В настоящей работе сначала были испытаны разные концентрации гидроксида натрия. Влияние концентрации NaOH на K/S отпечатков показано на рисунке 2b. Исследование проводили при температуре термообработки 90 °C и её продолжительности 10 мин. Как видно из рисунка, при концентрации щёлочи 0; 0,1%; 0,2%; 0,3%; 0,4% и 0,5 мас.% значения K/S составляли соответственно 3,07; 12,70; 17,16; 19,84; 22,94 и 21,71. Значение K/S отпечатков заметно возрастало с увеличением концентрации GTA. Из этих данных видно, что добавление NaOH в состав для предварительной обработки имеет большое значение для интенсивности окраски чернилами. Без щёлочи краситель почти не фиксировался на хлопке, и интенсивность окраски была очень низкой: K/S составляло лишь 3,07. При добавлении 0,1% щёлочи K/S значительно возрастало до 12,70; при дальнейшем увеличении концентрации до 0,2%, 0,3% и 0,4% значение K/S продолжало резко возрастать соответственно до 17,16; 19,84 и 22,94. Добавление NaOH активирует хлопковые волокна, способствует реакции GTA с хлопком и тем самым дополнительно способствует фиксации красителя. Поэтому можно заключить, что значение K/S сильно зависит от концентрации NaOH и весьма чувствительно к ней. При дальнейшем увеличении концентрации с 0,4% до 0,5% заметного повышения K/S не наблюдалось; напротив, значение несколько снизилось до 21,71. Дальнейшее повышение концентрации щёлочи ускоряет гидролиз реактивных красителей и GTA и неблагоприятно влияет на образующиеся ковалентные связи между красителями и волокнами, поэтому оно не способствует достижению высокой интенсивности окраски.
Для сравнения вместо NaOH использовали 0,4% Na2CO3; значение K/S модифицированных тканей достигло 17,21, что было значительно ниже результата, полученного при добавлении той же концентрации NaOH. На основании приведённого исследования можно заключить, что хорошая фиксация GTA на хлопке является необходимым условием более высокой фиксации красителя. Поскольку NaOH эффективнее способствует реакции GTA и фиксации красителя, в разработанной однованной предварительной обработке он превосходит Na2CO3.
2.3. Влияние температуры запекания
Поскольку температура реакции существенно влияет на взаимодействие GTA с хлопковыми волокнами [14], была исследована температура термообработки. На основании литературных данных о реакции GTA с производными полисахаридов для определения оптимальной температуры выбрали 70 °C, 80 °C, 90 °C, 100 °C и 110 °C; результаты приведены на рисунке 2c. В этом исследовании концентрации GTA и гидроксида натрия составляли соответственно 3 мас.% и 0,4 мас.%. Продолжительность термообработки составляла 15 мин. Из рисунка 2c видно, что при повышении температуры термообработки с 70 °C до 90 °C значение K/S пурпурных чернил постепенно увеличивалось с 15,34 до 22,94. Однако при дальнейшем повышении температуры до 100 °C и 110 °C K/S несколько снижалось — соответственно до 22,78 и 21,32. Поскольку назначение термообработки состоит в высушивании ткани за короткое время, обычно применяют высокую температуру. При однованной предварительной обработке высокая температура также способствует реакции между GTA и хлопком, поэтому мы выбрали диапазон от 70 °C до 110 °C. Установлено, что в выбранном диапазоне интенсивность окраски зависит от температуры термообработки слабее, чем от концентраций GTA и NaOH.
2.4. Влияние времени запекания на K/S пурпурных чернил
Чтобы определить оптимальную продолжительность термообработки для реакции между GTA и хлопковыми волокнами, её задавали равной 5, 10, 15, 20 и 25 мин; влияние продолжительности на интенсивность окраски показано на рисунке 2d. Концентрации GTA и гидроксида натрия при этом составляли соответственно 3 мас.% и 0,4 мас.%, а температура термообработки — 90 °C. Из рисунка 2d видно, что при увеличении продолжительности термообработки с 5 до 15 мин значение K/S катионизированного хлопка возрастало соответственно с 19,85 до 22,94. Однако при дальнейшем увеличении продолжительности до 20 и 25 мин K/S несколько снижалось — соответственно до 21,28 и 20,33. Чрезмерное увеличение продолжительности термообработки неблагоприятно влияет на образовавшиеся ковалентные связи, что вызывает небольшое снижение K/S отпечатков. Результаты показывают, что при фиксированных остальных условиях уже 5 мин являются подходящей продолжительностью термообработки, а увеличение до 15 мин позволяет получить лишь несколько лучший результат. Следовательно, интенсивность окраски красителем значительно менее чувствительна к продолжительности термообработки, чем к другим условиям.
На основании приведённого анализа данных можно заключить, что значение K/S красителя сильно зависит от концентраций GTA и NaOH, умеренно зависит от температуры термообработки и значительно слабее — от её продолжительности. Согласно данным рисунка 2, в качестве оптимальных условий применения однованной предварительной обработки мы выбрали 3 мас.% GTA, 0,4 мас.% NaOH, температуру термообработки 90 °C и продолжительность 15 мин.
2.5. Стабильность препарата
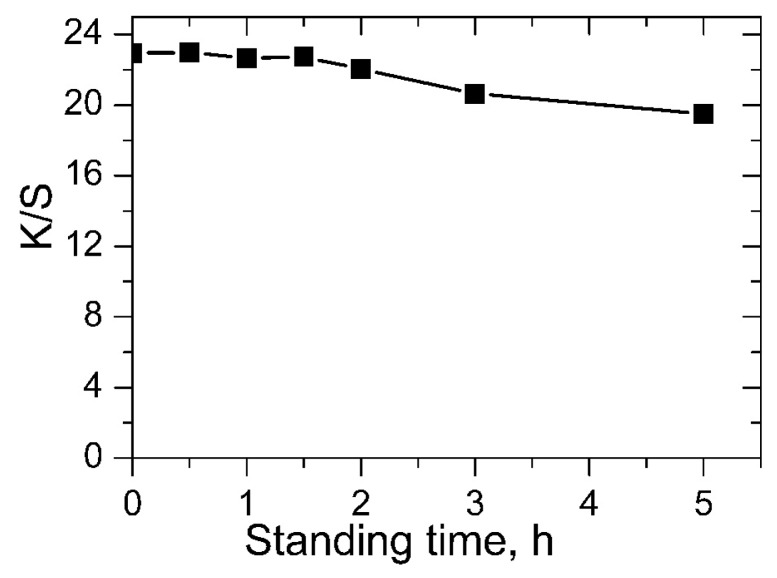
В промышленном производстве стабильность средства для предварительной обработки имеет принципиальное значение для стабильности струйной печати. Средство с высокой стабильностью обеспечивает непрерывность производства и позволяет увеличить интервал между заменами состава для предварительной обработки. GTA чувствителен к щёлочи из-за наличия эпоксидной группы. В разработанном однованном методе GTA и NaOH совместно растворены в составе для предварительной обработки, поэтому стабильность GTA в этом составе является важным параметром, подлежащим оценке. Перед применением ванны выдерживали в течение разного времени. Измеряли значения K/S отпечатков, полученных после обработки составами с разным временем выдержки; результаты представлены на рисунке 4. При выдержке 0; 0,5; 1 и 1,5 ч при комнатной температуре интенсивность окраски отпечатков почти не изменялась, а значения K/S составляли соответственно 22,94; 23,00; 22,65 и 22,73. После выдержки в течение 2 ч значение K/S несколько снижалось до 22,04. Дальнейшее увеличение времени выдержки до 3 ч приводило к дополнительному снижению K/S до 20,64. Таким образом, при однованной предварительной обработке для сохранения непрерывности производства ванну предпочтительно использовать в течение 2 ч, а NaOH следует добавлять непосредственно перед предварительной обработкой.
2.6. Морфология поверхности
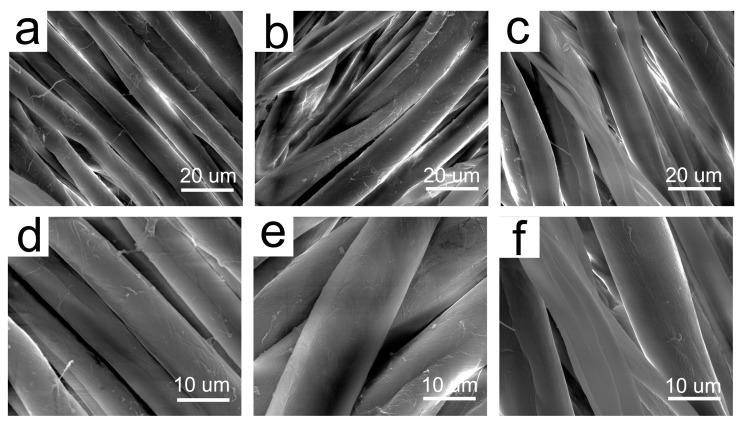
Чтобы исследовать влияние катионизации на морфологию поверхности волокон, хлопок пропитывали плюсовкой составом для предварительной обработки с GTA или без него, подвергали термообработке при 90 °C в течение 15 мин, а затем тщательно промывали. Морфологию поверхности полученных таким образом некатионизированных и катионизированных хлопковых волокон исследовали методом сканирующей электронной микроскопии (см. рисунок 5). Для сравнения также приведено SEM-изображение необработанных волокон. Между необработанными, некатионизированными и катионизированными хлопковыми волокнами не видно явных различий. На необработанных волокнах, по-видимому, присутствуют некоторые загрязнения, тогда как поверхности некатионизированных и катионизированных волокон после предварительной обработки в щелочных условиях при высокой температуре и последующей промывки выглядят значительно чище. Повреждений поверхности волокон, обработанных щёлочью и GTA, не обнаружено, что указывает на отсутствие неблагоприятного воздействия условий предварительной обработки на морфологию поверхности хлопковых волокон.
2.7. Разрывная нагрузка
Для оценки механической прочности хлопчатобумажных тканей измеряли их разрывную нагрузку (таблица 1). Согласно таблице 1, разрывная нагрузка необработанной ткани составляла 12,4 Н по основе и 10,2 Н по утку, а некатионизированного хлопка — 12,2 Н по основе и 9,8 Н по утку, что указывает на небольшое снижение разрывной нагрузки после обработки щёлочью при высокой температуре. У катионизированной ткани разрывная нагрузка дополнительно снижалась до 12,1 Н по основе и 9,5 Н по утку. Хотя снижение разрывной нагрузки катионизированного хлопка по сравнению с некатионизированным было совсем небольшим, оно всё же показывает некоторое влияние предварительной обработки GTA.
| Cotton | Основа (N) | Уток (N) |
|---|---|---|
| Raw | 12.4 | 10.2 |
| Uncationized | 12.2 | 9.8 |
| Cationized | 12.1 | 9.5 |
2.8. Тепловые свойства
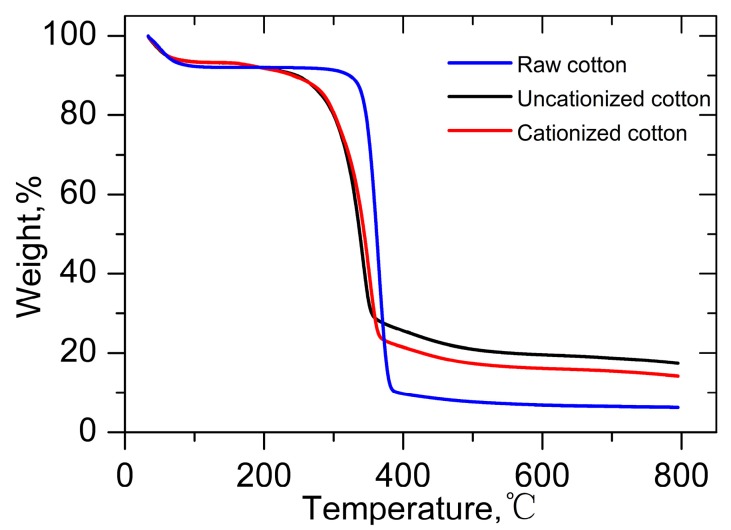
Для исследования термических свойств разных хлопчатобумажных тканей применяли термогравиметрический анализ. На рисунке 6 показана термическая деструкция необработанного, некатионизированного и катионизированного хлопка. Необработанный хлопок был стабильнее хлопка, обработанного подготовительным составом: значительная потеря массы необработанного хлопка происходила при 340 °C, тогда как некатионизированного и катионизированного — при 290 °C. Это различие может быть обусловлено разрушающим воздействием NaOH на хлопок при высокой температуре термообработки. Однако явных различий между некатионизированной и катионизированной тканями не обнаружено. Этот результат показывает, что влияние GTA на термические свойства хлопка не было выраженным. При более высокой температуре все образцы хлопка начинали образовывать обугленный остаток. В ходе этого процесса содержание углерода и количество обугленного остатка возрастали вследствие реакций обезвоживания и обугливания [33,34].
2.9. Разные цвета и устойчивость окраски
В настоящем исследовании пурпурные, жёлтые, голубые и чёрные чернила представляли четыре основных цвета реактивной струйной печати. Для проверки применимости однованного метода ими печатали по хлопку, предварительно обработанному с GTA и без него в описанных выше оптимальных условиях. Цифровые фотографии отпечатков, а также сточных вод после промывки и мыловки представлены соответственно на рисунках 7 и 8. Из рисунка 7 видно заметное увеличение K/S катионизированной ткани для всех четырёх цветов. На рисунке 8 особенно отчётливо различаются сточные воды после промывки некатионизированной и катионизированной тканей, что показывает образование значительно меньшего количества окрашенных сточных вод при разработанной однованной предварительной обработке. Хотя различие остатков после мыловки (см. рисунки 8c,d) выражено слабее, чем различие промывных сточных вод (см. рисунки 8a,b), результаты для некатионизированной (рисунок 8c) и катионизированной (рисунок 8d) ткани всё же легко различимы для всех цветов. Эти результаты показывают, что однованная предварительная обработка обеспечивает более высокую фиксацию красителя и значительно сокращает образование окрашенных сточных вод, существенно уменьшая неблагоприятное воздействие реактивной струйной печати на окружающую среду. Поэтому однованную предварительную обработку можно считать значительно более чистым и водосберегающим процессом.
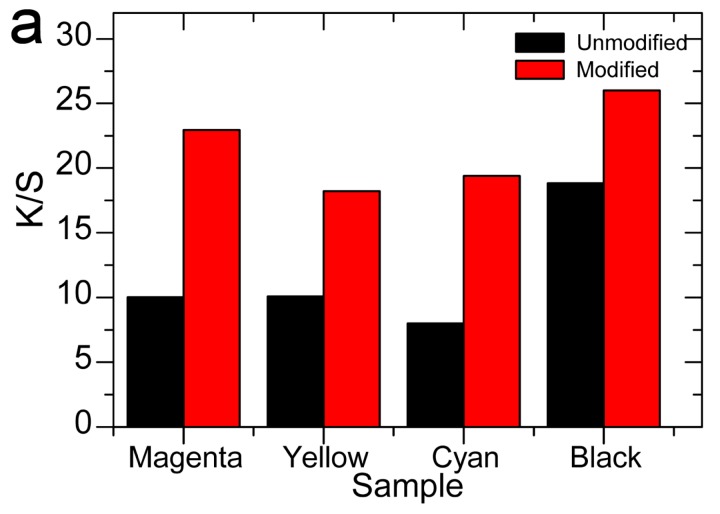
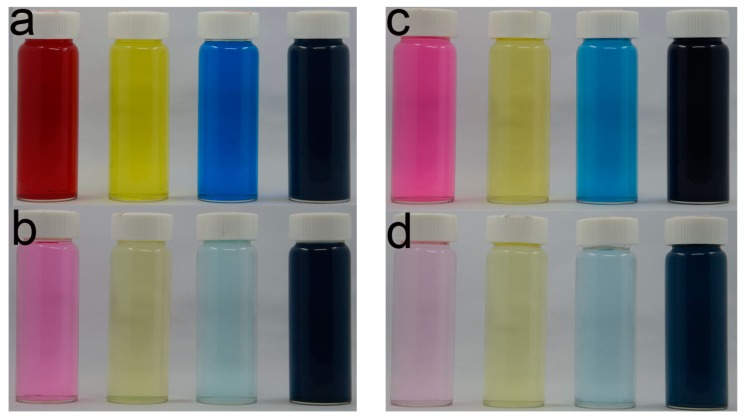
Интенсивность окраски, колориметрические характеристики и показатели устойчивости окраски отпечатков приведены в таблице 2. Значения K/S отпечатков всех четырёх цветов на модифицированном хлопке были значительно выше. Значения L отпечатков на катионизированном хлопке были ниже соответствующих значений для некатионизированного хлопка, то есть визуально цвет был темнее. Для разных красителей изменялись также координаты краснота–зелень (a) и желтизна–синева (b). Одной из основных причин колориметрического различия является разная интенсивность окраски тканей; однако непосредственное влияние катионных четвертичных аммониевых групп на цвет ассоциированных с ними красителей оценить трудно. Это может указывать на различие физического окружения красителей на модифицированной и немодифицированной тканях. Для практического применения возникающее цветовое различие можно учесть при составлении рецептур чернил.
| Цвет | Cotton | K/S | L | a | b | Wash Fastness | Change | Wash Fastness | Staining | Cotton | Wash Fastness | Staining | Wool | Crock Fastness | Dry | Crock Fastness | Wet | Light Fastness |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Пурпурный | I | 10.03 | 39.86 | 47.95 | 23.90 | 4–5 | 4–5 | 4–5 | 4–5 | 3–4 | 3–4 |
| Пурпурный | II | 22.94 | 35.91 | 48.60 | 19.57 | 4–5 | 4–5 | 4–5 | 4–5 | 4–5 | 5 |
| Жёлтый | I | 10.07 | 84.00 | −11.28 | 87.16 | 5 | 4–5 | 4–5 | 4–5 | 4 | 5 |
| Жёлтый | II | 18.22 | 79.07 | −13.27 | 82.53 | 4–5 | 4 | 4–5 | 4–5 | 4–5 | 6 |
| Голубой | I | 8.00 | 34.11 | 13.37 | −31.46 | 4–5 | 4–5 | 4–5 | 4–5 | 4 | 3 |
| Голубой | II | 19.40 | 24.72 | 12.37 | −32.09 | 4–5 | 4–5 | 4–5 | 4–5 | 3–4 | 3–4 |
| Чёрный | I | 18.83 | 18.30 | –0.39 | −3.54 | 4–5 | 4–5 | 4–5 | 5 | 4 | 4 |
| Чёрный | II | 26.01 | 15.96 | 0.11 | −3.45 | 4–5 | 4–5 | 4–5 | 4–5 | 3–4 | 4 |
I: Cotton treated in the absence of GTA; II: Cotton treated in the presence of GTA.
В таблице 2 также представлены показатели устойчивости чернил к стирке, сухому и мокрому трению и свету на катионизированной и некатионизированной тканях. Устойчивость всех чернил к стирке на катионизированном хлопке оценивалась как хорошая и достигала 4 или 4–5 баллов. Устойчивость чернил к сухому и мокрому трению на катионизированной ткани также была сопоставима с результатами для некатионизированной ткани. Для пурпурных и жёлтых чернил устойчивость к мокрому трению на катионизированном хлопке была выше соответственно на 1 и 0,5 балла. Кроме того, светостойкость отпечатков на катионизированном хлопке была вполне удовлетворительной. Для голубых, пурпурных и жёлтых чернил светостойкость после однованной предварительной обработки была выше соответственно на 0,5; 1 и 1,5 балла. Приведённые результаты показывают, что разработанный метод предварительной обработки благоприятно влияет на устойчивость окраски чернилами.
2.10. Многоцветные изображения
Для исследования свойств цвета и цветовых границ на некатионизированной и катионизированной тканях методом струйной печати воспроизвели плоское многоцветное изображение и трёхмерный кубик Рубика (рисунок 9). Каждый цвет на этих изображениях получен в результате цветосмешения нескольких красок. На рисунках 9a,b ясно видно, что красный, оранжевый, зелёный, синий и чёрный цвета на модифицированном хлопке значительно глубже. Границы между разными цветами остаются очень чёткими. На изображении трёхмерного кубика Рубика на рисунках 9c,d красные, оранжевые, зелёные и синие малые квадраты также выглядят глубже на модифицированном хлопке, тогда как жёлтые квадраты не кажутся столь же глубокими, поскольку жёлтый является гораздо более светлым цветом; при этом все белые участки квадратов выглядят аккуратно. Изображение на катионизированном хлопке в целом производит приятное визуальное впечатление. На основании этих результатов можно заключить, что хлопчатобумажные ткани после однованной предварительной обработки очень хорошо подходят для струйной печати многоцветных изображений. Возникающее при использовании этого метода цветовое различие можно скорректировать некоторым изменением рецептуры чернил или настроек струйного печатного оборудования.
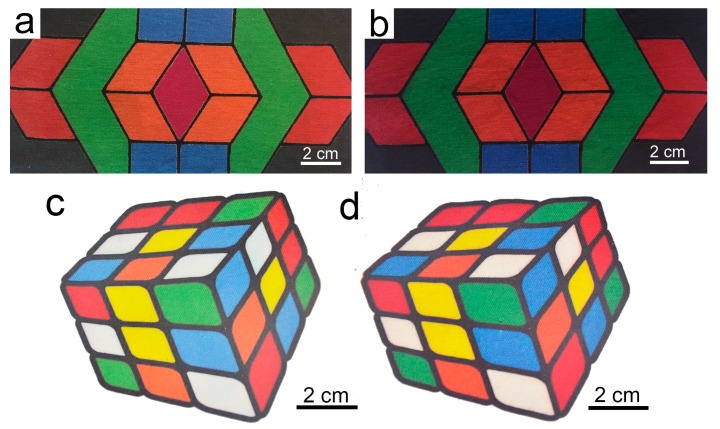
3. Эксперимент
3.1. Материалы
Отбеленную, расшлихтованную и мерсеризованную ткань из 100%-ного хлопка поверхностной плотностью 150 г/м² приобрели у Test Fabrics, Inc. (Шанхай, Китай). Пурпурные, жёлтые, голубые и чёрные чернила на основе реактивных красителей были предоставлены компанией Fancell International Co. (Шанхай, Китай). Глицидилтриметиламмонийхлорид (GTA) приобрели у Saen Chemical Technology Co. (Шанхай, Китай). Гидроксид натрия (NaOH) приобрели у Tianli Chemical Reagent Co. (Тяньцзинь, Китай). Мочевину получили от Damao Chemical Reagent Co. (Тяньцзинь, Китай). Безводный карбонат натрия приобрели у Bodi Chemical Reagent (Тяньцзинь, Китай). Все растворители имели аналитическую степень чистоты. Альгинат натрия средней вязкости, предназначенный для печатно-красильных процессов, получили от Runlong Marine Biopharmacy Co. (Яньтай, Китай).
3.2. Предварительная обработка хлопка
Однованную предварительную обработку хлопчатобумажных тканей проводили методом погружения и плюсовки. Состав для печати готовили, сначала смешивая заданное количество гидроксида натрия, 1,25 г альгината натрия и 2,5 г мочевины, после чего добавляли деионизированную воду до общей массы 40 г. Затем смесь нагревали при перемешивании до 50 °C для растворения компонентов. После этого перед применением с составом для предварительной обработки равномерно смешивали 10 г раствора GTA, полученного растворением заданного количества GTA в деионизированной воде. В контрольную ванну предварительной обработки GTA не добавляли. Хлопчатобумажные ткани погружали в ванну предварительной обработки, а затем плюсовали на двухвальной плюсовке MU 505T (Beijing Textile Equipment Institute, Пекин, Китай) при давлении валов 0,3 МПа, обеспечивавшем мокрый привес 80%. Затем ткани в течение заданного времени подвергали термообработке при заданной температуре в аппарате для быстрой термообработки. Эта стадия предварительной обработки имеет важное значение для высушивания хлопка и ускорения реакции между хлопковыми волокнами и GTA. После неё обработанные ткани были готовы к струйной печати.
В нашем эксперименте для сравнительного исследования механизма в однованной предварительной обработке хлопковых волокон также использовали альтернативный катионизирующий агент — гидролизованный GTA. GTA гидролизовали в 12,5%-ном растворе Na2CO3 при 50 °C в течение 40 мин. Затем pH раствора доводили до нейтрального значения, после чего раствор был готов к применению. Состав для предварительной обработки с гидролизованным GTA готовили так же, как пасту с исходным GTA; единственным отличием было применение раствора гидролизованного GTA вместо раствора исходного GTA.
3.3. Струйная печать
Для каждого отдельного цвета квадратное изображение размером 3 × 5 дюймов печатали на струйном принтере L310 (Epson, Сува, Япония) с разрешением 5760 × 1440 dpi. Параметры цвета (RGB) составляли: для пурпурного — (255, 0, 0), для жёлтого — (255, 255, 0), для голубого — (0, 0, 255), а для чёрного — (0, 0, 0). После печати образцы подвергали воздушной сушке, а затем пропаривали в течение 15 мин.
3.4. Промывка
Напечатанные и пропаренные хлопчатобумажные ткани последовательно промывали холодной водой, тёплой водой и снова холодной водой. Затем их подвергали мыловке в 0,1 мас.%-ном растворе мыла при 95 °C, модуле ванны 1:30 и продолжительности 10 мин, после чего окончательно тщательно промывали холодной и тёплой водой и сушили на воздухе. Для удаления окраски применяли четырёхстадийную обработку реагентами Höechst: (1) смесью уксусной кислоты и этанола в объёмном соотношении 1:1; (2) 1 мас.%-ным водным раствором аммиака; (3) смесью N,N-диметилформамида (DMF) и воды в объёмном соотношении 1:1; (4) чистым DMF. На каждой стадии образцы кипятили в соответствующем реагенте в течение 4 мин, а между стадиями промывали холодной водой.
3.5. Измерение цветовой насыщенности
Интенсивность окраски (K/S) тканей после струйной печати измеряли при комнатной температуре с помощью прибора для измерения и подбора цвета UltraScan XE (HunterLab Co., Рестон, Вирджиния, США). Интенсивность окраски измеряли в диапазоне длин волн от 400 до 700 нм с интервалом 10 нм и рассчитывали по уравнению (1) [14]. Все значения K/S определяли при λmax, а средние значения для каждого хлопкового образца получали по измерениям в пяти разных точках:
где K — коэффициент поглощения света тканью, S — коэффициент рассеяния света тканью, а R — коэффициент отражения света тканью при длине волны максимального поглощения.
3.6. Содержание азота
Перед измерением образцы сушили в вакууме при комнатной температуре в течение 24 ч. Содержание азота в катионизированном хлопке определяли методом Кьельдаля на анализаторе азота KDY-9820 (Tongrun Electrical and Mechanical Technology Co., Ltd., Пекин, Китай). Для каждого набора условий содержание азота измеряли в трёх образцах и рассчитывали среднее значение. В настоящем исследовании содержание азота в некатионизированном и катионизированном хлопке, полученных в оптимальных условиях, составляло соответственно 0,58 мас.% и 0,77 мас.%.
3.7. Сканирующая электронная микроскопия
Морфологию поверхности предварительно обработанных волокон исследовали с помощью сканирующего электронного микроскопа (SEM) Quanta 200 (FEI Instruments Company, Хиллсборо, Орегон, США). Перед измерением образцы хлопковых волокон при комнатной температуре покрывали золотом методом ионного распыления.
3.8. Термогравиметрический анализ
Термическую деструкцию образцов исследовали на термоанализаторе Q500 компании TA Instruments (Нью-Касл, Делавэр, США). Образец заданной массы испытывали в атмосфере N2 при скорости нагрева 10 °C/мин в диапазоне температур от 30 °C до 800 °C.
3.9. Испытание на разрыв
Разрывную нагрузку напечатанных хлопчатобумажных тканей определяли в соответствии со стандартом ASTM D 5734-1995 с помощью прибора для испытания на разрыв YG(B)033A (Вэньчжоу, Китай). Каждый образец испытывали три раза, после чего использовали среднее значение.
3.10. Устойчивость окраски
Устойчивость реактивных отпечатков на хлопке к стирке испытывали в соответствии с методом AATCC 61-2001 на двухванном аппарате для крашения и испытаний S-1002 (Roaches Co., Западный Йоркшир, Великобритания). Устойчивость к сухому и мокрому трению испытывали в соответствии с методом AATCC 8-2001 с помощью крокметра Y(B)571-II (Darong Standard Textile Apparatus Co. Ltd., Вэньчжоу, Китай). Светостойкость испытывали в соответствии с методом AATCC 16-2001 на приборе YG(B)611-V для испытания светостойкости (Darong Standard Textile Apparatus Co. Ltd., Вэньчжоу, Китай) [35].
4. Выводы
Однованная предварительная обработка хлопчатобумажных тканей составом, содержащим GTA, эффективно повышает интенсивность окраски реактивных струйных отпечатков. Гидроксид натрия, применённый в составе для предварительной обработки вместо карбоната натрия, способен способствовать как фиксации GTA, так и фиксации реактивных чернил. Оптимальными условиями предварительной обработки для пурпурных чернил были 3 мас.% GTA, 0,4 мас.% NaOH, температура термообработки 90 °C и её продолжительность 15 мин. В этих условиях значения K/S катионизированного хлопка для пурпурных, голубых, жёлтых и чёрных реактивных чернил составляли соответственно 22,94; 18,22; 19,40 и 26,01. По сравнению с соответствующей интенсивностью окраски некатионизированного хлопка эти значения были выше соответственно на 128,7%, 142,5%, 80,9% и 38,1%. Все показатели устойчивости окраски красителями были удовлетворительными, а светостойкость пурпурных, жёлтых и голубых чернил на катионизированном хлопке была даже выше, чем на некатионизированном. Многоцветные струйные отпечатки, полученные с применением этой однованной предварительной обработки, характеризовались более высокой интенсивностью окраски и хорошей чёткостью границ. Таким образом, применение однованной предварительной обработки при реактивной струйной печати обладает значительным потенциалом благодаря высокой степени использования красителя и сокращению объёма сточных вод. В настоящее время продолжается работа по исследованию способов повышения стабильности GTA в составе для предварительной обработки для реактивной струйной печати.
Благодарности
Работа была частично поддержана Национальным научным фондом Китая (21376042 и 21536002), программой Changjiang Scholars and Innovative Research Team in the University (IRT-13R06), а также Специальным фондом фундаментальных исследований центральных университетов Китая (DUT15ZD224).
Вклад авторов
W.M. разработал исследование, анализировал данные и написал статью; K.S. и S.L. выполняли поиск литературы, проводили эксперименты, анализировали данные и писали статью; M.Z. проводил эксперименты и анализировал данные. S.Z. внёс вклад в разработку исследования и анализ данных.
Конфликт интересов
Авторы заявляют, что у них отсутствуют какие-либо конфликты интересов.
Сноски
Доступность образцов: образцы, напечатанные методом струйной печати и описанные в данной статье, можно получить у авторов.
Литература
Библиография
- 1.Kan C.W., Yuen C.W.M., Tsoi W.Y. Using atmospheric pressure plasma for enhancing the deposition of printing paste on cotton fabric for digital ink-jet printing. Cellulose. 2011;18:827–839. doi: 10.1007/s10570-011-9522-2. Источник
- 2.Liu Z., Fang K., Gao H., Liu X., Zhang J. Effect of cotton fabric pretreatment on drop spreading and colour performance of reactive dye inks. Color. Technol. 2016;132:407–413. doi: 10.1111/cote.12232. Источник
- 3.Pransilp P., Pruettiphap M., Bhanthumnavin W., Paosawatyanyong B., Kiatkamjornwong S. Surface modification of cotton fabrics by gas plasmas for color strength and adhesion by inkjet ink printing. Appl. Surf. Sci. 2016;364:208–220. doi: 10.1016/j.apsusc.2015.12.102. Источник
- 4.Soleimani-Gorgani A., Najafi F., Karami Z. Modification of cotton fabric with a dendrimer to improve ink-jet printing process. Carbohydr. Polym. 2015;131:168–176. doi: 10.1016/j.carbpol.2015.04.031. Источник
- 5.Guan F.L., Zhang L.Y., Li Y.H. Color management for enhancing the performance of superfine nylon ink jet printing with reactive dyes inks. Color. Res. Appl. 2017;42:346–351. doi: 10.1002/col.22077. Источник
- 6.Kaimouz A.W., Wardman R.H., Christie R.M. Ink-jet printing process for lyocell and cotton fibres. Part 2: The relationship of colour strength and dye fixation to ink penetration. Color. Technol. 2010;126:342–347. doi: 10.1111/j.1478-4408.2010.00267.x. Источник
- 7.Chapman K. Printing 2002: A digital odyssey—New developments give us more reasons to invest in digital textile technology. AATCC Rev. 2002;2:12–15.
- 8.Eckman A.L. Developments in textile inkjet printing—Working towards wider acceptance. AATCC Rev. 2004;4:8–11.
- 9.Ervine S., Siegel B., Siemensmeyer K. A simple, universal approach to ink jet printing textile fabrics. Text. Chem. Color. Am. D. 2000;32:26–27.
- 10.Gupta S. Inkjet printing—A revolutionary ecofriendly technique for textile printing. Indian J. Fibre Text. 2001;26:156–161.
- 11.Patino A., Canal C., Rodriguez C., Caballero G., Navarro A., Canal J.M. Surface and bulk cotton fibre modifications: Plasma and cationization. Influence on dyeing with reactive dye. Cellulose. 2011;18:1073–1083. doi: 10.1007/s10570-011-9554-7. Источник
- 12.Soleimani-Gorgani A., Karami Z. The effect of biodegradable organic acids on the improvement of cotton ink-jet printing and antibacterial activity. Fiber Polym. 2016;17:512–520. doi: 10.1007/s12221-016-5865-5. Источник
- 13.Zhao C.Y., Wang C.X., Chen K.L., Yin Y.J. Improvement of ink-jet printing performances using β-cyclodextrin forming inclusion complex on cotton fabric. Fiber Polym. 2017;18:619–624. doi: 10.1007/s12221-017-5842-7. Источник
- 14.Wang L.L., Ma W., Zhang S.F., Teng X.X., Yang J.Z. Preparation of cationic cotton with two-bath pad-bake process and its application in salt-free dyeing. Carbohydr. Polym. 2009;78:602–608. doi: 10.1016/j.carbpol.2009.05.022. Источник
- 15.Teng X.X., Zhang S.F., Ma W. Application of a hydrolyzable cationic agent, poly(acryloxyethyl trimethylammonium chloride), in salt-free reactive dyeing for good dyeing properties. J. Appl. Polym. Sci. 2011;122:2741–2748. doi: 10.1002/app.34023. Источник
- 16.Egbuta M.A., McIntosh S., Waters D.L., Vancov T., Liu L. Biological importance of cotton by-products relative to chemical constituents of the cotton plant. Molecules. 2017;22 doi: 10.3390/molecules22010093. Источник
- 17.Le H.P. Progress and trends in ink-jet printing technology. J. Imaging Sci. Technol. 1998;42:49–62.
- 18.Fan Q.G., Kim Y.K., Perruzzi M.K., Lewis A.F. Fabric pretreatment and digital textile print quality. J. Imaging Sci. Technol. 2003;47:400–407.
- 19.Yuen C.W.M., Ku S.K.A., Choi P.S., Kan C.W. The effect of the pretreatment print paste contents on colour yield of an ink-jet printed cotton fabric. Fiber Polym. 2004;5:117–121. doi: 10.1007/BF02902924. Источник
- 20.Kaimouz A.W., Wardman R.H., Christie R.M. The inkjet printing process for lyocell and cotton fibres. Part 1: The significance of pre-treatment chemicals and their relationship with colour strength, absorbed dye fixation and ink penetration. Dyes Pigments. 2010;84:79–87. doi: 10.1016/j.dyepig.2009.06.015. Источник
- 21.Khatri A., Peerzada M.H., Mohsin M., White M. A review on developments in dyeing cotton fabrics with reactive dyes for reducing effluent pollution. J. Clean. Prod. 2015;87:50–57. doi: 10.1016/j.jclepro.2014.09.017. Источник
- 22.Chen W.G., Zhao S.C., Wang X.G. Improving the color yield of ink-jet printing on cationized cotton. Text. Res. J. 2004;74:68–71. doi: 10.1177/004051750407400112. Источник
- 23.Kanik M., Hauser P.J. Ink-jet printing of cationised cotton using reactive inks. Color. Technol. 2003;119:230–234. doi: 10.1111/j.1478-4408.2003.tb00177.x. Источник
- 24.Montazer M., Malek R.M.A., Rahimi A. Salt free reactive dyeing of cationized cotton. Fiber Polym. 2007;8:608–612. doi: 10.1007/BF02875997. Источник
- 25.Bu G.J., Wang C.X., Fu S.H., Tian A.L. Water-soluble cationic chitosan derivative to improve pigment-based inkjet printing and antibacterial properties for cellulose substrates. J. Appl. Polym. Sci. 2012;125:1674–1680. doi: 10.1002/app.34916. Источник
- 26.Choi P.S.R., Yuen C.W.M., Ku S.K.A., Kan C.W. Digital ink-jet printing for chitosan-treated cotton fabric. Fiber Polym. 2005;6:229–234. doi: 10.1007/BF02875647. Источник
- 27.Yuen C.W.M., Ku S.K.A., Kan C.W., Choi P.S.R. A two-bath method for digital ink-jet printing of cotton fabric with chitosan. Fiber Polym. 2007;8:625–628. doi: 10.1007/BF02876000. Источник
- 28.Yuen C.W.M., Ku S.K.A., Kan C.W., Choi P.S.R. Enhancing textile ink-jet printing with chitosan. Color. Technol. 2007;123:267–270. doi: 10.1111/j.1478-4408.2007.00094.x. Источник
- 29.Liu Z.T., Yang Y.N., Zhang L.L., Liu Z.W., Xiong H.P. Study on the cationic modification and dyeing of ramie fiber. Cellulose. 2007;14:337–345. doi: 10.1007/s10570-007-9117-0. Источник
- 30.Kanik M., Hauser P.J. Printing of cationised cotton with reactive dyes. Color. Technol. 2002;118:300–306. doi: 10.1111/j.1478-4408.2002.tb00114.x. Источник
- 31.Jordinson F., Lockwood R. Further notes on reactive dyes and their identification on cellulosic fibres. J. Soc. Dyers Colour. 1964;80:202–204. doi: 10.1111/j.1478-4408.1964.tb02589.x. Источник
- 32.Lewis D.M., Lei X.P. New methods for improving the dyeability of cellulose fibers with reactive dyes. J. Soc. Dyers Colour. 1991;107:102–109. doi: 10.1111/j.1478-4408.1991.tb01312.x. Источник
- 33.Alimohammadi F., Gashti M.P., Shamei A., Kiumarsi A. Deposition of silver nanoparticles on carbon nanotube by chemical reduction method: Evaluation of surface, thermal and optical properties. Superlattice Microstruct. 2012;52:50–62. doi: 10.1016/j.spmi.2012.04.015. Источник
- 34.Cabrales L., Abidi N. On the thermal degradation of cellulose in cotton fibers. J. Therm. Anal. Calorim. 2010;102:485–491. doi: 10.1007/s10973-010-0911-9. Источник
- 35.Tian H.Y., Wei X.F., Huang B.Q. Influence of ink performance on ink-jet printing quality. Appl. Mech. Mater. 2014;469:348–353. doi: 10.4028/www.scientific.net/AMM.469.348. Источник