Что происходит с тканью после 3D-печати светочувствительной акриловой смолой
Точки Брайля из акрилового фотополимера выдержали ускоренную стирку, но выцвели под УФ-светом, снизили прочность и удлинение тканей и удалялись при истирании.
Performance of Fabrics with 3D-Printed Photosensitive Acrylic Resin on the Surface
Оригинал научной работыСодержание исследования
Аннотация
Аддитивное производство (АП), также известное как трёхмерная печать (3DP), широко применяется в различных областях и отраслях, включая автомобилестроение, здравоохранение и быстрое прототипирование. В настоящем исследовании оценивается влияние 3DP на свойства текстильных материалов. Пригодность текстильного материала к использованию и его долговечность определяются, помимо прочего, прочностью, пригодностью к стирке, светостойкостью окраски и устойчивостью к истиранию; нанесение 3DP на поверхность ткани может повлиять на эти характеристики. В работе изучено нанесение светочувствительной акриловой смолы на две тканевые основы: белые ткани полотняного переплетения из 100% хлопка и 100% полиэстера, изготовленные из штапельной пряжи. Простой буквенно-цифровой текст перевели на шрифт Брайля, после чего точки Брайля напечатали на обеих тканях методом 3D-печати. Напечатанная светочувствительная акриловая смола имела чёрный цвет и представляла собой смесь равных долей VeroCyanV, VeroYellowV и VeroMagentaV. Одинаковый для обеих тканей 3D-печатный рисунок состоял из точек Брайля с куполообразной вершиной. Обе ткани с 3DP прошли испытание устойчивости окраски к стирке без переноса красителя и изменения цвета, однако при испытании светостойкости 3D-печатные элементы на обеих тканях существенно изменили цвет. Испытания на растяжение показали общее снижение прочности и удлинения у тканей с 3DP на поверхности. Испытание на устойчивость к истиранию показало, что смола прочнее сцеплялась с хлопком, чем с полиэстером, однако абразив удалял смолу с обеих тканей. Результаты показывают, что при уникальных возможностях персонализации и дизайна, которые даёт 3DP по текстилю, необходимо учитывать компромиссы в отношении механических свойств и стабильности цвета. Чтобы в полной мере использовать потенциал этой технологии в индустрии моды и текстильной промышленности, требуется дальнейшая оценка текстильных материалов и 3D-печатных элементов на них, включая устойчивость окраски и долговечность.
1. Введение
Международная организация по стандартизации (ISO) и Американское общество по испытаниям и материалам (ASTM) определили аддитивное производство (АП), также известное как трёхмерная печать (3DP), как процессы соединения материалов, обычно слой за слоем, для изготовления деталей по данным автоматизированного проектирования (или данным 3D-модели) [1]. В этих процессах геометрическое представление преобразуется в физические объекты путём последовательного добавления материала [2,3]. Такой тип производства позволяет создавать сложные объекты, часто с исключительно мелкими деталями, превосходя менее совершенные производственные методы, например литьё под давлением. Применение 3DP значительно расширилось в различных областях: печатают отдельные детали и целые индивидуальные медицинские имплантаты [4,5], детали для аэрокосмических устройств [6], ортодонтические брекеты [7], композиты [8], решётчатые структуры [9], а также детали автомобильной промышленности с улучшенными термомеханическими свойствами [10]. Кроме того, с ростом популярности АП набирают темп и другие, нетрадиционные направления, включая текстильную отрасль и индустрию моды [11,12]. Исследования и промышленное применение в этих областях охватывают печать целых полотен ткани [13] или предметов одежды [14], печать частей одежды [11], включая декоративные элементы [11], а также печать непосредственно на тканях [15]. Полностью напечатанный предмет одежды часто изготавливают без учёта деталей тканевой основы, таких как особенности волокон и пряжи, поэтому такой предмет больше напоминает оболочку.
1.1. Прямая PolyJet-печать по текстилю
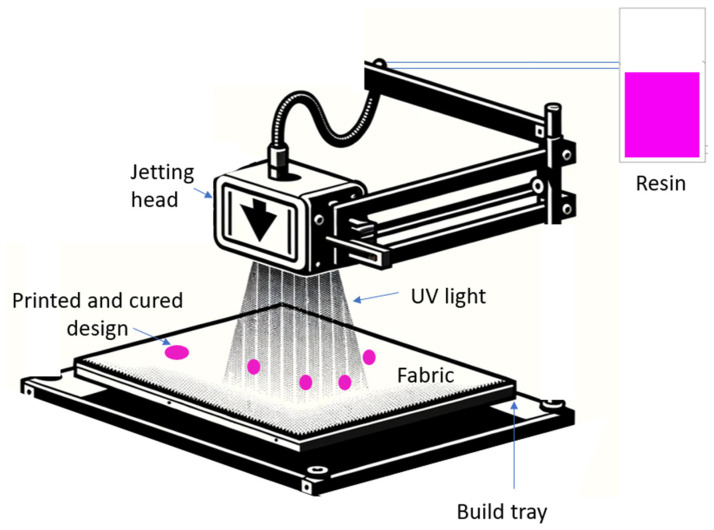
Прямая PolyJet 3DP по текстилю классифицируется как прямой способ печати на жидкой основе, основанный на полимеризации [2]. Технологию PolyJet вывела на рынок компания Objet Geometries, Ltd. в 2000 году. Однако дальнейшее развитие метода выполнила Stratasys, Ltd., которая в 2019 году представила 3D-принтер PolyJet, пригодный для печати по текстилю [2,16]. В процессе 3DP по текстилю ткань размещают на столе принтера. Затем в соответствии с рисунком на поверхность ткани струйно наносят капли светочувствительной акриловой смолы, послойно формируя рисунок. Каждый слой отверждают ультрафиолетовым (УФ) светом. Это возможно потому, что светочувствительная акриловая смола содержит соединения, обычно жидкие мономеры или олигомеры, которые отверждаются под воздействием источника света определённой длины волны, благодаря чему их форма фиксируется. Такой процесс также называют фотоотверждением [17]. Для отверждения смолы и получения твёрдых структур в PolyJet-принтерах часто используют свет УФ и видимого диапазона. На рисунке 1 представлена схема трёхмерной PolyJet-печати по тканям. После отверждения одного слоя смолы следующий слой, в зависимости от рисунка, наносят поверх затвердевшей смолы или рядом с ней. Минимальная толщина печатного элемента на ткани составляет 0,0079 дюйма (0,2 мм), при этом на поверхности ткани можно печатать сравнительно высокие объекты — до 7,9 дюйма (20 см) [16]; это ограничение связано с рабочим пространством принтера, а не с самой технологией. Обычно отверждение происходит в диапазоне длин волн УФ-света 315–405 нм [17,18], однако длина волны отверждения зависит от параметров конкретной смолы [19].
Поскольку 3D-печать по тканям — сравнительно новая технология, выведенная Stratasys на рынок в 2019 году, сведений о физических эксплуатационных характеристиках тканей с 3D-печатью пока недостаточно. Хотя имеются отдельные данные о сцеплении смолы с тканями [15,20,21], остаётся неясным, как ведёт себя ткань с закреплённой смолой и насколько устойчивы смола и ткань после различных испытаний, имитирующих обычное использование текстильных изделий.
1.2. Цель исследования
Цель исследования — изучить эксплуатационные характеристики текстильных материалов с 3DP на поверхности. Это первоначальный поисковый этап на пути к пониманию возможного влияния 3DP на текстиль. Пригодность текстильных материалов к использованию и их долговечность определяются, среди прочего, прочностью, пригодностью к стирке и светостойкостью окраски; нанесение 3DP на поверхность ткани может повлиять на эти свойства.
2. Материалы и методы
2.1. Ткани
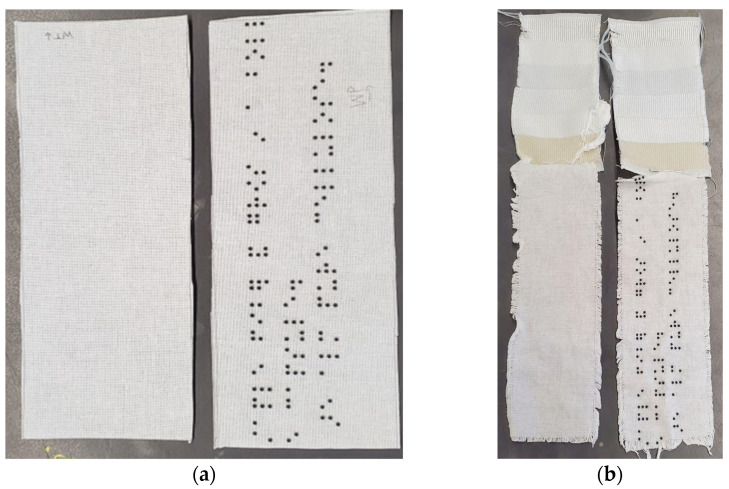
Для проверки влияния 3DP на поверхность использовали два типа тканевых основ: белые ткани из 100% полиэстера и 100% хлопка. Эти материалы выбрали из-за их широкого применения в индустрии моды. Ткань из 100% полиэфирного штапельного волокна была получена от Artex International (Пакистан), а ткань из 100% хлопкового штапельного волокна — от Test Fabrics, Inc. (Уэст-Питтстон, Пенсильвания, США). Характеристики тканевых основ определяли по стандартам ASTM: массу ткани [22], толщину [23] и плотность ткани [24]; результаты приведены в таблице 1.
2.2. Рисунок для 3DP по текстилю
Рисунок, использованный для печати по тканям, авторы создали в рамках отдельного исследования предпочтений людей с нарушениями зрения и незрячих в отношении информации об одежде, записанной шрифтом Брайля; это исследование не связано с представленной здесь работой. В рисунке использовались тексты о текстильных изделиях, переведённые на шрифт Брайля. Эти тексты выбрали как примеры наиболее полезной информации для людей с нарушениями зрения и незрячих при знакомстве с текстильными изделиями, с которыми они взаимодействуют. Рисунки Брайля также выбрали для испытания эксплуатационных свойств текстиля благодаря однородности цвета, формы и размера напечатанной смолы. Регулярные промежутки между точками Брайля обеспечивают удобный доступ к поверхности ткани для наблюдений.
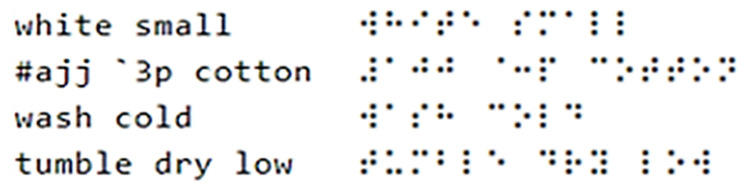
Шрифт Брайля — система тактильного чтения и письма для людей с нарушениями зрения и незрячих, в которой рельефные точки обозначают буквы алфавита [25]. На шрифт Брайля перевели следующий текст: «белый», «малый размер», «100% хлопок», «стирать в холодной воде» и «сушить в машине при низкой температуре» — пример краткой информации об одежде, которую можно напечатать на ткани или ярлыке для людей с нарушениями зрения и незрячих. «Белый» обозначает цвет ткани; «малый размер» — размер одежды; «100% хлопок» — сырьевой состав ткани; «стирать в холодной воде» означает стирку при пониженной температуре, обычно не выше 30 °C (86 °F); «сушить в машине при низкой температуре» означает сушку материала при невысоком нагреве, обычно не выше 50 °C (около 122 °F). Для перевода буквенно-цифровых текстов авторы использовали бесплатный переводчик на сайте https://www.brailletranslator.org/ (дата обращения: 1 июня 2023 года). На рисунке 2 показаны исходный буквенно-цифровой текст (слева) и его перевод на шрифт Брайля (справа).
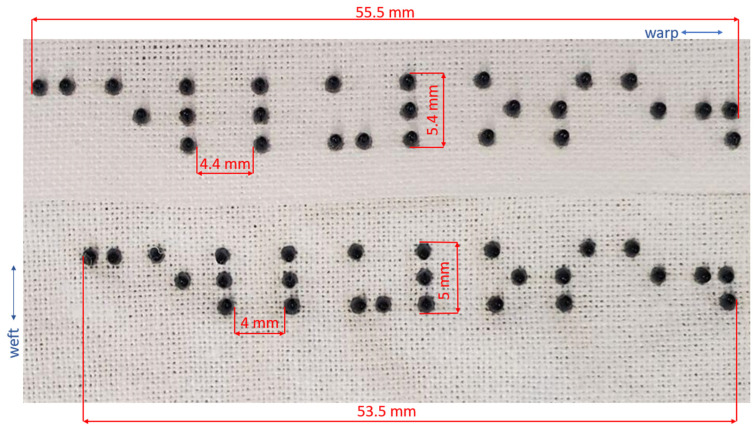
Текст Брайля, полученный на сайте https://www.brailletranslator.org/ (дата обращения: 1 июня 2023 года), скопировали в программу векторной графики Linearity Curve версии 5.3.3 и преобразовали в трёхмерный рисунок Брайля с помощью шрифта Swell Braille, соответствующего требованиям к интервалам Закона США о гражданах с инвалидностью (ADA) [26]. После преобразования текста Брайля в векторные контуры файл экспортировали в формате Scalable Vector Graphic (.svg), а затем импортировали в AutoCAD, где размеры точек задали согласно требованиям ADA [26]. После этого трёхмерный рисунок экспортировали в файл OBJ (.obj), содержащий трёхмерные данные, необходимые для 3DP. Файл OBJ передали компании Stratasys, Ltd., которая выполнила печать, но уменьшила рисунок на 11% для испытательных образцов настоящего исследования. Поэтому образцы настоящей работы больше не соответствовали требованиям ADA, в том числе по расстояниям между точками внутри знаков и между знаками, а также по исходным размерам: диаметр точек составлял 0,06 дюйма (1,54 мм), а высота точек Брайля — 0,019 дюйма (0,48 мм). Уменьшение масштаба было обусловлено необходимостью разместить на предоставленных тканях как можно больше отпечатков при экономном расходовании ткани и смолы.
2.3. Смола для 3DP по текстилю. Цвет смолы: чёрный из голубого, пурпурного и жёлтого компонентов
Смола, использованная для создания чёрных точек на текстильных основах, представляла собой смесь равных долей прозрачных смол VeroVivid™ компании Stratasys: VeroCyanV (RGD845) [27], VeroYellowV (RGD838) [28] и VeroMagentaV (RGD852) [29]. Смолы VeroVivid™ являются акриловыми фотополимерами, однако большинство их химических компонентов составляют коммерческую тайну [16]. Заявленная прочность этих смол при растяжении составляет 7250–9450 psi, прочность при изгибе — 11 000–16 000 psi, а температура прогиба под нагрузкой — 40–50 °C [16]. Для печати по тканевым основам использовали принтер Stratasys J850™ Tech Style™.
Паспорта безопасности всех трёх акриловых печатных чернил — VeroCyanV (RGD845) [27], VeroYellowV (RGD838) [28] и VeroMagentaV (RGD852) [29] — сходны. В них перечислено 15 ингредиентов для VeroCyanV и VeroMagentaV и 16 ингредиентов для VeroYellowV. Восемь ингредиентов и их доли в смесях VeroMagentaV и VeroCyanV не раскрываются, поскольку являются закрытой информацией. Смесь VeroYellowV содержит девять ингредиентов, сведения о которых закрыты. Точные доли этих закрытых ингредиентов в смесях не раскрыты как коммерческая тайна; каждый из них составляет от 0,1 до 30% массы смеси. Среди остальных, не являющихся закрытыми, ингредиентов капролактон-акрилат составляет 1–3% массы, а акриловая кислота, 2-гидроксиэтиловый эфир; 2-пропеновая кислота, 1,2-этандииловый эфир; 2,6-бис(1,1-диметилэтил)-4-метилфенол; камфен; пропоксилированный глицерин, сложные эфиры с акриловой кислотой; и акриловая кислота — по 0,1–0,3% массы смеси.
Капролактон-акрилат представляет собой производное капролактона (или ε-капролактона). Это вещество содержит акрилатные группы, благодаря чему способно к фотополимеризации. Другие исследователи сообщали, что типичные акрилатные фотосмолы состоят из функциональных мономеров, олигомеров, фотоинициатора и оптического поглотителя [30,31,32]. Модификация капролактона акрилатом позволяет применять его, например, в смолах для 3D-печати, где требуется отверждение под действием света.
2-гидроксиэтиловый эфир (HEA) акриловой кислоты [33] — сомономер HEA и акриловой кислоты, применяемый при получении полимеров, особенно как реакционноспособный компонент смол благодаря способности быстро полимеризоваться под действием УФ-света. Он участвует в образовании отверждаемых фотополимерных композиций и может обеспечивать требуемые механические свойства и качество поверхности печатных объектов. Возможно, его добавили в смесь смол для повышения долговечности, гибкости и адгезионных свойств отпечатка. Благодаря своим полезным свойствам этот мономер может применяться в разных промышленных областях, включая покрытия, клеи и смолы для 3D-печати [34].
2-пропеновая кислота, 1,2-этандииловый эфир [35], возможно, использовалась при трёхмерной PolyJet-печати как компонент фотополимерных смол благодаря способности формировать сшитые структуры под воздействием УФ-света. Такая сшивка повышает механическую прочность и долговечность напечатанных объектов. Это вещество часто применяют для улучшения свойств конечного печатного изделия, включая твёрдость, ударную вязкость и стойкость к растворителям.
2,6-бис(1,1-диметилэтил)-4-метилфенол [36] используют как антиоксидант и консервант. Возможно, его применили в смоле для предотвращения её старения и увеличения срока хранения самой смолы или картриджей, в которых она содержится.
Камфен [37], возможно, использовали в смеси как нейтрализатор запаха других ингредиентов акриловых чернил. Вместе с тем известно и его применение в качестве порогена — вещества, добавляемого в материал для образования пористой структуры. В светочувствительных смолах для 3D-печати камфен мог выполнять несколько функций. Например, его могли использовать в смесях для регулирования механических свойств [38]. Введение пор способно изменять механические свойства напечатанного объекта, потенциально делая его легче или гибче в зависимости от конкретных требований применения. Добавление камфена может влиять на процесс отверждения смолы. Воздействуя на реакцию смолы со светом или теплом во время печати, он может повышать общее качество и стабильность конечного изделия. Камфен может способствовать получению более мелких деталей и гладких поверхностей у печатных объектов, что особенно важно для высококачественной 3D-печати.
Пропоксилированный глицерин и его сложные эфиры с акриловой кислотой [39] применялись в светочувствительных акриловых смолах для 3D-печати благодаря способности повышать светочувствительность, регулировать вязкость, улучшать характеристики отверждения и обеспечивать механическую долговечность напечатанных объектов. Они также обеспечивают совместимость с различными добавками и дают низкую усадку при отверждении, тем самым сохраняя размерную точность 3D-печатных изделий [40].
Акриловая кислота [41] — органическое вещество, побочный продукт производства этилена и бензина. Возможно, её добавили в смесь из-за высокой реакционной способности под действием света, особенно УФ-света. Она могла способствовать регулированию светового воздействия при точном отверждении и затвердевании каждого слоя смолы. При этом смола с акриловой кислотой отверждается быстро, что делает это вещество важным компонентом для скорости и эффективности процесса 3D-печати. Акриловая кислота повышает адгезионные свойства и общую механическую прочность конечного печатного материала. Это важно для создания долговечных и функциональных 3D-печатных объектов [42].
2.4. Устойчивость окраски к стирке
Для оценки устойчивости окраски образцов с 3DP на поверхности в сравнении с нестиранным материалом и контрольным материалом без нанесённой на поверхность смолы использовали метод испытания Американской ассоциации химиков и колористов текстильной промышленности (AATCC) 61-2013e2(2020) «Устойчивость окраски к ускоренной стирке» [43]. Устойчивость окраски — это сопротивление материала изменению любой характеристики цвета, переносу красителя или красителей на соседние материалы либо обоим явлениям вследствие воздействия любой среды, предусмотренной испытанием [43]. В этом методе применяют ускоренную стирку, которая за один цикл имитирует пять домашних стирок. В нашей лаборатории использовали аппарат Atlas Launder-Ometer. Согласно процедуре AATCC испытательные образцы вырезали размером 50 × 150 мм и скрепляли скобами со смежной многофибровой тканью для испытания на закрашивание. Смежные многофибровые ткани имеют полотняное переплетение и шесть контрольных полос из разного текстильного сырья: ацетатного волокна, хлопка, нейлона, полиэстера, акрила и шерсти. Их прикрепляют к испытуемым тканям, чтобы определить, влияет ли испытуемая ткань на многофибровые полосы и каким образом. Испытали один контрольный образец полиэстера и три полиэфирных образца с 3DP на поверхности; из-за ограниченного количества хлопковой ткани с печатью удалось испытать только один хлопковый образец и один контрольный хлопковый образец. В каждый контейнер для стирки помещали по одному образцу, 0,225 г стандартного порошкового моющего средства AATCC, 150 мл деионизированной воды и 50 стальных шариков. В соответствии с режимом испытания 2A образцы стирали при 49 °C в течение 45 мин, а затем сушили на воздухе. Первый полиэфирный образец прошёл один цикл, второй — два, третий — три цикла, чтобы сопоставить внешний вид после эквивалента соответственно 5, 10 и 15 стирок. Затем образцы сравнивали с нестиранными и постиранными контрольными образцами; изменение цвета оценивали по серой шкале изменения окраски [44], а закрашивание — по серой шкале закрашивания [45].
2.5. Светостойкость окраски
При испытании светостойкости ткани подвергали воздействию УФ-света, чтобы определить, выцветают ли они. После испытания исследовали как тканевые основы, так и элементы 3DP. Для определения устойчивости окраски образцов к УФ-свету применяли метод AATCC 16.3-2020 [46]. В этом методе УФ-излучение подают на образец с помощью ксеноновой дуговой лампы. В настоящем исследовании использовали камеру для испытаний с ксеноновой лампой Q-Sun Xenon Test Chamber, модель XE-3-HS. Параметры УФ-света были следующими: облучённость 1,10 Вт/м² при длине волны 420 нм. Согласно процедуре AATCC испытательные образцы вырезали размером 70 × 120 мм, закрепляли скобами в маске для образцов, а затем устанавливали в рамки. Испытали один контрольный образец полиэстера и три полиэфирных образца с 3DP, а также один контрольный хлопковый образец и один хлопковый образец с 3DP. Испытательные и контрольные образцы без 3D-печатной смолы подвергали воздействию света в течение 10, 20 и 30 ч. Экспонированные участки сравнивали с закрытыми, а изменение цвета оценивали по серой шкале изменения окраски (AATCC EP1) [44]. Изменение цвета экспонированных образцов также сравнивали с контрольными образцами.
2.6. Характеристики тканей при растяжении
Для оценки разрывной прочности и удлинения образцов использовали метод испытания ASTM [47]. Испытание полосовым методом проводили на машине Admet с постоянной скоростью нагружения, а результаты регистрировали в её программном обеспечении MTestQuattro 2017 (https://www.admet.com/products/controllers-and-indicators/mtestquattro/, дата обращения: 1 августа 2023 года). Согласно процедуре ASTM испытательные образцы нарезали полосами шириной 25 мм и классифицировали как 1C-L [47]. Хотя процедура требовала вырезать по пять образцов каждого направления, из полиэфирного материала получили шесть образцов по основе и три по утку, а также по три контрольных полиэфирных образца каждого направления. Аналогично испытали по три хлопковых образца каждого направления вместе с тремя контрольными хлопковыми образцами. Испытательные и контрольные образцы закрепляли зажимами в разрывной машине, после чего запускали испытание из программы MTestQuattro 2017 (https://www.admet.com/products/controllers-and-indicators/mtestquattro/, дата обращения: 1 августа 2023 года), которая выдавала значения разрывного усилия и удлинения. Зажимы имели предельную нагрузку 500 lbf и затягивались вручную.
2.7. Устойчивость к истиранию
Метод ASTM для измерения устойчивости ворса ткани к истиранию [48] модифицировали, чтобы определить способность смолы и ткани выдерживать истирание. Согласно процедуре ASTM из ткани вырезали круги диаметром 135 мм с отверстием менее 6,5 мм [48]. В отступление от процедуры испытывали только лицевую сторону тканей, поэтому из полиэфирного образца вырезали два круга, а из хлопкового — один. Для сравнения также вырезали по одному контрольному образцу из полиэстера и хлопка. Следовали варианту B — процедуре для малой нагрузки, исключив испытание изнаночной стороны образцов. В соответствии с процедурой образцы испытывали на ротационном абразиметре Taber с кругами CS-10 и нагрузочной массой 250 г на круг в течение 300 циклов. Вместо сравнения с фотографической шкалой ASTM для сохранности ворса оценивали общий внешний вид точек смолы — в частности, их форму и состояние — и сравнивали его как с исходными точками, так и с состоянием контрольных образцов.
3. Результаты
3.1. Результаты испытаний устойчивости окраски к стирке
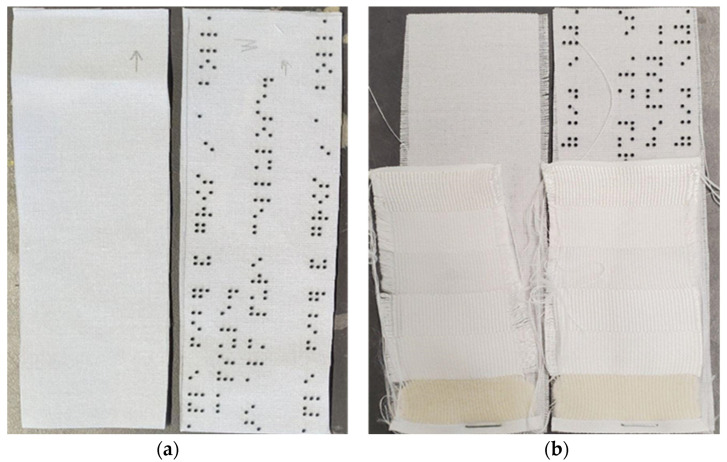
И полиэфирные, и хлопковые образцы прошли испытания AATCC на устойчивость окраски к стирке и закрашиванию с оценкой 5, что означает отсутствие изменения цвета [44,45]. Полиэфирный образец не изменился даже после трёх ускоренных стирок, эквивалентных 15 домашним стиркам (см. рисунок 3). Хотя у хлопкового образца проблем с устойчивостью окраски не обнаружили, вокруг точек смолы наблюдалось коробление, а рисунок в целом усел (см. рисунки 4 и 5). Смола не закрасила ни тканевые основы, ни контрольные ткани. Хотя измерение изменения размеров текстильных основ не входило в задачи исследования, авторы заметили, что при стирке хлопок дал усадку и по основе, и по утку, как показано на рисунке 5. После одной ускоренной стирки наблюдаемая усадка составила 3,6% по основе и 7,4% по утку. Процесс стирки не повлиял на форму и размер точек.
3.2. Результаты испытаний светостойкости окраски
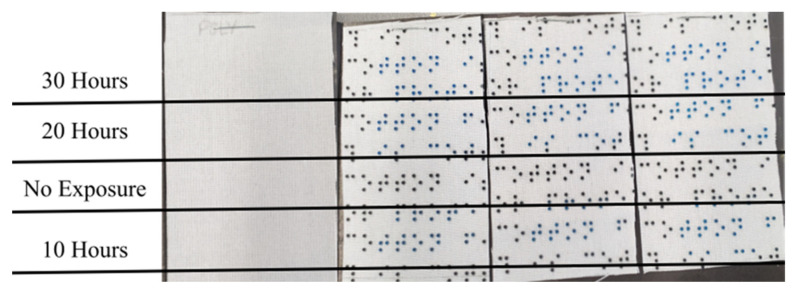
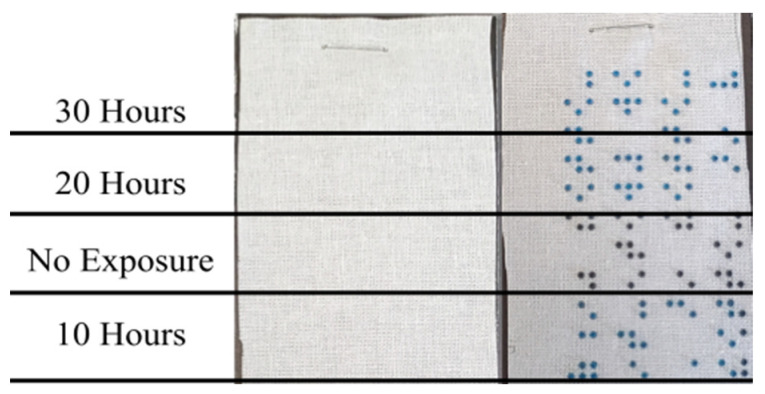
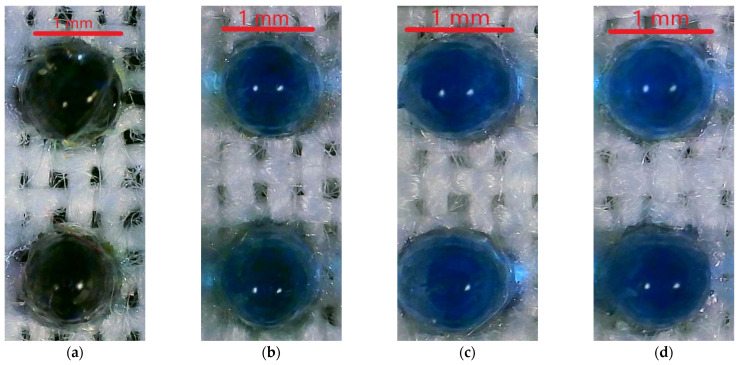
После 10 ч светового воздействия точки смолы и на полиэфирных, и на хлопковых образцах существенно изменили цвет с чёрного на тёмно-синий, получив оценку 3 по серой шкале изменения окраски [44]. После ещё 10 ч воздействия, то есть при общей продолжительности 20 ч, цвет изменился на более светлый синий, а оценка по серой шкале составила 2. После следующих 10 ч, то есть в сумме 30 ч, дальнейших изменений не наблюдалось. Таким образом, после 20 и 30 ч воздействия точки имели сходный светло-синий цвет, тогда как точки после 10 ч пострадали меньше. Сама тканевая основа под действием света не изменилась. На рисунке 6 показаны полиэфирные образцы вместе с контрольной тканью, на рисунке 7 — хлопковый образец вместе с контрольной тканью, а на рисунке 8 — точки смолы на полиэстере крупным планом до и после 10, 20 и 30 ч воздействия УФ-света.
3.3. Результаты испытаний характеристик при растяжении
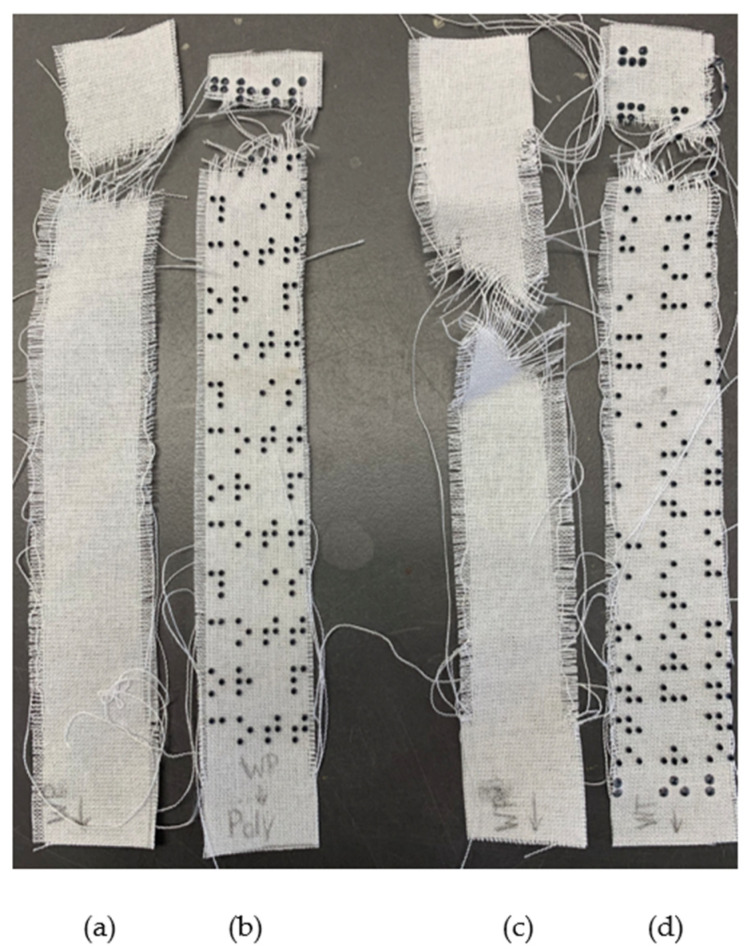
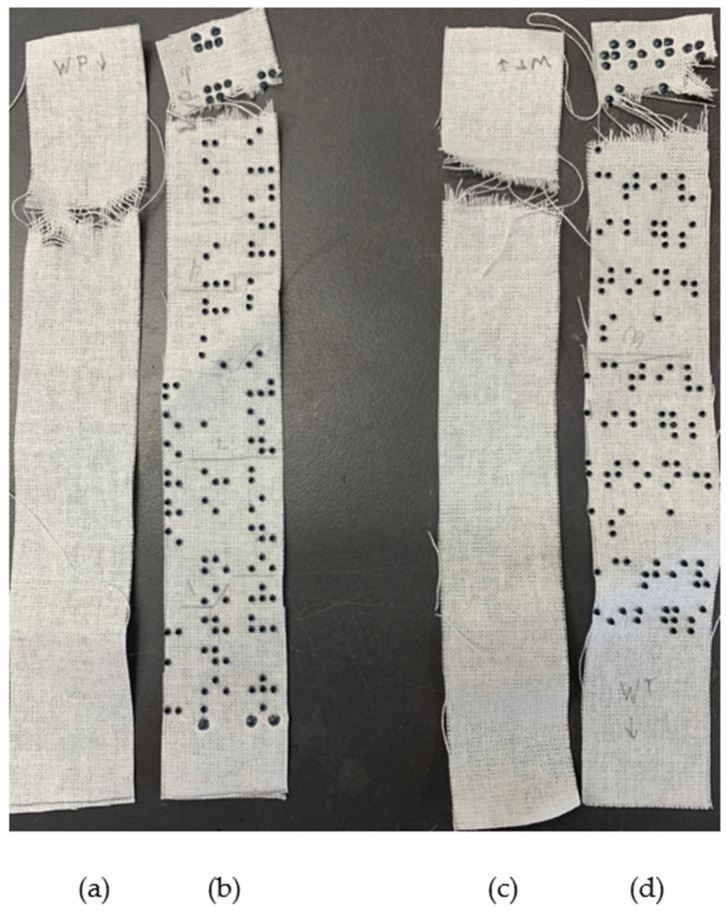
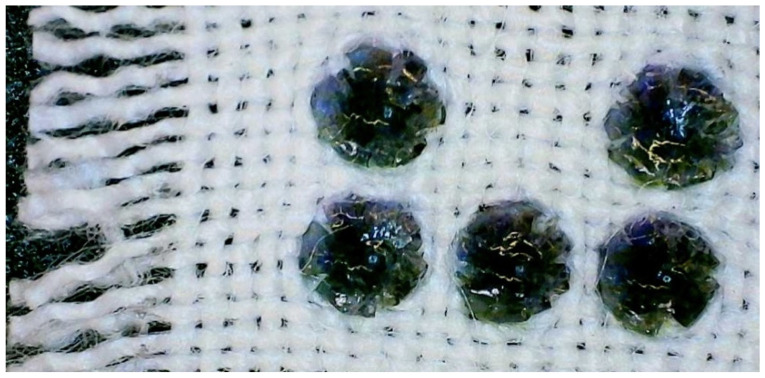
В таблицах 2 и 3 представлены результаты испытаний на растяжение полиэфирных и хлопковых тканей с печатью смолой и без неё. Ткани испытывали по направлениям основы и утка. Образцы тканей после испытания показаны на рисунке 9 для полиэстера и на рисунке 10 для хлопка. Если контрольные ткани в целом разрывались посередине, то ткани с печатью разрывались рядом с зажимами или узлами разрывной машины. Из-за наличия точек на ткани образцы приходилось сильнее сдавливать между зажимами, чем контрольные ткани; иначе они выскальзывали. Раздавленные точки показаны на рисунке 11.
При испытании полиэфирных образцов как по основе, так и по утку образцы с 3DP показали меньшие значения разрывного усилия и удлинения по сравнению с контрольными полиэфирными тканями без 3DP. В частности, разрывное усилие снизилось на 28,43% по основе и на 35,36% по утку. Удлинение, соответственно, снизилось на 15,20% по основе и на 27,28% по утку.
При испытании хлопковых образцов как по основе, так и по утку образцы с 3DP показали меньшие значения разрывного усилия и удлинения по сравнению с контрольными хлопковыми тканями без 3DP. Разрывное усилие снизилось на 45,83% по основе и на 44,98% по утку. Удлинение, соответственно, снизилось на 22,96% по основе и на 21,90% по утку.
3.4. Результаты испытаний устойчивости к истиранию
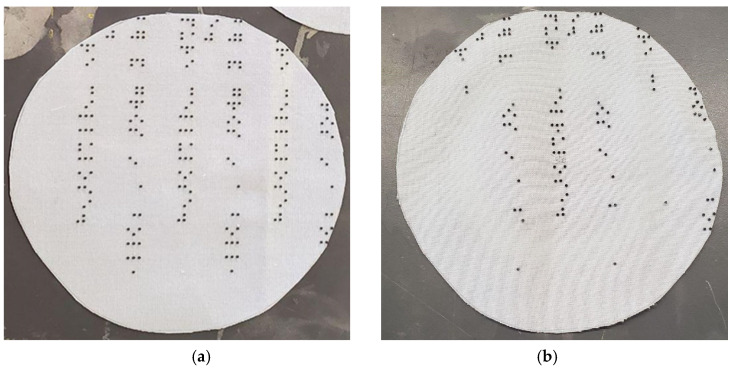
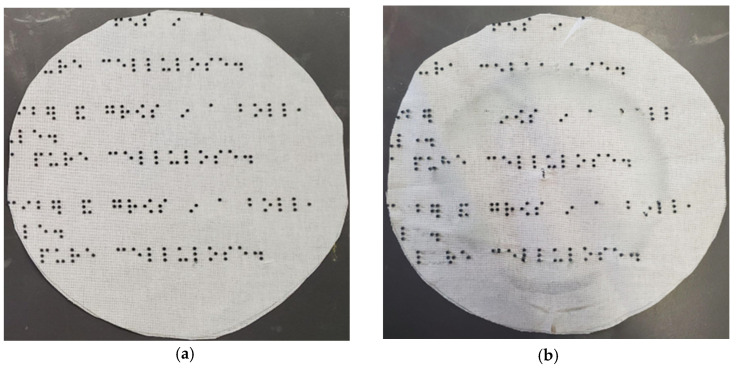
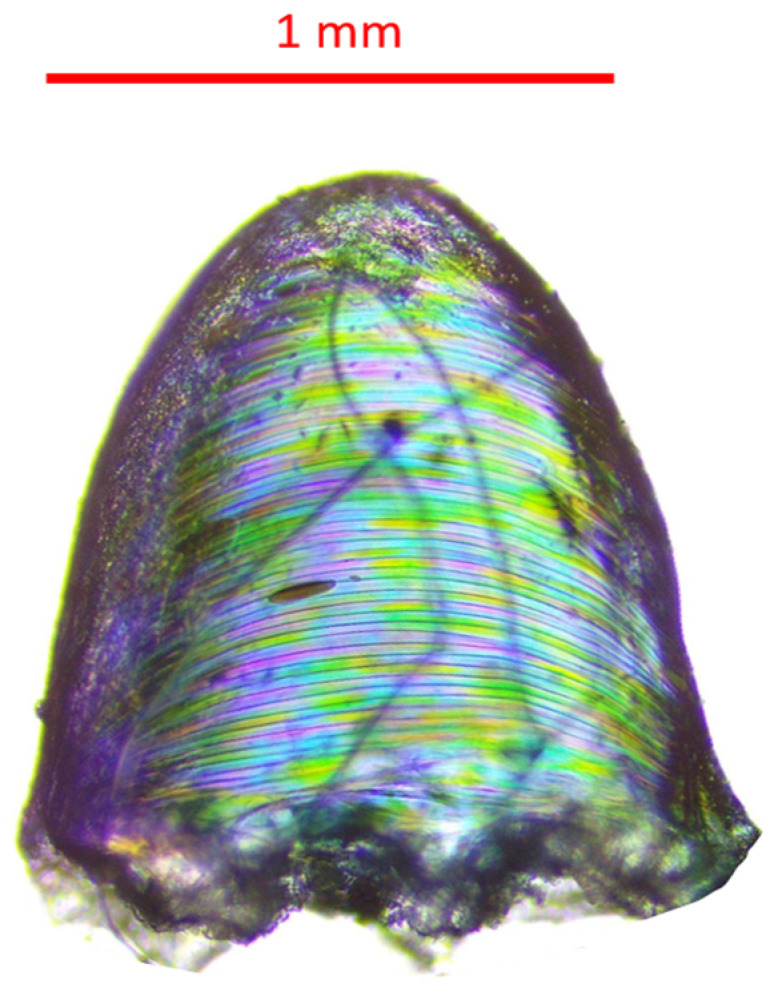
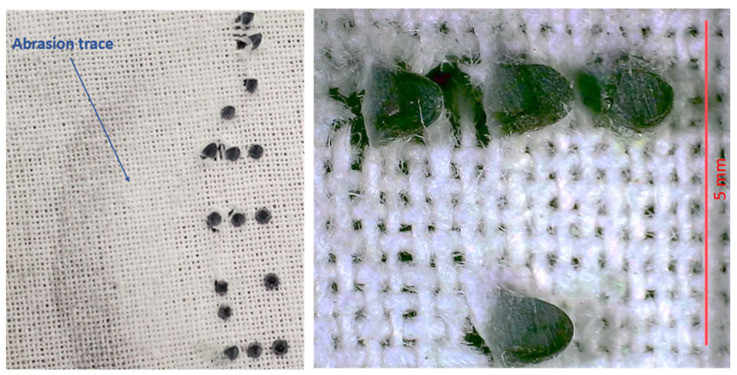
Истирание ворса привело к удалению точек смолы в разной степени как на полиэфирных (рисунок 12), так и на хлопковых образцах (рисунок 13). На полиэфирных образцах после 80 циклов на образце 1 и после 100 циклов на образце 2 точек смолы не осталось. После испытания на истирание поверхность полиэфирных образцов выглядела слегка ворсистой, что было сходно с видом контрольного полиэфирного образца после такого же испытания. Точки с полиэстера, удалённые при испытании на истирание, собрали и исследовали. На них находились отдельные прикреплённые волокна, удалившиеся вместе с точками смолы (см. рисунок 14). На поверхности одиночной точки, показанной на рисунке 14, видны полосы, вероятнее всего возникшие при нанесении смолы в процессе печати. Шероховатая нижняя поверхность точки сохранила отпечаток структуры ткани, к которой она была прикреплена. На нижней поверхности точки наблюдались фрагменты волокон. Средняя масса одной точки после удаления с ткани составляла 0,0019 ± 0,00085 г. На хлопковых образцах после всех 300 циклов удалились лишь некоторые точки смолы; остальные были раздавлены, повреждены или вырваны вместе с тканью (см. рисунок 15). Как и у полиэфирного образца, поверхность хлопка после испытания на истирание выглядела слегка ворсистой и соответствовала виду контрольного хлопкового образца.
4. Обсуждение
4.1. Устойчивость окраски к стирке
Точки смолы выдержали ускоренную стирку без потери цвета и переноса красителя как на хлопковой, так и на полиэфирной основе. При осмотре невооружённым глазом точки смолы также не имели признаков разрушения. Это означает, что ткани с элементами 3DP должны безопасно выдерживать до 15 домашних стирок, эквивалентных трём ускоренным стиркам. Усадка хлопкового образца указывает, что хлопковую основу следует либо обработать противоусадочным составом, либо выстирать до нанесения смолы, чтобы избежать искажения рисунков 3DP. Как именно напечатанные точки повлияли на усадку хлопковой ткани, неясно.
4.2. Светостойкость окраски
Неспособность противостоять изменению цвета под действием УФ-света вызывает обеспокоенность в отношении дальнейшего применения тканей с 3DP. Как отмечалось выше, чёрный цвет точек смолы получали сочетанием трёх цветных смол: VeroCyanV (RGD845), VeroYellowV (RGD838) и VeroMagentaV (RGD852). Изменение цвета точек с чёрного на синий позволяет предположить, что VeroMagentaV и VeroYellowV не обладали устойчивостью окраски к УФ-свету, тогда как оставшийся VeroCyanV придавал точкам синий цвет. Неясно, связано ли это явление со смешиванием трёх цветов для получения чёрного либо с тем, что ингредиенты VeroCyanV устойчивее к изменениям при воздействии УФ-света с длиной волны 400 нм в течение не менее 20 ч. В продаже имеется готовая чёрная несмешанная смола, и под действием УФ-света она может дать иные результаты.
4.3. Характеристики при растяжении
При испытании характеристик растяжения измеряли разрывное усилие и удлинение как контрольных тканей, так и образцов с 3DP. Результаты показали, что наличие точек смолы заметно влияло на характеристики тканей при растяжении. По сравнению с контрольными тканями образцы с 3DP имели меньшие разрывное усилие и удлинение. Это позволяет предположить, что добавление смолы влияет на механические свойства текстиля, потенциально делая его менее растяжимым и менее прочным. Этот результат согласуется с общей закономерностью, наблюдаемой у текстильных материалов с покрытием или отделкой поверхности, например смолой [49,50]. Смолы способны ограничивать перемещение волокон и нитей в ткани, что снижает её гибкость и, в свою очередь, может повышать склонность ткани к раздиранию или разрыву под нагрузкой. 3D-печатная смола ограничивает движение волокон, поскольку действует как клей: окружает волокна, прикрепляется к их поверхности и соединяет соседние волокна. В результате диапазон их перемещения под нагрузкой фактически уменьшается.
Разрывное усилие контрольной полиэфирной ткани составляло 147,11 фунта-силы, тогда как у полиэфирного образца с 3DP, испытанного по основе, оно было ниже — 105,29 фунта-силы. Это указывает на снижение прочности при растяжении после нанесения 3DP на ткань в направлении основы. Удлинение контрольной ткани составляло 54,94%, а у полиэфирного образца в испытанном направлении оно было несколько ниже — 46,59%. Это позволяет предположить, что наличие смолы 3DP снизило способность ткани растягиваться до разрыва. На полиэфирном образце по основе находилось в среднем 154 точки смолы.
Разрывное усилие контрольной полиэфирной ткани в направлении утка составляло 118,28 фунта-силы, тогда как у полиэфирного образца с 3DP, испытанного по утку, оно было ниже — 79,46 фунта-силы. Как и по основе, наличие 3DP снизило прочность ткани при растяжении по утку. Удлинение контрольной ткани составляло 71,35%, тогда как у полиэфирного образца по утку оно было несколько ниже — 51,88%. Это вновь указывает на то, что 3DP по ткани снизила её способность к растяжению. На полиэфирном образце по утку находилось в среднем 158 точек смолы.
Разрывное усилие контрольной хлопковой ткани в направлении основы составляло 41,04 фунта-силы, тогда как у хлопкового образца с 3DP по основе оно было значительно ниже — 22,23 фунта-силы. Это показывает существенное снижение прочности при растяжении после нанесения 3DP на хлопок в направлении основы. Удлинение контрольной ткани составляло 15,29%, тогда как хлопковый образец по основе имел ещё меньшее удлинение — 11,78%. Это позволяет предположить, что 3DP отрицательно повлияла на способность ткани растягиваться до разрыва. На хлопковом образце по основе находилось в среднем 134 точки смолы.
Разрывное усилие контрольной хлопковой ткани в направлении утка составляло 36,57 фунта-силы, тогда как у хлопкового образца с 3DP по утку оно составляло 20,12 фунта-силы. Как и в направлении основы, наличие 3DP снизило прочность хлопка при растяжении по утку. Удлинение контрольной ткани составляло 39,77%, тогда как у хлопкового образца по утку оно было несколько ниже — 31,06%. Это вновь указывает на отрицательное влияние 3DP на способность ткани растягиваться. На хлопковом образце по утку находилось в среднем 127 точек смолы.
Результаты испытаний на растяжение показывают устойчивую тенденцию для всех образцов и направлений. Нанесение смолы методом 3DP значительно снизило разрывное усилие, то есть прочность при растяжении, как полиэфирных, так и хлопковых тканей. Кроме того, наличие смолы 3DP уменьшило удлинение тканей, показывая, что после 3DP ткани стали менее растяжимыми. Эти результаты свидетельствуют, что 3DP по текстилю может ухудшать механические свойства тканей, делая их менее прочными и менее способными выдерживать растягивающие усилия. Дизайнерам и производителям необходимо учитывать эти эффекты при включении 3DP в текстильные изделия, особенно если для конкретного применения ткань должна сохранять исходные характеристики при растяжении. Для поиска способов укрепления тканей с 3DP или разработки специализированных применений, где снижение прочности при растяжении допустимо, могут потребоваться дальнейшие исследования.
4.4. Устойчивость к истиранию
Помимо испытаний на растяжение, испытания устойчивости к истиранию показали, что точки смолы и на полиэфирных, и на хлопковых образцах могли удаляться во время испытания. На полиэфирных образцах точки смолы полностью удалились после 80–100 циклов истирания. Это указывает на слабое соединение между полиэфирной основой и точками смолы. Поверхность полиэфирных образцов стала слегка ворсистой и напоминала контрольную ткань после истирания. Точки смолы на хлопковом образце выдержали истирание лучше, чем точки на полиэстере. После стандартных 300 циклов истирания часть точек смолы осталась на хлопковом образце, однако вокруг них наблюдались разрывы ткани. Это позволяет предположить, что соединение хлопковой основы с точками смолы прочнее, чем соединение полиэстера со смолой, с которого точки удалялись легче. Результаты показывают, что 3DP по текстилю может не обладать высокой долговечностью при воздействии истирания.
5. Краткое изложение
Исследование даёт ценные сведения об эксплуатационных свойствах текстильных материалов с 3DP на поверхности. Устойчивость окраски к стирке в целом была удовлетворительной, однако испытание светостойкости показало, что при длительном воздействии УФ-света цвет точек смолы может изменяться. Наличие смолы отрицательно повлияло на характеристики при растяжении, сделав ткани менее растяжимыми и менее прочными. Испытания устойчивости к истиранию показали, что при истирании точки смолы могут удаляться.
Кроме того, из-за характера отверждённой смолы и рисунка 3DP, исследованного в настоящей работе, ткани с таким рисунком не рекомендуется носить в непосредственном контакте с кожей.
Эти результаты показывают, что, хотя 3DP по текстилю открывает уникальные возможности персонализации и дизайна, необходимо учитывать компромиссы в отношении механических свойств и стабильности цвета. Чтобы в полной мере использовать потенциал этой технологии в индустрии моды и текстильной промышленности, требуются дальнейшие исследования и разработки в таких областях, как устойчивость окраски, механическое упрочнение и долговечность 3DP по текстилю.
6. Выводы
Ткани полотняного переплетения из хлопка и полиэстера со шрифтом Брайля, напечатанным методом 3D-печати из светочувствительной акриловой смолы, прошли испытания устойчивости окраски к стирке. Даже после трёх ускоренных стирок смола не закрасила ткани, а её внешний вид после стирки не изменился. Однако хлопковая ткань дала усадку.
Чёрная смола, напечатанная на тканях методом 3D-печати, значительно выцвела и стала синей уже после 20 ч воздействия УФ-света. По-видимому, это изменение связано с составом смолы. Определить конкретный ингредиент смолы, ответственный за изменение, сложно, поскольку состав компонентов смолы является закрытой информацией.
Испытания на растяжение показали, что ткани с напечатанным методом 3D-печати шрифтом Брайля, создающим периодическое воздействие на поверхность ткани, значительно слабее. В целом периодическая 3D-печать по тканям, например шрифта Брайля, снижает прочность и удлинение материалов.
Испытания устойчивости к истиранию показали, что при трении точки Брайля сравнительно легко удалялись с поверхности тканей. Однако благодаря ворсистости хлопковой ткани они лучше сцеплялись с хлопком. На хлопковой ткани повреждённые или раздавленные точки Брайля чаще оставались на месте, тогда как с полиэфирной ткани они чаще откалывались.
7. Направления дальнейших исследований
Настоящее исследование открывает возможности для дальнейших работ, в том числе для оценки термофизиологического комфорта тканей с различными типами 3DP на одежде. Хотя 3D-печатные точки могут не оказывать существенного влияния на отведение пота от кожи через текстильную основу, более крупные декоративные 3D-печатные рисунки могут препятствовать испарению пота. Представляет интерес изучение поведения 3DP по текстилю при воздействии пота, то есть устойчивости окраски к поту, — ещё одного распространённого условия эксплуатации одежды. Это испытание можно дополнить анализом способности тканей регулировать влагу. Ещё одно возможное испытание тканей с 3DP — оценка стойкости 3DP по текстилю к глажению, обычной операции ухода за одеждой. В настоящем исследовании авторы наблюдали образование складок на текстильной основе после стирки, что может влиять на внешний вид и функциональность напечатанного рисунка, однако это не являлось предметом работы. Тем не менее способы обращения с текстилем и одеждой после стирки заслуживают отдельного исследования. Кроме того, одно из важнейших будущих испытаний с точки зрения механических свойств текстиля — расширение набора рисунков за пределы точек и одного смешанного цвета для изучения влияния различных узоров и форм на эксплуатационные характеристики ткани. Дальнейшие исследования в этих направлениях помогут лучше понять возможности и ограничения 3DP по текстилю и облегчат её внедрение в индустрию моды и текстильную промышленность.
| Параметр | Основа из 100% полиэстера | Основа из 100% хлопка |
|---|---|---|
| Масса [г/м²] | 195 | 134 |
| Толщина [мм]; плотность по основе [нитей/дм]; плотность по утку [нитей/дм] | 0.0390244213 | 0.0330256228 |
| Параметр | Полиэстер | основа | контроль | Полиэстер | основа | образец | Полиэстер | уток | контроль | Полиэстер | уток | образец |
|---|---|---|---|---|
| Разрывное усилие [фунт-сила] | 147.11 | 105.29 | 118.28 | 79.46 |
| Удлинение [%] | 54.94 | 46.59 | 71.35 | 51.88 |
| Среднее количество точек смолы | 0 | 154 | 0 | 158 |
| Параметр | Хлопок | основа | контроль | Хлопок | основа | образец | Хлопок | уток | контроль | Хлопок | уток | образец |
|---|---|---|---|---|
| Разрывное усилие [фунт-сила] | 41.04 | 22.23 | 36.57 | 20.12 |
| Удлинение [%] | 15.29 | 11.78 | 39.77 | 31.06 |
| Среднее количество точек смолы | 0 | 134 | 0 | 127 |
Отказ от ответственности / примечание издателя: утверждения, мнения и данные, содержащиеся во всех публикациях, принадлежат исключительно отдельным авторам и участникам и не выражают позицию MDPI и/или редакторов. MDPI и/или редакторы не несут ответственности за какой-либо ущерб людям или имуществу, возникший вследствие идей, методов, инструкций или продуктов, упомянутых в содержании.
Вклад авторов
Концепция — I.C.-W. и P.B.; методология — I.C.-W. и P.B.; испытания — I.C.-W. и P.B.; формальный анализ — I.C.-W. и P.B.; ресурсы — I.C.-W.; курирование данных — P.B.; подготовка первоначального текста — I.C.-W. и P.B.; рецензирование и редактирование текста — I.C.-W. и P.B.; визуализация — I.C.-W. и P.B.; руководство — I.C.-W. Все авторы прочитали опубликованную версию рукописи и согласились с ней.
Заявление о доступности данных
Данные исследования доступны по запросу в файле электронной таблицы Excel.
Конфликт интересов
Авторы заявляют об отсутствии конфликта интересов.
Библиография
- 1.International Organization for StandardizationAvailable online: https://www.iso.org/standard/74514.html(accessed on 1 September 2023) Источник
- 2. KumarA. PrasadR. Basic principles of additive manufacturing: Different additive manufacturing technologiesAdditive Manufacturing: A Tool for Industrial Revolution 4.0 ManjaiahM. RaghvendraK. BalashanmugamN. DavimJ. Woodhead PublishingDuxford, UK20211735
- 3.MIT Management Sloan SchoolAvailable online: https://mitsloan.mit.edu/ideas-made-to-matter/additive-manufacturing-explained(accessed on 5 January 2024) Источник
- 4. MukherjeeT. Special Issue: The Science and Technology of 3D PrintingMaterials202114626110.3390/ma1421626134771785PMC8584392 Источник
- 5. SubburajK. 3D-Printed Orthotics of Pediatric Lower Limb Deformities Correction3D Printing in Podiatric Medicine SandhuK. SinghS. PrakashC. SubburajK. RamakrishnaS. Academic PressLondon, UK20225182
- 6. Suhel KarkunM. DharmalingamS. 3D Printing Technology in Aerospace Industry—A ReviewInt. J. Aviat. Aeronaut. Aerosp.202294
- 7.Fierce BiotechAvailable online: https://www.fiercebiotech.com/medtech/3d-printed-braces-maker-lightforce-orthodontics-sinks-its-teeth-into-50m-vc-round(accessed on 1 September 2023) Источник
- 8. NugrohoW.T. 3D printing composite materials: A comprehensive reviewComposite Materials LowI.M. DongY. ElsevierMaryland Heights, MO, USA202165115
- 9. XuZ. MedoriE. SarasiniF. RazaviN. Quasi-static behavior of 3D printed lattice structures of various scalesProcedia Struct. Integr.20213357858510.1016/j.prostr.2021.10.064 Источник
- 10. WangD. ZhangX. DongZ. LiG. HaungH. Thermo-mechanical performance of 3D-printed TC4 hierarchical lattice-truss-core sandwich structures in high-temperature conditionsMech. Adv. Mater. Struct.2022303280329210.1080/15376494.2022.2073407 Источник
- 11. SunL. LiZ. Envisioning the era of 3D printing: A conceptual model for the fashion industryFash. Text.201742510.1186/s40691-017-0110-4 Источник
- 12. XiaoY.-Q. KanC.-W. Review on development and application of 3D-printing technology in textile and fashion designCoatings20221226710.3390/coatings12020267 Источник
- 13. WirthM. SheaK. ChenT. 3D-printing textiles: Multi-stage mechanical characterization of additively manufactured biaxial weavesMater. Des.202322511144910.1016/j.matdes.2022.111449 Источник
- 14.Smithsonian MagazineAvailable online: https://www.smithsonianmag.com/innovation/dutch-designer-who-pioneering-use-3d-printing-fashion-180957184/(accessed on 1 September 2023) Источник
- 15. GorlachoveM. BorisM. 3D-printing on textiles—An investigation on adhesion properties of the produced composite materialsJ. Polym Res20212820710.1007/s10965-021-02567-1 Источник
- 16. KerstenetzkyA. PolyJet Materials Reference GuideStratasysEden Prairie, MN, USA2020
- 17. BagheriA. JinJ. Photopolymerization in 3D PrintingACS Appl. Polym. Mater2019159361110.1021/acsapm.8b00165 Источник
- 18. QuanH. ZhangT. XuH. LuoS. NieJ. ZhuX. Photo-curing 3D printing technique and its challengesBioact. Mater.2020511011510.1016/j.bioactmat.2019.12.00332021945PMC6992881 Источник
- 19. BennetJ. Measuring UV curing parameters of commercial photopolymers used in additive manufacturingAddit. Manuf.20171820321210.1016/j.addma.2017.10.00929503807PMC5828039 Источник
- 20. KočevarT.N. 3D Printing on Textiles—Overview of Research on Adhesion to Woven FabricsTekstilec20236616417710.14502/tekstilec.66.2023055 Источник
- 21. LekeckasK. StirbeJ. AncutieneK. ValusyteR. Testing of 3D printing on textile fabrics for garments application within circular designInt. J. Cloth. Sci. Technol.20233562764710.1108/IJCST-06-2022-0080 Источник
- 22.ASTM D3776/D3776M-20Standard Test Methods for Mass Per Unit Area (Weight) of Fabric. American Society for Testing and Materials (ASTM) International. Annual Book of ASTM Standards (07.02)ASTM InternationalWest Conshohocken, PA, USA2021Volume 07.02
- 23.ASTM D1777-96(2019)Standard Test Method for Thickness of Textile Materials. American Society for Testing and Materials (ASTM) International. Annual Book of ASTM Standards (07.02)ASTM InternationalWest Conshohocken, PA, USA2021Volume 07.02
- 24.ASTM D3775-17e1Standard Test Method for End (Warp) and Pick (Filling) Count of Woven Fabrics. American Society for Testing and Materials (ASTM) International. Annual Book of ASTM Standards (07.02)ASTM InternationalWest Conshohocken, PA, USA2021Volume 07.02
- 25.American Foundation for the BlindAvailable online: https://www.afb.org/blindness-and-low-vision/braille/what-braille#:~:text=Braille%20is%20a%20system%20of,Braille%20is%20not%20a%20language(accessed on 1 September 2023) Источник
- 26.U.S. Access BoardAvailable online: https://www.access-board.gov/ada/(accessed on 25 May 2023) Источник
- 27.Stratasys, Ltd.Available online: https://support.stratasys.com/en/materials/sds?phrase=VeroCyanV#(accessed on 1 January 2024) Источник
- 28.Stratasys, Ltd.Available online: https://support.stratasys.com/en/materials/sds?phrase=VeroYellowV#(accessed on 1 January 2024) Источник
- 29.Stratasys, Ltd.Available online: https://support.stratasys.com/en/materials/sds?phrase=VeroMagentaV#(accessed on 1 January 2024) Источник
- 30. TzengJ.-J. HsiaoY.-T. WuY.-C. ChenH. LeeS.-Y. LinY.-M. Synthesis, Characterization, and Visible Light Curing Capacity of Polycaprolactone AcrylateBioMed Res. Int.20182018871962410.1155/2018/871962429854803PMC5964557 Источник
- 31. VoetV. StratingT. SchneltingG. DijkstraP. TietemaM. XuJ. WoortmanA. LoosK. JagerJ. FokersmaR. Biobased Acrylate Photocurable Resin Formulation for Stereolithography 3D PrintingACS Omega201831403140810.1021/acsomega.7b0164831458469PMC6641428 Источник
- 32. ArefinA.M.E. KhatriN.R. KulkarniN. EganP.F. Polymer 3D Printing Review: Materials, Process, and Design Strategies for Medical ApplicationsPolymers202113149910.3390/polym1309149934066639PMC8124560 Источник
- 33.National Institutes of Health (NIH)Available online: https://pubchem.ncbi.nlm.nih.gov/compound/13165#section=Uses2-hydroxyethyl acrylate(accessed on 5 January 2024) Источник
- 34. ZakrevskyyY. CywinskiP. CywinskaM. PaascheJ. LomadzeN. ReichO. LöhmannsröbenH.G. SanterS. Interaction of photosensitive surfactant with DNA and poly acrylic acidJ. Chem. Phys.201414004490710.1063/1.486267925669583 Источник
- 35. Bielecka-KowalskaA. CzarnyP. WignerP. SynowiecE. KowalskiB. SzwedM. KrupaR. TomaM. DrzewieckaM. MajsterekI. Ethylene glycol dimethacrylate and diethylene glycol dimethacrylate exhibits cytotoxic and genotoxic effect on human gingival fibroblasts via induction of reactive oxygen speciesToxicol. Vitr.20184781710.1016/j.tiv.2017.10.02829107684 Источник
- 36. TaitA. ParentiC. ZanoliP. VeneriC. TruzziC. BrandoliC. BaraldiM. di BellaM. Synthesis and antiinflammatory activity of 2,6-bis(1,1-dimethylethyl)phenol derivativesFarmaco199318146314738117384
- 37. SelfJ.L. XiaoH. HausladenM.M. BramantoR.A. UsgaonkarS.S. EllisonC.J. Camphene as a Mild, Bio-Derived Porogen for Near-Ambient Processing and 3D Printing of Porous ThermoplasticsAppl. Mater. Interfaces202214492444925310.1021/acsami.2c1619236279408 Источник
- 38. ChoiJ.W. MaengW.Y. KohY.H. LeeH. KimH.E. 3D Plotting using Camphene as Pore-regulating Agent to Produce Hierarchical Macro/micro-porous Poly(ε-caprolactone)/calcium phosphate Composite ScaffoldsMaterials201912265010.3390/ma1217265031438474PMC6747617 Источник
- 39. KulkarniR.D. ChaudhariM.E. MishraS. UV cure acrylate monomers: Synthesis, analysis and storagePigment. Resin Technol.201342536710.1108/03699421311288760 Источник
- 40. PapilloudS. BaudrazD. Migration tests for substrates printed with UV ink systems in aqueous simulantsProg. Org. Coat.20024523123710.1016/S0300-9440(02)00040-1 Источник
- 41. SunX. ChenS. QuB. WangR. ZhengY. LiuX. LiW. GaoJ. ChenQ. ZhuoD. Light-oriented 3D printing of liquid crystal/photocurable resins and in-situ enhancement of mechanical performanceNat. Commun.202314658610.1038/s41467-023-42369-137852967PMC10584836 Источник
- 42. PongwisuthiruchteA. DubasS.T. AumnateC. PotiyarajP. Mechanically tunable resins based on acrylate-based resin for digital light processing (DLP) 3D printingSci. Rep.2022122002510.1038/s41598-022-24667-836414680PMC9681742 Источник
- 43.AATCC TM61-2013e2(2020)Colorfastness to Accelerated Laundering, Manual of International Text Methods and ProceduresAmerican Association of Textile Chemists and Colorists (AATCC)Research Triangle Park, NC, USA2022Volume 98
- 44.AATCC EP1-2020Evaluation procedure for Gray Scale for Color Change, Manual of International Text Methods and ProceduresAmerican Association of Textile Chemists and Colorists (AATCC)Research Triangle Park, NC, USA2022Volume 98
- 45.AATCC EP2-2020Evaluation procedure for Gray Scale for Staining, Manual of International Text Methods and ProceduresAmerican Association of Textile Chemists and Colorists (AATCC)Research Triangle Park, NC, USA2022Volume 98
- 46.Test Method 16.3Colorfastness to Light: Xenon-Arc, Manual of International Text Methods and ProceduresAmerican Association of Textile Chemists and Colorists (AATCC)Research Triangle Park, NC, USA2022Volume 98
- 47.ASTM D5035-11(2019)Standard Test Method for Breaking Force and Elongation of Textile Fabrics (Strip Method). American Society for Testing and Materials (ASTM) International. Annual Book of ASTM Standards (07.02)ASTM InternationalWest Conshohocken, PA, USA2021Volume 07.02
- 48.ASTM D4685/D4685M-15(2020)Standard Test Method for Pile Fabric Abrasion. American Society for Testing and Materials (ASTM) International. Annual Book of ASTM Standards (07.02)ASTM InternationalWest Conshohocken, PA, USA2021Volume 07.02
- 49. HoL.-Y. Chi-WaiK. Effect of Resin Finishing on Some Properties of 100% Cotton Light Weight Woven FabricCoatings202212179110.3390/coatings12111791 Источник
- 50. LitimN. BaffounA. KhoffiF. HamdaouiM. AbdessalemS.B. DurandB. Effect of finishing resins on mechanical and surface properties of cotton Denim fabricsJ. Text. Inst.20171081863187010.1080/00405000.2017.1297015 Источник